আপনি কিভাবে মেটাল টার্নড পার্টস ডিজাইন করবেন যেগুলো তৈরি করতে খরচ-কার্যকর?
কেন ডিজাইনের সিদ্ধান্তগুলি ধাতু পরিণত অংশগুলির বেশিরভাগ খরচ নির্ধারণ করে
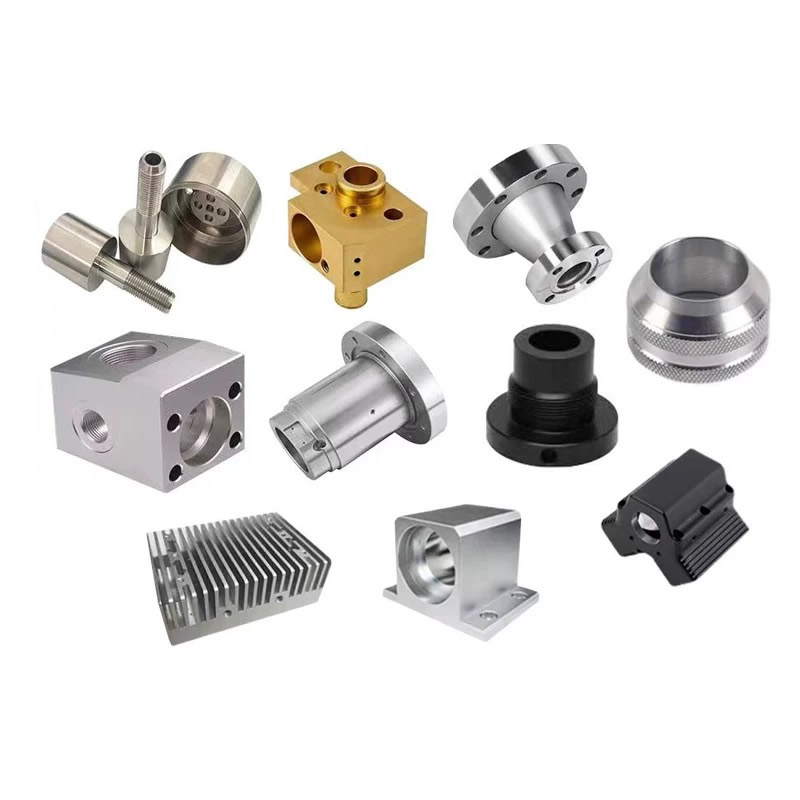
A ধাতু পরিণত অংশএকটি লেথে উত্পাদিত হয়, যেখানে ওয়ার্কপিস ঘোরে এবং একটি একক-পয়েন্ট টুল ঘূর্ণনের অক্ষ বরাবর উপাদান সরিয়ে দেয়। এই প্রক্রিয়াটি নলাকার বৈশিষ্ট্যের জন্য অত্যন্ত কার্যকর—কিন্তু এর জ্যামিতিক সীমা রয়েছে। এই সীমার বাইরে যে বৈশিষ্ট্যগুলি পড়ে সেগুলি সেকেন্ডারি অপারেশন, বিশেষ টুলিং বা ধীর চক্রের সময়গুলিকে বাধ্য করে৷
ডিজাইনের পছন্দগুলি সবচেয়ে গুরুত্বপূর্ণ:
- সহনশীলতা কলআউট যা প্রক্রিয়া স্বাভাবিকভাবে ধারণ করে তা অতিক্রম করে
- সারফেস ফিনিস প্রয়োজনীয়তা যা সেকেন্ডারি অপারেশন প্রয়োজন
- প্রাচীরের পুরুত্ব যা কম্পন বা বিচ্যুতি ঘটায়
- থ্রেড স্পেসিফিকেশন যা বিশেষ টুলিং প্রয়োজন
- উপাদানের কঠোরতা যা হাতিয়ার পরিধানকে ত্বরান্বিত করে
শুরু থেকে বাঁক প্রক্রিয়ার জন্য ডিজাইন করা একটি অংশের দাম কম হবে, দ্রুত চলবে এবং এমন একটি অংশের তুলনায় আরো ধারাবাহিকভাবে সহনশীলতা ধরে রাখবে যা বাঁককে পরবর্তী চিন্তা হিসাবে বিবেচনা করে।
তিনটি ডিজাইন বৈশিষ্ট্য যা বাড়তে খরচ বাড়ায়
অতিরিক্ত সহনশীলতা - সবচেয়ে ব্যয়বহুল অভ্যাস
একটি সাধারণ ভুল হল শুধুমাত্র কার্যকরী মাত্রার পরিবর্তে প্রতিটি মাত্রায় কঠোর সহনশীলতা প্রয়োগ করা। ISO 2768-f প্রতি ধাতুতে স্ট্যান্ডার্ড টার্নিং ±0.05 মিমি ধরে। যথার্থ বাঁক ±0.01 মিমি অর্জন করে। কিন্তু একটি ±0.01 মিমি সহনশীলতা একটি অ-কার্যকর মাত্রায় মান যোগ না করেই খরচ যোগ করে।
| সহনশীলতা স্তর | সাধারণ প্রক্রিয়া | আপেক্ষিক খরচ প্রভাব |
|---|---|---|
| ±0.10 মিমি | স্ট্যান্ডার্ড বাঁক | বেসলাইন |
| ±0.05 মিমি | স্ট্যান্ডার্ড বাঁক | +0-10% |
| ±0.02 মিমি | যথার্থ বাঁক, ইন-প্রসেস গেজিং | +20-35% |
| ±0.005 মিমি | যথার্থ বাঁক + SPC, তাপ নিয়ন্ত্রণ | +50-80% |
সমাধান:শুধুমাত্র সঙ্গম পৃষ্ঠ, ভারবহন আসন, এবং কার্যকরী ইন্টারফেসে কঠোর সহনশীলতা প্রয়োগ করুন। সাধারণ সহনশীলতা এ অঙ্গরাগ এবং ক্লিয়ারেন্স মাত্রা ছেড়ে.
পাতলা দেয়াল এবং লম্বা ওভারহ্যাং
একটি উপর 1 মিমি নিচে একটি প্রাচীর বেধধাতু পরিণত অংশকম্পন, বকবক, এবং বিচ্যুতিকে আমন্ত্রণ জানায়। টুলটি পরিষ্কারভাবে কাটার পরিবর্তে প্রাচীরটিকে দূরে ঠেলে দেয়। ফলাফল অসামঞ্জস্যপূর্ণ মাত্রা এবং দুর্বল পৃষ্ঠ ফিনিস হয়.
সমাধান:যদি একটি পাতলা প্রাচীর কার্যকরীভাবে প্রয়োজন হয়, তাহলে স্ট্রেস-মুক্ত উপাদান নির্দিষ্ট করুন এবং ধীরে ধীরে কাটার পরামিতি আশা করুন। প্রাচীর কার্যকরীভাবে প্রয়োজন না হলে, এটি ঘন করুন। একটি 1.5 মিমি প্রাচীর মেশিন একই সহনশীলতা সহ একটি 0.8 মিমি প্রাচীরের চেয়ে চারগুণ দ্রুত।
থ্রেড এবং খাঁজ যার জন্য বিশেষ টুলিং প্রয়োজন
স্ট্যান্ডার্ড মেট্রিক এবং ইম্পেরিয়াল থ্রেডগুলি স্বাভাবিক চক্রের সময়ে অফ-দ্য-শেল্ফ টুলিং দিয়ে কাটা হয়। কিন্তু নন-স্ট্যান্ডার্ড থ্রেড প্রোফাইল, বাম-হাত থ্রেড, মাল্টি-স্টার্ট থ্রেড এবং সরু অভ্যন্তরীণ খাঁজের জন্য কাস্টম-গ্রাউন্ড টুল, ধীর গতি এবং প্রায়শই দ্বিতীয় অপারেশন প্রয়োজন।
সমাধান:যেখানেই সম্ভব স্ট্যান্ডার্ড থ্রেড প্রোফাইল ব্যবহার করুন। যদি একটি বিশেষ থ্রেডের প্রয়োজন হয়, এটিকে একাধিক ব্যাস জুড়ে বিতরণ না করে প্রতি অংশে একটি বৈশিষ্ট্যে একত্রিত করুন।
উপাদান নির্বাচন - প্রক্রিয়ার সাথে সামঞ্জস্যপূর্ণ কর্মক্ষমতা
উপাদান কাটিয়া গতি, টুল জীবন, পৃষ্ঠ ফিনিস, এবং সেকেন্ডারি অপারেশন প্রয়োজনীয়তা নির্ধারণ করে। Nuote Metals-এ, আমরা পাঁচটি বস্তুগত পরিবারকে পরিণত করি, প্রত্যেকটি স্বতন্ত্র যন্ত্র আচরণের সাথে।
| উপাদান | যন্ত্রশক্তি | জন্য সেরা | ডিজাইন নোট |
|---|---|---|---|
| ব্রাস (C36000) | চমৎকার (100% সূচক) | উচ্চ-ভলিউম সংযোগকারী, জিনিসপত্র, বুশিং | দ্রুততম কাটিং, সেরা চিপ নিয়ন্ত্রণ, সর্বনিম্ন টুল পরিধান |
| ব্রাস (C2680) | ভাল (~30% সূচক) | নমনীয়তা প্রয়োজন বৈদ্যুতিক অংশ | ধীর গতি, দীর্ঘ চিপ, সীসা-মুক্ত |
| অ্যালুমিনিয়াম (6061) | খুব ভালো | লাইটওয়েট হাউজিং, স্পেসার, হিট সিঙ্ক | উচ্চ গতি, ভাল ফিনিস, কম গতিতে আঠালো |
| স্টেইনলেস স্টীল (303) | ভাল | জারা-প্রতিরোধী খাদ, জিনিসপত্র | পরিশ্রম-কঠিন; ইতিবাচক ফিড এবং ধারালো সরঞ্জাম প্রয়োজন |
| স্টেইনলেস স্টিল (316) | পরিমিত | সামুদ্রিক এবং চিকিৎসা উপাদান | ধীর গতি, 303 এর চেয়ে বেশি টুল পরিধান |
| কার্বন ইস্পাত (12L14) | চমৎকার | সাধারণ শিল্প খাদ, পিন | ফ্রি-মেশিনিং গ্রেড, ভাল ফিনিস, কলাই প্রয়োজন |
আমাদের নিয়ম:যদিধাতু পরিণত অংশজারা প্রতিরোধের প্রয়োজন নেই, ফ্রি-মেশিনিং ব্রাস বা কার্বন স্টিল হবে সবচেয়ে কম খরচের বিকল্প। যদি জারা প্রতিরোধের প্রয়োজন হয়, 303 স্টেইনলেস মেশিনে 316 এর চেয়ে সহজ। 316 নির্দিষ্ট করুন শুধুমাত্র যখন পরিবেশ এটির দাবি করে।
দুটি ডিজাইন কেস যেখানে পরিবর্তন খরচ কাটে
হাইড্রোলিক ম্যানিফোল্ড ফিটিং (সহনশীলতা যুক্তিযুক্তকরণ)
সমস্যা: একটি হাইড্রোলিক সিস্টেম প্রস্তুতকারক প্রতিটি মাত্রায় ±0.01 মিমি সহনশীলতার সাথে একটি বহুগুণ ফিটিং জমা দিয়েছে—হেক্স ফ্ল্যাট এবং সামগ্রিক দৈর্ঘ্য সহ। অংশটি একটি উচ্চ মূল্যে উদ্ধৃত করা হয়েছিল কারণ প্রতিটি বৈশিষ্ট্যের জন্য প্রক্রিয়াগত পরিমাপ প্রয়োজন।
আমাদের পর্যালোচনা:শুধুমাত্র তিনটি মাত্রা কার্যকরীভাবে সমালোচনামূলক ছিল: থ্রেড পিচ ব্যাস, ও-রিং গ্রুভ ব্যাস, এবং মিলনের মুখের লম্বতা। হেক্স ফ্ল্যাট এবং সামগ্রিক দৈর্ঘ্য সাধারণ সহনশীলতার বাইরে কোন কার্যকরী প্রয়োজন ছিল না।
পরিবর্তন:আমরা অ-গুরুত্বপূর্ণ মাত্রাগুলিতে ±0.05 মিমি প্রস্তাব করেছি এবং শুধুমাত্র তিনটি কার্যকরী বৈশিষ্ট্যগুলিতে ±0.01 মিমি ধরে রেখেছি।
ফলাফল: সাইকেল সময় 22% কমেছে। অংশটি এখন তিনটি সমালোচনামূলক মাত্রা এবং সাধারণ স্যাম্পলিং-এ স্ট্যান্ডার্ড ইন-প্রসেস চেক সহ চলে। বার্ষিক খরচ সঞ্চয় 15% অতিক্রম করেছে.
স্টেইনলেস স্টীল সেন্সর হাউজিং (উপাদান প্রতিস্থাপন)
সমস্যা: একটি সেন্সর প্রস্তুতকারক একটি হাউজিং জন্য 316 স্টেইনলেস স্টীল নির্দিষ্ট করেছে যা শুধুমাত্র গৃহমধ্যস্থ পরীক্ষাগারের বাতাসে উন্মুক্ত। অংশটিতে 1.2 মিমি প্রাচীর সহ একটি গভীর অভ্যন্তরীণ বোর ছিল। সেই দেয়ালের বেধে 316 মেশিন করার ফলে বকবক হয় এবং ধীর গতির প্রয়োজন হয়, গাড়ি চালানোর খরচ বেড়ে যায়।
আমাদের পর্যালোচনা:অপারেটিং পরিবেশ শুষ্ক, তাপমাত্রা-নিয়ন্ত্রিত এবং ক্লোরাইড মুক্ত ছিল। 316 ওভার-নির্দিষ্ট ছিল।
পরিবর্তন:আমরা প্রস্তাব করেছি 303 স্টেইনলেস স্টিল—মেশিনের জন্য সহজ, অন্দর পরিবেশের জন্য পর্যাপ্ত জারা প্রতিরোধের, এবং বিদ্যমান সীল উপাদানের সাথে সামঞ্জস্যপূর্ণ।
ফলাফল: কাটার গতি 40% বৃদ্ধি পেয়েছে। বকবক করা হয়েছে। হাতিয়ার জীবন তিনগুণ। গ্রাহক সমস্ত ইনডোর সেন্সর মডেলের জন্য 303 যোগ্য।
প্রযুক্তিগত স্পেসিফিকেশন - আমাদের টার্নিং এনভেলপ
| প্যারামিটার | পরিসর | নোট |
|---|---|---|
| সর্বোচ্চ অংশ ব্যাস | 431 মিমি | বড় ব্যাসের জন্য ফিক্সড হেড ল্যাথের প্রয়োজন হয় |
| সর্বোচ্চ অংশ দৈর্ঘ্য | 990 মিমি | দীর্ঘ অংশ বিশেষ fixturing প্রয়োজন হতে পারে |
| স্ট্যান্ডার্ড সহনশীলতা | ±0.05 মিমি | ধাতুর জন্য ISO 2768-f |
| যথার্থ সহনশীলতা | ±0.01 মিমি থেকে ±0.005 মিমি | ইন-প্রসেস গেজিং এবং SPC প্রয়োজন |
| সারফেস ফিনিস | Ra 0.4 µm থেকে Ra 3.2 µm | সূক্ষ্ম সমাপ্তি সেকেন্ডারি অপারেশন সঙ্গে উপলব্ধ |
| উপকরণ | পিতল, অ্যালুমিনিয়াম, স্টেইনলেস স্টীল, কার্বন ইস্পাত, তামা | উপাদান-নির্দিষ্ট পরামিতি প্রযোজ্য |
জন্যধাতু পরিণত অংশএই সীমার বাইরে, আমরা আপনাকে প্রথম নিবন্ধটি ব্যর্থ হওয়ার পরিবর্তে উদ্ধৃত করার আগে বলব।
FAQ
প্রশ্ন 1: আমার অংশটি বাঁক নেওয়ার জন্য ভাল প্রার্থী কিনা তা আমি কীভাবে জানব?
উত্তর: নির্ধারক ফ্যাক্টর হল ঘূর্ণন প্রতিসাম্য। যদি অংশের সমালোচনামূলক বৈশিষ্ট্যগুলি একক অক্ষের সাথে কেন্দ্রীভূত হয় - শ্যাফ্ট, পিন, বুশিংস, ফিটিংস, সংযোগকারী, স্পেসারগুলি - বাঁক প্রায় সর্বদা দ্রুততম এবং সবচেয়ে লাভজনক প্রক্রিয়া। যদি অংশে পকেট, স্লট বা গর্তের প্যাটার্ন থাকে একাধিক মুখ জুড়ে বিতরণ করা হয়, মিলিং বা মিল-টার্ন সঠিক প্রাথমিক প্রক্রিয়া। একজন দক্ষ সরবরাহকারী আপনাকে বলবেন যখন বাঁক নেওয়া সঠিক উত্তর নয় বরং আপনার অংশকে লেদ দিয়ে চাপিয়ে দেওয়ার চেয়ে। Nuote Metals-এ, আমরা উদ্ধৃত করার আগে প্রসেস ফিট হওয়ার জন্য প্রতিটি অঙ্কন পর্যালোচনা করি।
প্রশ্ন 2: ধাতু পরিণত অংশে আমার কোন সহনশীলতা উল্লেখ করা উচিত?
উত্তর: আঁটসাঁট সহনশীলতা নির্দিষ্ট করুন যেখানে তারা কার্যকরীভাবে গুরুত্বপূর্ণ—সঙ্গমের পৃষ্ঠ, ভারবহন আসন, সীল খাঁজ এবং থ্রেড পিচ ব্যাস। অন্যান্য সমস্ত মাত্রার জন্য, সাধারণ সহনশীলতা ব্যবহার করুন (±0.05 মিমি প্রতি ISO 2768-f)। অতিরিক্ত সহনশীলতা হল একক সবচেয়ে সাধারণ খরচ চালক যা আমরা দেখতে পাই। প্রতিটি ডাইমেনশনে ±0.01 মিমি বিশিষ্ট একটি অংশের জন্য একই অংশের তুলনায় 20-35% বেশি খরচ হবে, শুধুমাত্র তিন বা চারটি কার্যকরী বৈশিষ্ট্যের জন্য আঁটসাঁট সহনশীলতা প্রয়োগ করা হয়। আপনি যদি নিশ্চিত না হন যে কোন মাত্রাগুলি গুরুত্বপূর্ণ, আমাদের অঙ্কনটি পাঠান এবং আমরা উদ্ধৃত করার আগে কার্যকরী কলআউটগুলি সনাক্ত করব৷
প্রশ্ন 3: কি উপকরণ জন্য উপলব্ধধাতু পরিণত অংশNuote ধাতু এ?
উত্তর: আমরা পিতল (C36000 এবং C2680), অ্যালুমিনিয়াম (6061), স্টেইনলেস স্টিল (303 এবং 316), কার্বন ইস্পাত (12L14) এবং তামা চালু করি। প্রতিটি উপাদান স্বতন্ত্র যন্ত্র আচরণ আছে. C36000 ব্রাস উচ্চ-ভলিউম অংশগুলির জন্য দ্রুততম এবং সবচেয়ে লাভজনক। 303 স্টেইনলেস 316 এর চেয়ে মেশিনে সহজ এবং বেশিরভাগ অন্দর এবং হালকা বহিরঙ্গন পরিবেশের জন্য পর্যাপ্ত। 316 সামুদ্রিক, রাসায়নিক এবং চিকিৎসা অ্যাপ্লিকেশনের জন্য সংরক্ষিত যেখানে ক্লোরাইড প্রতিরোধের প্রয়োজন হয়। কার্বন ইস্পাত 12L14 হল সবচেয়ে কম খরচের বিকল্প যখন জারা প্রতিরোধের প্রয়োজন হয় না। আমরা সর্বনিম্ন-মূল্যের উপাদানের সুপারিশ করব যা আপনার প্রকৃত অপারেটিং পরিবেশের সাথে মেলে—সবচেয়ে ব্যয়বহুল নয়।
প্রশ্ন 4: Nuote মেটাল থেকে ধাতু পরিণত অংশ জন্য MOQ এবং সীসা সময় কি?
উত্তর: আমাদের স্ট্যান্ডার্ড MOQ হল কাস্টম পরিণত অংশগুলির জন্য 500 টুকরা, প্রোটোটাইপ এবং প্রথম নিবন্ধগুলির জন্য কম পরিমাণে উপলব্ধ। স্টক উপকরণ এবং স্ট্যান্ডার্ড প্রোফাইল 100 টুকরা থেকে শিপ করতে পারেন. 50,000 টুকরা পর্যন্ত উত্পাদন পরিমাণে স্ট্যান্ডার্ড উপকরণগুলির জন্য সীসা সময় হল 7-12 দিন। কাস্টম প্লেটিং বা সেকেন্ডারি অপারেশন 5-8 দিন যোগ করুন। নতুন অংশগুলির জন্য টুলিং এবং প্রথম নিবন্ধ পরিদর্শন প্রয়োজন মোট 15-25 দিন। প্রতিটি উদ্ধৃতি একটি দৃঢ় সীসা সময় অন্তর্ভুক্ত, একটি পরিসীমা নয়। ISO 9001:2015 প্রত্যয়িত।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি