একটি কোট-এন্ড-শিপ শপ থেকে একটি নির্ভরযোগ্য সিএনসি টার্নিং পরিষেবাকে কী আলাদা করে?
কখন বাঁক সঠিক প্রক্রিয়া - এবং কখন এটি নয়
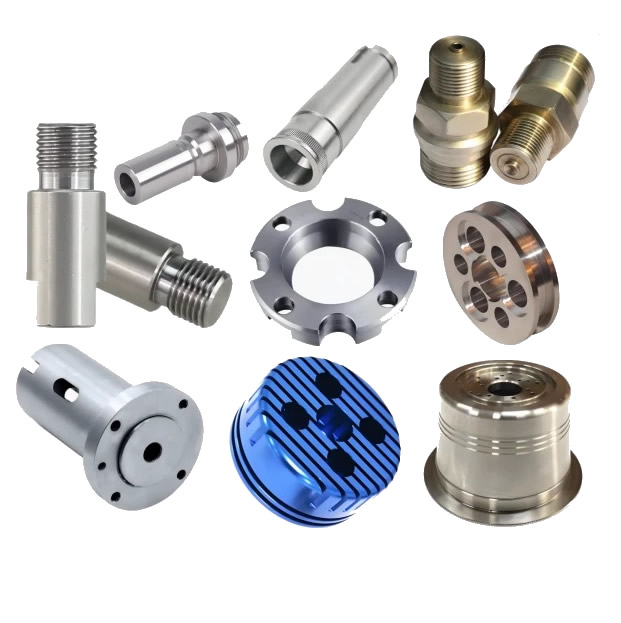
CNC বাঁক তাদের কেন্দ্র অক্ষ বরাবর প্রতিসাম্য সঙ্গে অংশ জন্য অপ্টিমাইজ করা হয়. OD এবং আইডি বৈশিষ্ট্য দ্বারা প্রভাবিত একটি শ্যাফ্ট প্রায় সবসময়ই মিলের চেয়ে দ্রুততর এবং সস্তা হবে। পরিণত অংশগুলি সাধারণত বৃত্তাকার জ্যামিতির জন্য মিল করা অংশগুলির তুলনায় দ্রুত এবং কম খরচে উত্পাদিত হয়।
প্রক্রিয়া নির্বাচন ম্যাট্রিক্স
| অংশ জ্যামিতি | প্রস্তাবিত প্রক্রিয়া | কারণ |
|---|---|---|
| খাদ, পিন, স্পেসার, বুশিং | সিএনসি বাঁক | ঘূর্ণন প্রতিসাম্য, ক্রমাগত কাটিয়া কর্ম |
| থ্রেডেড সংযোগকারী, জিনিসপত্র | সিএনসি বাঁক | একক সেটআপে OD/ID থ্রেড কাটা |
| প্রিজম্যাটিক হাউজিং, পকেট, বহুমুখী বৈশিষ্ট্য | সিএনসি মিলিং | বাঁক ঘূর্ণনের অক্ষের বাইরে বৈশিষ্ট্যগুলিতে পৌঁছাতে পারে না |
| বৃত্তাকার এবং milled বৈশিষ্ট্য উভয় সঙ্গে জটিল অংশ | মিল-টার্ন (5-অক্ষ) | একক ক্ল্যাম্পিং, কোন সেকেন্ডারি অপারেশন নেই |
একটি নির্ভরযোগ্যসিএনসি বাঁক পরিষেবাআপনার অংশ একটি বাঁক কাজ না যখন আপনি বলবেন. যদি গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি একাধিক মুখ জুড়ে বিতরণ করা পকেট বা গর্তের প্যাটার্ন হয়, তবে একা ঘুরতে গেলে সেকেন্ডারি অপারেশনগুলির প্রয়োজন হবে যা খরচ এবং পরিচালনার ঝুঁকি যোগ করে। সেরা সরবরাহকারীরা উদ্ধৃত করার আগে এটিকে পতাকা দেয়।
কার্যক্ষমতার সংকেত যা কার্যত কার্যকারিতার পূর্বাভাস দেয়
মেশিন তালিকা এবং ISO সার্টিফিকেট শুরু পয়েন্ট, উপসংহার নয়. কি একটি সক্ষম পৃথকসিএনসি বাঁক পরিষেবাএকটি প্রান্তিক থেকে একটি উত্পাদন অবস্থার অধীনে পুনরাবৃত্তিযোগ্যতা.
সহনশীলতা এবং সারফেস ফিনিশ - আসল সংখ্যা
ক্যাপাবিলিটি স্ট্যান্ডার্ড রেঞ্জ প্রিসিশন রেঞ্জ এটি আপনার অংশের জন্য কী বোঝায়
| সামর্থ্য | স্ট্যান্ডার্ড রেঞ্জ | যথার্থ পরিসীমা | এটা আপনার অংশ জন্য মানে কি |
|---|---|---|---|
| মাত্রিক সহনশীলতা | ±0.05 মিমি (ISO 2768-f) | ±0.005 মিমি থেকে ±0.01 মিমি | নির্ভুলতা পরিসরের জন্য গ্রাউন্ড ক্ল্যাম্পিং, তাপ নিয়ন্ত্রণ এবং প্রক্রিয়াগত পরিমাপক প্রয়োজন |
| সারফেস ফিনিশ (রা) | 3.2 µm (মেশিন হিসাবে) | 0.8 µm বা আরও ভাল | সূক্ষ্ম ফিনিশের জন্য কম ফিড রেট, পালিশ করা সন্নিবেশ বা সেকেন্ডারি অপারেশন প্রয়োজন |
| একাগ্রতা | 0.05 মিমি TIR | 0.01 মিমি TIR | সঙ্গম শাফ্ট, ভারবহন আসন, এবং ঘূর্ণায়মান সমাবেশের জন্য গুরুত্বপূর্ণ |
ধাতুগুলির জন্য ISO 2768-f 0.5 থেকে 6 মিমি পর্যন্ত নামমাত্র আকারে ±0.05 মিমি এবং 6 থেকে 30 মিমি পর্যন্ত ±0.1 মিমি নির্দিষ্ট করে। উৎপাদনের ভিত্তিতে ±0.005 মিমি দাবি করা একজন সরবরাহকারী একটি তুলনামূলক অংশ থেকে SPC ডেটা দেখাতে সক্ষম হওয়া উচিত, শুধুমাত্র একটি নমুনা নয়।
সরু অংশগুলির জন্য সুইস-টাইপ সুবিধা
20-32 মিমি ব্যাসের নিচের অংশগুলির জন্য দৈর্ঘ্য-থেকে-ব্যাসের অনুপাত 5:1-এর উপরে, একটি স্লাইডিং-হেডস্টক (সুইস-টাইপ) লেদ হল সঠিক সরঞ্জাম। গাইড বুশিং কাটিং জোনে বার স্টককে সমর্থন করে, একটি ফিক্সড-হেড লেথের তুলনায় যথেষ্ট ভাল কম্পন প্রতিরোধের সরবরাহ করে। যদি আপনার অংশটি দীর্ঘ এবং সরু হয় এবং সরবরাহকারী একটি ফিক্সড-হেড মেশিনের উদ্ধৃতি দেয়, তাহলে বিচ্যুতি, বকবক বা টেপার আশা করুন।
কোয়ালিটি ডকুমেন্টেশন—কী একটি সিরিয়াস পার্টনার স্ট্যান্ডার্ড হিসেবে প্রদান করে
একটি সক্ষম মধ্যে পার্থক্যসিএনসি বাঁক পরিষেবাএবং একটি লেনদেনের কাগজপত্রে দৃশ্যমান যা যন্ত্রাংশের সাথে পাঠানো হয়।
প্রথম প্রবন্ধ পরিদর্শন (FAI) ঐচ্ছিক নয়
FAI যাচাই করে যে প্রথম উত্পাদন অংশ প্রতিটি অঙ্কন প্রয়োজনীয়তা মেনে চলে। এটি কোনো নতুন অংশ পরিচিতির জন্য বেসলাইন নথি। স্বয়ংচালিত প্রোগ্রামগুলির জন্য, PPAP আরও এগিয়ে যায়-এটি প্রমাণ করে যে সমগ্র উত্পাদন ব্যবস্থা পুনরাবৃত্তিযোগ্য, শুধুমাত্র একটি নমুনা পাস করা হয়নি। একজন সরবরাহকারী যে "অনুরোধে মাত্রিক প্রতিবেদন" অফার করে তা আপনাকে বলছে যে FAI একটি আপসেল, একটি আদর্শ পদক্ষেপ নয়।
ইন-প্রসেস যাচাইকরণ, শুধু চূড়ান্ত পরিদর্শন নয়
মূল্য ইতিমধ্যে যোগ করার পরে চূড়ান্ত পরিদর্শন ত্রুটি ধরা. একটি নির্ভরযোগ্য বাঁক অংশীদার উত্পাদনের সময় মাত্রা যাচাই করে:
- প্রথম নিবন্ধ, ব্যাচ শুরু এবং চূড়ান্ত প্রকাশে CMM যাচাইকরণ
- উচ্চ-ভলিউমের সমালোচনামূলক বৈশিষ্ট্যগুলির জন্য কী-ইন্স বা অপটিক্যাল গেজিং
- SPC পর্যবেক্ষন সহনশীলতার উপর যা গুরুত্বপূর্ণ, প্রবণতা দ্বারা ট্রিগার করা সংশোধনমূলক পদক্ষেপের সাথে, কেবলমাত্র অপ্রয়োজনীয় নয়
তাপের সংখ্যায় উপাদানের সন্ধানযোগ্যতা
প্রতিটি ব্যাচ কাঁচা বার স্টক জন্য মিল শংসাপত্র ফিরে ট্রেস করা উচিত. এটি ছাড়া, অংশটি ব্যর্থ না হওয়া পর্যন্ত একটি উপাদান প্রতিস্থাপন বা একটি তাপ-চিকিত্সা অসঙ্গতি অদৃশ্য।
দুটি উৎপাদন ক্ষেত্রে যেখানে একটি বাঁক পরিবর্তন সমস্যার সমাধান করেছে
ইভি মোটর রটার শ্যাফট (5-অক্ষ মিল-টার্ন, সহনশীলতা এবং সেটআপ হ্রাস)
সমস্যা: একটি বৈদ্যুতিক গাড়ির মোটর সরবরাহকারী পাঁচটি পৃথক বাঁক এবং মিলিং সেটআপ জুড়ে রটার শ্যাফ্ট তৈরি করছিল। প্রতিটি পুনঃ ক্ল্যাম্পিং ঘনত্বের ত্রুটির সূচনা করেছে, এবং ক্রমবর্ধমান স্ট্যাক-আপ বোর-টু-OD রানআউটকে ±0.02 মিমি সীমার বাইরে ঠেলে দিয়েছে। স্ক্র্যাপের হার ছিল 4%।
আমাদের পদ্ধতি: আমরা অংশটিকে একটি 5-অক্ষের মিল-টার্ন সেলে স্থানান্তরিত করেছি। টার্নিং, মিলিং এবং ড্রিলিং একক ক্ল্যাম্পিংয়ে সম্পন্ন হয়েছিল। পুনরায় ক্ল্যাম্পিং নির্মূল করা ঘনত্বের ত্রুটির প্রাথমিক উত্সকে সরিয়ে দিয়েছে।
ফলাফল: রানআউট বৈচিত্র ±0.01 মিমি এর নিচে নেমে গেছে। সেটআপের সংখ্যা পাঁচ থেকে এক হয়েছে এবং স্ক্র্যাপের হার 0.5% এর নিচে নেমে গেছে।
মেডিকেল বোন স্ক্রু (সুইস টার্নিং, সারফেস ফিনিশ এবং ট্রেসেবিলিটি)
সমস্যা: একটি মেডিকেল ডিভাইস স্টার্টআপের জন্য 17-4PH স্টেইনলেস স্টীল থেকে তৈরি হাড়ের স্ক্রু প্রয়োজন। থ্রেড ফ্ল্যাঙ্কগুলির ক্লান্তি প্রতিরোধের জন্য 0.8 µm এর নিচে Ra প্রয়োজন, এবং প্রতিটি লট মিলের তাপ সংখ্যার সাথে সনাক্তযোগ্য হতে হবে। পূর্ববর্তী সরবরাহকারী এমন অংশগুলি সরবরাহ করেছিল যা ভিজ্যুয়াল পরিদর্শন পাস করেছে কিন্তু থ্রেড রুটে ক্লান্তি পরীক্ষায় ব্যর্থ হয়েছে।
আমাদের পদ্ধতি:আমরা ড্রাইভ বৈশিষ্ট্য জন্য লাইভ টুলিং সঙ্গে সুইস-টাইপ lathes উপর screws মেশিন. থ্রেডিং একটি পালিশ কার্বাইড সন্নিবেশ সহ একটি একক অবিচ্ছিন্ন পাসে সঞ্চালিত হয়েছিল, এবং পোর্টেবল প্রোফাইলোমিটার ব্যবহার করে প্রতি 50 তম অংশে রা যাচাই করা হয়েছিল। প্রতিটি লট মিল সার্টিফিকেট এবং প্রতিটি অঙ্কন বৈশিষ্ট্য কভার একটি মাত্রিক রিপোর্ট সহ পাঠানো হয়েছে.
ফলাফল: থ্রেড-রুট Ra 0.4 এবং 0.6 µm এর মধ্যে ধারাবাহিকভাবে পরিমাপ করা হয়েছে। ক্লান্তি পরীক্ষা মার্জিন সঙ্গে পাস. গ্রাহক তৃতীয় লটের পরে 100% ইনকামিং পরিদর্শন বাদ দিয়েছেন।
প্রযুক্তিগত স্পেসিফিকেশন - আমাদের টার্নিং এনভেলপ
| প্যারামিটার | পরিসর | নোট |
|---|---|---|
| সর্বোচ্চ অংশ ব্যাস | 431 মিমি | বড় ব্যাসের জন্য ফিক্সড হেড ল্যাথের প্রয়োজন হয় |
| সর্বোচ্চ অংশ দৈর্ঘ্য | 990 মিমি | দীর্ঘ অংশ বিশেষ fixturing প্রয়োজন হতে পারে |
| শ্যাঙ্ক ব্যাস সহনশীলতা | ±0.005 মিমি থেকে ±0.05 মিমি | নির্ভুলতা পরিসীমা প্রক্রিয়ার মধ্যে গেজিং প্রয়োজন |
| সারফেস ফিনিস | Ra 0.4 µm থেকে Ra 3.2 µm | সূক্ষ্ম সমাপ্তি সেকেন্ডারি অপারেশন সঙ্গে উপলব্ধ |
| উপকরণ | অ্যালুমিনিয়াম, পিতল, তামা, স্টেইনলেস স্টীল, কার্বন ইস্পাত | উপাদান-নির্দিষ্ট পরামিতি প্রযোজ্য |
এই রেঞ্জের বাইরের অংশগুলির জন্য, আমরা আপনাকে প্রথম নিবন্ধটি ব্যর্থ হওয়ার পরিবর্তে উদ্ধৃত করার আগে বলব।
FAQ
প্রশ্ন 1: আমি কীভাবে জানব যে আমার অংশটি চালু বা মিল করা উচিত?
উত্তর: নির্ধারক ফ্যাক্টর হল জ্যামিতি। যদি অংশটি ঘূর্ণায়মানভাবে প্রতিসম হয়—একটি শ্যাফ্ট, পিন, বুশিং, ফিটিং বা সংযোগকারী—সিএনসি টার্নিং প্রায় সবসময়ই মিলিংয়ের চেয়ে দ্রুত এবং সস্তা হয়। টার্নিং একটি স্পিনিং ওয়ার্কপিসে ক্রমাগত কাটিং অ্যাকশন ব্যবহার করে, যা গোলাকার অংশগুলিতে উচ্চতর উপাদান অপসারণের হার এবং মাঝারি থেকে উচ্চ ভলিউমের জন্য কম টুলিং খরচ দেয়। যদি গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি পকেট, স্লট বা গর্তের প্যাটার্নগুলি একাধিক মুখ জুড়ে বিতরণ করা হয় তবে মিলিং সঠিক প্রাথমিক প্রক্রিয়া। যে অংশগুলি বৃত্তাকার এবং প্রিজম্যাটিক উভয় বৈশিষ্ট্যকে একত্রিত করে তা একটি মিল-টার্ন সেন্টারে সর্বোত্তমভাবে উত্পাদিত হয়, যা একটি একক ক্ল্যাম্পিংয়ে উভয় ক্রিয়াকলাপ সম্পূর্ণ করে। একজন সক্ষমসিএনসি বাঁক পরিষেবাবাঁক সঠিক উত্তর না হলে মিলিং সুপারিশ করবে.
প্রশ্ন 2: সিএনসি টার্নিং পরিষেবা থেকে আমার কী মানের ডকুমেন্টেশন আশা করা উচিত?
উত্তর: সর্বনিম্ন, প্রথম উৎপাদন অংশে ফার্স্ট আর্টিকেল ইন্সপেকশন (এফএআই), মিল হিট নম্বরে ট্রেসযোগ্য একটি উপাদান শংসাপত্র এবং জটিল মাত্রার জন্য প্রক্রিয়াধীন পরিদর্শন রেকর্ডের দাবি করুন। স্বয়ংচালিত প্রোগ্রামগুলির জন্য, PPAP ডকুমেন্টেশন হল মানক- FAI একাই প্রদর্শন করে না যে উত্পাদন ব্যবস্থা পুনরাবৃত্তিযোগ্য। চিকিৎসা বা মহাকাশ কাজের জন্য, AS9102 (Aerospace FAI) বা ISO 13485-সারিবদ্ধ প্রক্রিয়া শৃঙ্খলার প্রয়োজন হতে পারে। একজন গুরুতর অংশীদার এইগুলিকে স্ট্যান্ডার্ড ওয়ার্কফ্লো পদক্ষেপ হিসাবে প্রদান করে, প্রদত্ত অ্যাড-অন হিসাবে নয়। যদি একটি সরবরাহকারী তুলনামূলক অংশ থেকে একটি সম্পূর্ণ FAI দেখাতে না পারে, তাহলে গুণমানের দাবিটি যাচাই করা হয়নি।
প্রশ্ন 3: সিএনসি টার্নিং পরিষেবা বাস্তবিকভাবে উত্পাদনে কী সহনশীলতা ধরে রাখতে পারে?
উত্তর: 30 মিমি-এর নিচে নামমাত্র মাপের জন্য ISO 2768-f প্রতি ধাতুতে স্ট্যান্ডার্ড উৎপাদন বাঁক ±0.05 মিমি ধরে। যথার্থ বাঁক নিয়মিতভাবে গ্রাউন্ড ক্ল্যাম্পিং এবং ইন-প্রসেস গেজিং সহ ±0.01 মিমি অর্জন করে। সুইস-টাইপ লেদ এবং তাপীয় ক্ষতিপূরণ সহ নির্বাচিত বৈশিষ্ট্যগুলিতে ±0.005 মিমি সহনশীলতা অর্জন করা যায়, তবে সেগুলির জন্য এসপিসি নিরীক্ষণের প্রয়োজন - শুধুমাত্র একবারের নমুনা নয়। ব্যবহারিক সীমাবদ্ধতা মেশিনের সেরা-কেস ক্ষমতা নয় কিন্তু সরবরাহকারীর হাজার হাজার অংশ জুড়ে সেই সহনশীলতা ধরে রাখার ক্ষমতা। একটি উত্পাদন চালানো থেকে একটি নিয়ন্ত্রণ চার্টের জন্য জিজ্ঞাসা করুন, একটি একক অংশ পরিদর্শন প্রতিবেদন নয়।
প্রশ্ন 4: নুওট মেটালে সিএনসি টার্নিংয়ের জন্য MOQ এবং লিড টাইম কী?
উত্তর: আমাদের স্ট্যান্ডার্ড MOQ হল কাস্টম পরিণত অংশগুলির জন্য 500 টুকরা, প্রোটোটাইপ এবং প্রথম নিবন্ধগুলির জন্য কম পরিমাণে উপলব্ধ। স্টক ব্রাস এবং স্ট্যান্ডার্ড সংযোগকারী প্রোফাইল 100 টুকরা থেকে শিপ করতে পারেন. 50,000 টুকরা পর্যন্ত উত্পাদন পরিমাণে স্ট্যান্ডার্ড উপকরণগুলির জন্য সীসা সময় হল 7-12 দিন। কাস্টম প্লেটিং বা সেকেন্ডারি অপারেশন 5-8 দিন যোগ করুন। নতুন অংশগুলির জন্য টুলিং এবং FAI প্রয়োজন মোট 15-25 দিন। প্রতিটি উদ্ধৃতি একটি দৃঢ় সীসা সময় অন্তর্ভুক্ত, একটি পরিসীমা নয়। ISO 9001:2015 প্রত্যয়িত।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি