স্বয়ংচালিত, ইলেকট্রনিক্স, এবং চিকিৎসা শিল্প জুড়ে নির্ভুল উত্পাদনের মেরুদণ্ড কেন ব্রাস টার্নিং পার্টস?
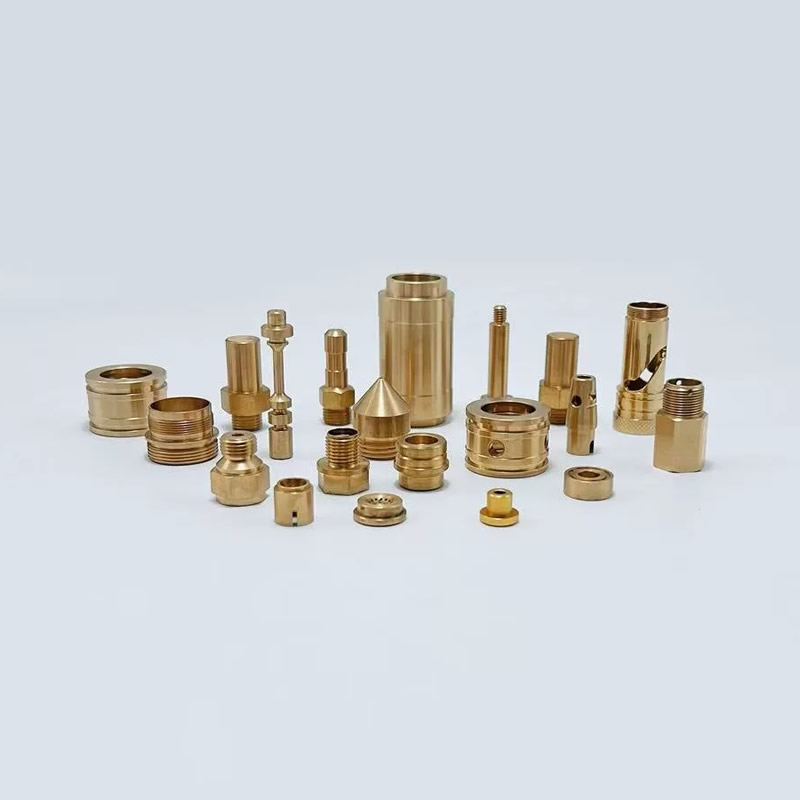
পিতল গ্রহের সবচেয়ে মেশিনযোগ্য ধাতুগুলির মধ্যে একটি। যে একক সম্পত্তি করেছেপিতল বাঁক অংশকয়েক ডজন শিল্প জুড়ে নির্ভুল উপাদানগুলির জন্য ডিফল্ট পছন্দ। কিন্তু একা machinability স্থায়ী চাহিদা ব্যাখ্যা না. ব্রাস জারা প্রতিরোধের, বৈদ্যুতিক পরিবাহিতা এবং একটি প্রাকৃতিক নান্দনিকতাও সরবরাহ করে যা কিছু উপকরণ মেলে।
Nuote Metals-এ, আমরা এক দশকেরও বেশি সময় ধরে ব্রাস বাঁক নিয়ে বিশেষীকরণ করেছি। এই নিবন্ধটি আমরা উপাদান নির্বাচন, সহনশীলতা নিয়ন্ত্রণ, এবং অ্যাপ্লিকেশন যেখানে ব্রাস পরিণত অংশ সবচেয়ে মূল্য প্রদান সম্পর্কে শিখেছি শেয়ার করে.
কেন ব্রাস পরিণত উপাদানের জন্য পছন্দের উপাদান থেকে যায়
পিতল তামা এবং দস্তার একটি সংকর ধাতু। অনুপাত তার বৈশিষ্ট্য নির্ধারণ করে। আমরা যে দুটি গ্রেড নিয়ে কাজ করি তা হল C36000 এবং C2680।
C36000 ফ্রি-কাটিং ব্রাস - মেশিনিবিলিটি বেঞ্চমার্ক
C36000-এ প্রায় 61.5% তামা, 35.5% দস্তা এবং 3% সীসা রয়েছে। যন্ত্রের সময় সীসা একটি অন্তর্নির্মিত লুব্রিকেন্ট হিসাবে কাজ করে, চিপগুলিকে ছোট, পরিচালনাযোগ্য টুকরো টুকরো করে এবং মেশিনেবিলিটি ইনডেক্সে 100% পর্যন্ত কাটার গতির অনুমতি দেয়—যার বিপরীতে অন্যান্য সমস্ত ধাতু পরিমাপ করা হয়।
C36000 হল জটিল থ্রেডেড অংশ, সংযোগকারী, বুশিং এবং ভালভ উপাদানগুলির উচ্চ-ভলিউম নির্ভুলতার বাঁক জন্য পছন্দের উপাদান। এর চমৎকার চিপ কন্ট্রোল টুল পরিধান কমায় এবং চক্রের সময়কে ছোট করে।
C2680 হলুদ ব্রাস - যখন নমনীয়তা গতির চেয়ে বেশি গুরুত্বপূর্ণ
C2680 তে প্রায় 65% তামা এবং 35% দস্তা রয়েছে। এটিতে সীসা সংযোজনের অভাব রয়েছে, যা এটিকে কম মেশিনেবিলিটি দেয় (C36000 এর প্রায় 30%) তবে উল্লেখযোগ্যভাবে উচ্চতর নমনীয়তা। C2680 পছন্দ করা হয় যখন অংশটির পোস্ট-মেশিনিং গঠন, নমন বা ক্রিমিং প্রয়োজন হয়। এটি বৈদ্যুতিক উপাদানগুলির জন্যও আদর্শ পছন্দ যেখানে সীসার সামগ্রী অবশ্যই ন্যূনতম করা উচিত।
Machinability তুলনা
| সম্পত্তি | C36000 | C2680 |
|---|---|---|
| কপার সামগ্রী | ~61.5% | ~65% |
| মেশিনযোগ্যতা সূচক | 100% (বেঞ্চমার্ক) | ~30% |
| চিপ গঠন | চমৎকার - ছোট চিপস | ভাল - দীর্ঘ চিপস |
| জন্য সেরা | উচ্চ-গতির বাঁক, জটিল থ্রেড, সংযোগকারী | বৈদ্যুতিক অংশ, নমনীয় উপাদান, সীসা-মুক্ত প্রয়োজনীয়তা |
প্রযুক্তিগত স্পেসিফিকেশন - সহনশীলতা এবং সারফেস ফিনিশ
একটি ব্রাস বাঁক অংশীদার মান ধারাবাহিকভাবে সহনশীলতা ধরে রাখার ক্ষমতা দ্বারা সংজ্ঞায়িত করা হয়। Nuote Metals এ, আমরা নিম্নলিখিত মান বজায় রাখি।
মাত্রিক সহনশীলতা
| প্যারামিটার | স্ট্যান্ডার্ড রেঞ্জ | যথার্থ পরিসীমা |
|---|---|---|
| বাইরের ব্যাস | ±0.05 মিমি | ±0.01 মিমি |
| দৈর্ঘ্য | ±0.10 মিমি | ±0.02 মিমি |
| থ্রেড পিচ ব্যাস | ±0.05 মিমি | ±0.01 মিমি |
| একাগ্রতা | ≤0.05 মিমি TIR | ≤0.01 মিমি TIR |
স্বয়ংচালিত এবং চিকিৎসা অ্যাপ্লিকেশনের জন্য, আমরা নিয়মিতভাবে জটিল মাত্রায় ±0.01 মিমি ধরে রাখি। সাধারণ ব্রাস সিএনসি বাঁক অংশের জটিলতা এবং আয়তনের উপর নির্ভর করে ±0.1 থেকে ±0.005 মিমি পর্যন্ত অর্জন করে।
সারফেস ফিনিশ ক্ষমতা
| ফিনিশ টাইপ | রা রেঞ্জ | পদ্ধতি |
|---|---|---|
| হিসাবে-পরিবর্তিত (মান) | Ra 1.6 – 3.2 μm | সিএনসি বাঁক |
| সূক্ষ্ম পরিণত | Ra 0.8 - 1.6 μm | হ্রাস ফিড হার, পালিশ সন্নিবেশ |
| পালিশ | Ra 0.4 - 0.8 μm | সেকেন্ডারি মেকানিক্যাল পলিশিং |
| ইলেক্ট্রোপ্লেটেড | Ra 0.2 - 0.8 μm (প্লেটিং পরে) | নিকেল, টিন, বা রূপালী প্রলেপ |
ব্রাস C26000 স্ট্যান্ডার্ড প্যারামিটারে পরিণত হয় সাধারণত Ra ≈ 2.5 μm অর্জন করে। কম রুক্ষতা প্রয়োজন এমন অ্যাপ্লিকেশনের জন্য, ফিড রেট কমিয়ে এবং ডায়মন্ড-পালিশ করা টুলিং ব্যবহার করে 0.8 μm এর নিচে Ra অর্জন করতে পারে।
আমাদের কারখানার রেকর্ড থেকে দুটি আবেদন
স্বয়ংচালিত বৈদ্যুতিক সংযোগকারী (C36000, টাইট টলারেন্স)
সমস্যা:একটি টায়ার-ওয়ান স্বয়ংচালিত সরবরাহকারীর ইঞ্জিন নিয়ন্ত্রণ ইউনিটের জন্য ব্রাস পিন সংযোগকারী প্রয়োজন। সামঞ্জস্যপূর্ণ সন্নিবেশ শক্তি এবং কম যোগাযোগ প্রতিরোধ নিশ্চিত করতে পিনের ব্যাস সহনশীলতা ±0.015 মিমি এবং Ra 1.0 μm এর নিচে একটি পৃষ্ঠ ফিনিস প্রয়োজন। বার্ষিক ভলিউম 3 মিলিয়ন টুকরা অতিক্রম করেছে.
আমাদের সমাধান:আমরা C36000 ব্রাস থেকে সুইস-টাইপ CNC লেথে লাইভ টুলিং সহ সংযোগকারীগুলি তৈরি করেছি। ইন-প্রসেস লেজার গেজিং ব্যাস, ঘনত্ব এবং পৃষ্ঠের সমাপ্তির জন্য প্রতি 200 তম অংশে নিরীক্ষণ করা হয়। ক্ষয় সুরক্ষার জন্য অংশগুলি 3-5 μm পর্যন্ত ব্যারেল নিকেল-ধাতুপট্টাবৃত ছিল।
ফলাফল:সন্নিবেশ বল প্রকরণ ±15% থেকে ±4% এ নেমে এসেছে। গ্রাহক ইনকামিং পরিদর্শন 100% থেকে AQL স্যাম্পলিংয়ে কমিয়েছে। লিড সময়: স্টক আকারের জন্য 12 দিন; কাস্টম ধাতুপট্টাবৃত অংশ জন্য 22 দিন.
মেডিকেল ডিভাইস বুশিংস (C2680, সীসা-মুক্ত)
সমস্যা:একটি মেডিকেল ডিভাইস প্রস্তুতকারকের একটি অস্ত্রোপচার যন্ত্র সমাবেশের জন্য সীসা-মুক্ত ব্রাস বুশিং প্রয়োজন। একটি স্লাইডিং শ্যাফ্টের জন্য বুশিংগুলির একটি মসৃণ অভ্যন্তরীণ বোর প্রয়োজন, যার ক্লিয়ারেন্স সহনশীলতা ±0.02 মিমি। উপাদানটিকে RoHS মেনে চলতে হবে এবং ট্রেস স্তরের উপরে সীসা ধারণ করতে হবে না।
আমাদের সমাধান:আমরা C2680 সীসা-মুক্ত ব্রাস বুশিং সরবরাহ করেছি, পরিণত করেছি এবং তারপরে রা 0.4 μm এর অভ্যন্তরীণ পৃষ্ঠের ফিনিস অর্জন করতে পেরেছি। বোর এবং বাইরের ব্যাসের মধ্যে ঘনত্ব বজায় রাখার জন্য বাহ্যিক প্রোফাইলটিকে একটি একক সেটআপে পরিণত করা হয়েছিল।
ফলাফল:বুশিংগুলি 100% বোর গেজ পরিদর্শন পাস করে। মেডিকেল ডিভাইস প্রস্তুতকারক একটি সেকেন্ডারি রিমিং অপারেশন বাদ দিয়েছে। শূন্য ক্ষেত্র ব্যর্থতার সাথে উত্পাদন দুই বছরেরও বেশি সময় ধরে অব্যাহত রয়েছে।
গুণমান সিস্টেম - একটি ব্রাস টার্নিং পার্টনারের জন্য কী সন্ধান করবেন
সমস্ত পিতল বাঁক সরবরাহকারী একই স্তরে কাজ করে না। একটি অংশীদার মূল্যায়ন করার সময়, নিম্নলিখিত ডকুমেন্টেশন জন্য জিজ্ঞাসা করুন.
সার্টিফিকেশন এবং ট্রেসেবিলিটি
ISO 9001:2015 হল যেকোনো গুরুতর ব্রাস বাঁক সরবরাহকারীর জন্য বেসলাইন প্রয়োজনীয়তা। স্বয়ংচালিত কাজের জন্য, IATF 16949 ক্রমবর্ধমান প্রত্যাশিত। চিকিৎসা উপাদানের জন্য, ISO 13485 প্রয়োজন হতে পারে। সম্পূর্ণ উপাদানের সন্ধানযোগ্যতা - সমাপ্ত অংশটিকে পিতলের রড হিট নম্বরের সাথে সংযুক্ত করা - নিয়ন্ত্রিত শিল্পগুলির জন্য অ-আলোচনাযোগ্য।
ইন-প্রসেস পরিদর্শন ক্ষমতা
একটি নির্ভরযোগ্য সরবরাহকারী শুধুমাত্র চূড়ান্ত পরিদর্শনের উপর নির্ভর করে না। সন্ধান করুন:
ইন-প্রসেস গেজিং: উৎপাদনের সময় লেজার বা অপটিক্যাল পরিমাপ, পরে নয়।
SPC পর্যবেক্ষণ: সমালোচনামূলক মাত্রার জন্য পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ চার্ট।
টুল পরিধান ব্যবস্থাপনা: টুকরা সংখ্যার উপর ভিত্তি করে নির্ধারিত সন্নিবেশ পরিবর্তন, অপারেটরের রায় নয়।
সেকেন্ডারি অপারেশন
অনেকপিতল বাঁক অংশঅতিরিক্ত প্রক্রিয়াকরণ প্রয়োজন। সেরা সরবরাহকারীরা এইগুলি অভ্যন্তরীণভাবে পরিচালনা করে:
প্রলেপ: নিকেল, টিন, রূপা বা সোনা
ডিবারিং: তাপীয় বা যান্ত্রিক
সমাবেশ: প্রেস-ফিটিং, স্টেকিং বা থ্রেডিং
ব্রাস বাঁক অংশ – FAQ
প্রশ্ন 1: বাঁক নেওয়ার জন্য C36000 এবং C2680 ব্রাসের মধ্যে পার্থক্য কী?
উত্তর: প্রাথমিক পার্থক্য হল সীসা সামগ্রী এবং মেশিনযোগ্যতা। C36000-এ প্রায় 3% সীসা রয়েছে, যা মেশিন করার সময় একটি অভ্যন্তরীণ লুব্রিকেন্ট হিসাবে কাজ করে। এটি এটিকে 100%-এর একটি মেশিনিবিলিটি সূচক দেয়—যে বেঞ্চমার্ক যার বিপরীতে অন্যান্য সমস্ত ধাতু পরিমাপ করা হয়। এটি সংক্ষিপ্ত, সহজে পরিচালিত চিপ তৈরি করে এবং উচ্চ কাটিং গতির অনুমতি দেয়, এটি জটিল থ্রেডেড অংশ, সংযোগকারী এবং বুশিংয়ের উচ্চ-ভলিউম নির্ভুল বাঁক জন্য পছন্দের পছন্দ করে তোলে। C2680 সীসা-মুক্ত এবং সামান্য বেশি তামা রয়েছে (প্রায় 65%)। এর মেশিনিবিলিটি C36000 এর প্রায় 30%, যার অর্থ ধীর কাটানোর গতি এবং দীর্ঘ চিপ। যাইহোক, C2680 উল্লেখযোগ্যভাবে উচ্চতর নমনীয়তা অফার করে, এটিকে সেই অংশগুলির জন্য আরও উপযুক্ত করে তোলে যার জন্য পোস্ট-মেশিনিং গঠন, বাঁকানো বা ক্রিমিং প্রয়োজন। নিয়ন্ত্রক বা চিকিৎসাগত কারণে সীসার পরিমাণ কমিয়ে আনার ক্ষেত্রেও এটি সঠিক পছন্দ। Nuote Metals-এ, আমরা উভয় গ্রেড স্টক করি এবং আপনার অংশের জ্যামিতি, ভলিউম এবং শেষ-ব্যবহারের প্রয়োজনীয়তার উপর ভিত্তি করে সঠিক পছন্দের পরামর্শ দিতে পারি।
প্রশ্ন 2: ব্রাস সিএনসি বাঁক দিয়ে কী সহনশীলতা অর্জন করা যেতে পারে?
উঃ স্ট্যান্ডার্ডপিতল বাঁক অংশবাইরের ব্যাসে ±0.05 মিমি এবং দৈর্ঘ্যে ±0.10 মিমি সহনশীলতা অর্জন করে। নির্ভুলতা প্রয়োগের জন্য, আমরা নিয়মিতভাবে সমালোচনামূলক মাত্রায় ±0.01 মিমি ধরে রাখি। অর্জনযোগ্য সহনশীলতা বিভিন্ন কারণের উপর নির্ভর করে: অংশের আকার, জ্যামিতি, উপাদান গ্রেড এবং আয়তন। সাধারণ জ্যামিতি সহ ছোট অংশগুলি কঠোর সহনশীলতার অনুমতি দেয়। একাধিক বৈশিষ্ট্য, পাতলা দেয়াল বা দীর্ঘ দৈর্ঘ্য-থেকে-ব্যাস অনুপাত সহ জটিল অংশগুলি আরও চ্যালেঞ্জিং। ইন-প্রসেস গেজিং সহ সুইস-টাইপ লেদগুলির জন্য, নির্বাচিত মাত্রায় ±0.005 মিমি অর্জনযোগ্য। আমরা সম্পূর্ণ অংশে একটি কম্বল সহনশীলতা প্রয়োগ করার পরিবর্তে সমালোচনামূলক বৈশিষ্ট্যগুলির জন্য নির্দিষ্ট সহনশীলতার কলআউট সহ একটি বিস্তারিত অঙ্কন প্রদান করার পরামর্শ দিই। আমাদের প্রকৌশল দল উদ্ধৃত করার আগে প্রতিটি অঙ্কন পর্যালোচনা করে এবং সেকেন্ডারি অপারেশন বা বিশেষ টুলিংয়ের প্রয়োজন হতে পারে এমন কোনো সহনশীলতাকে পতাকাঙ্কিত করবে।
প্রশ্ন 3: নুওট মেটাল থেকে ব্রাস বাঁক অংশগুলির জন্য MOQ এবং লিড টাইম কী?
উত্তর: আমাদের স্ট্যান্ডার্ড MOQ হল কাস্টম পরিণত অংশগুলির জন্য 500 টুকরা, যদিও আমরা প্রোটোটাইপ এবং প্রথম-নিবন্ধের অর্ডারগুলির জন্য কম পরিমাণে মিটমাট করি। স্টক ব্রাস রড এবং স্ট্যান্ডার্ড সংযোগকারী প্রোফাইলের জন্য, আমরা 100 টুকরা থেকে শিপ করতে পারি। সীসা সময় উপাদান প্রাপ্যতা এবং অংশ জটিলতা উপর নির্ভর করে. স্ট্যান্ডার্ড ব্রাস গ্রেডের জন্য (C36000, C2680) স্টকে: 50,000 পিস পর্যন্ত উৎপাদন পরিমাণের জন্য 7-12 দিন। কাস্টম প্লেটিং বা সেকেন্ডারি অপারেশনের জন্য: 5-8 দিন যোগ করুন। নতুন অংশগুলির জন্য টুলিং বা প্রথম-নিবন্ধ পরিদর্শন প্রয়োজন: মোট 15-25 দিনের অনুমতি দিন। আমরা প্রতিটি উদ্ধৃতির সাথে একটি দৃঢ় লিড টাইম প্রদান করি—কোন অস্পষ্ট রেঞ্জ নেই। আমরা জরুরী প্রয়োজনে তাড়াহুড়ো পরিষেবাও অফার করি। প্রতিটি চালানের একটি সম্পূর্ণ পরিদর্শন প্রতিবেদন এবং উপাদান সার্টিফিকেশন অন্তর্ভুক্ত।
অনুসন্ধান পাঠান
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি