পণ্য

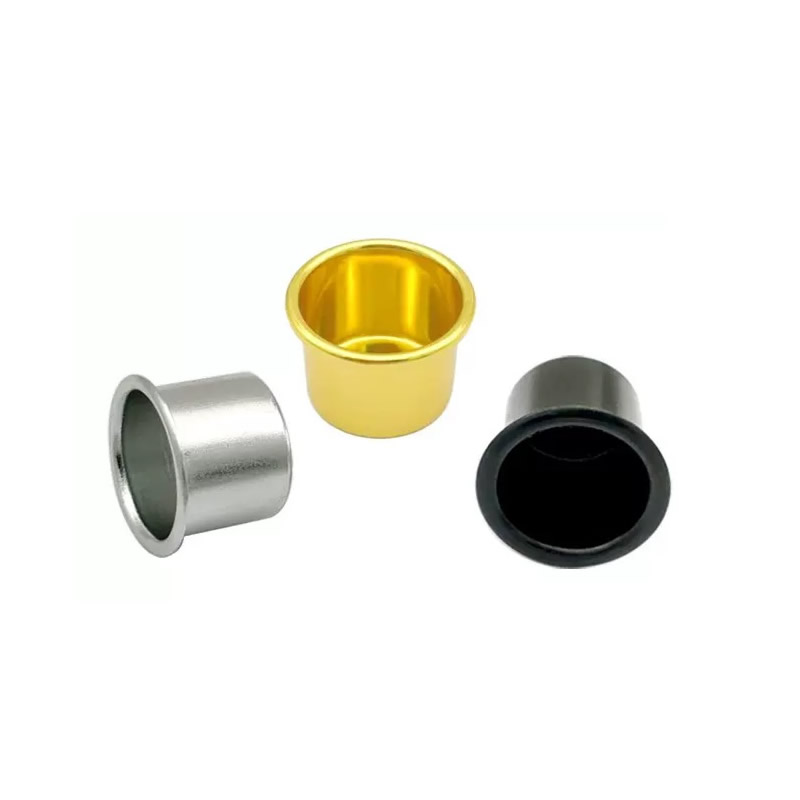
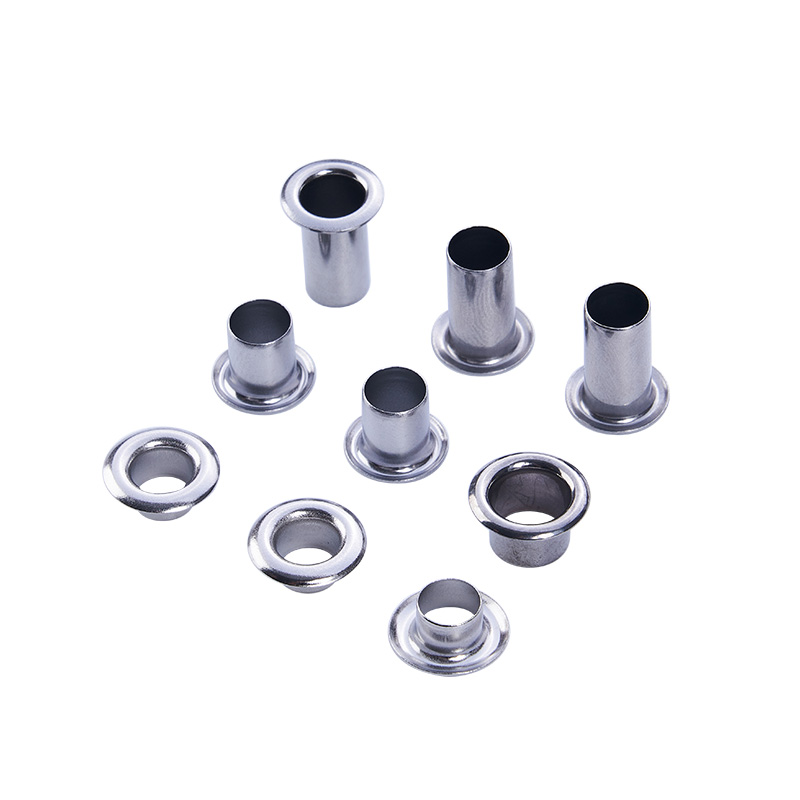
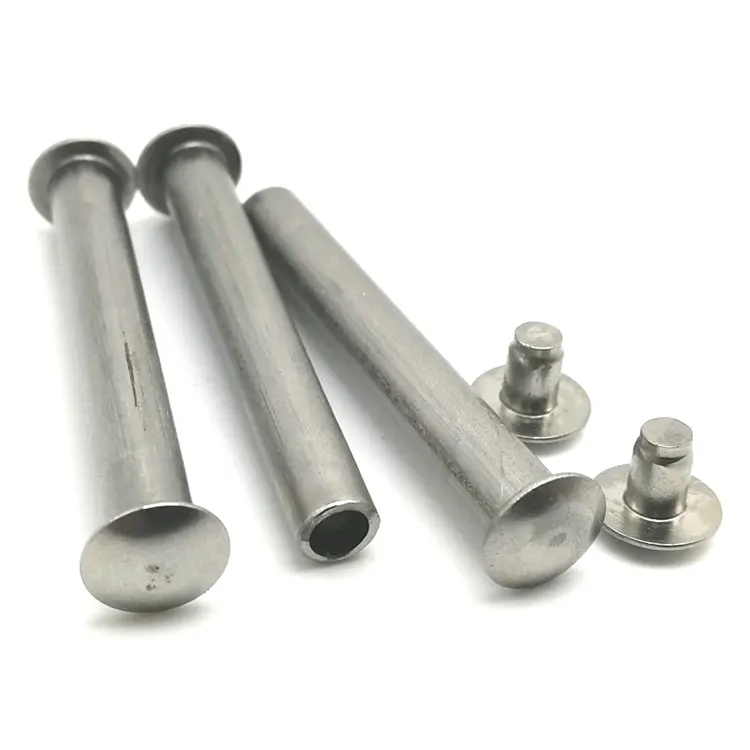
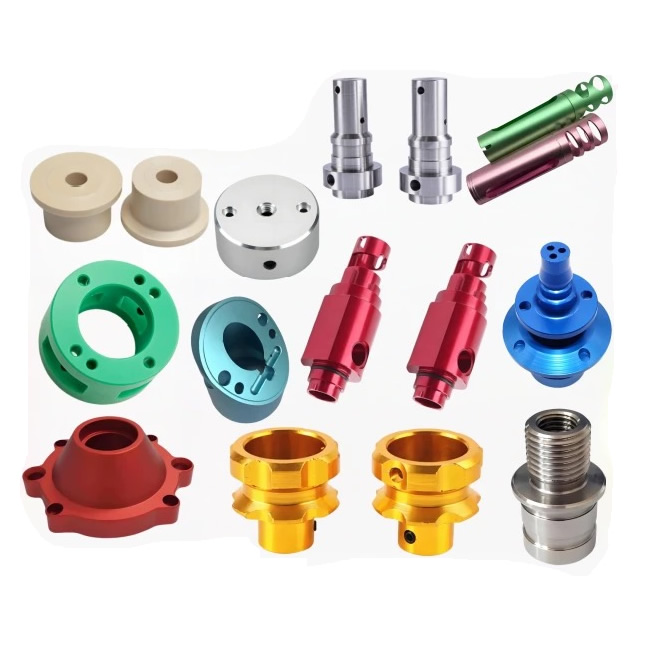
অ্যালুমিনিয়াম পরিণত অংশ
একটি অ্যালুমিনিয়াম পরিণত অংশ দুইবার বিচার করা হয় - একবার লেদ উপর, এবং একবার anodizing পরে. লেথের উপর Ra 0.8μm পরিমাপ করা একটি পৃষ্ঠ অ্যানোডাইজ করার পরে দৃশ্যমান বাঁক রিংগুলি দেখাতে পারে, কারণ অক্সাইড স্তর প্রতিটি টুল চিহ্ন প্রকাশ করে। নুওট মেটাল চীনে অ্যালুমিনিয়াম বাঁকানো অংশ তৈরি করে যার পৃষ্ঠের টেক্সচার অ্যানোডাইজিংয়ের জন্য নিয়ন্ত্রিত হয়—আনকোটেড পালিশ ইনসার্ট, নিয়ন্ত্রিত ফিড চিহ্ন এবং লেপের আগে রা যাচাই করা হয়। 6061, 7075, 2024।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
একটি পরিণত অ্যালুমিনিয়াম অংশ শেষ হয় না যখন এটি লেদ ছেড়ে. এটি সমাপ্ত হয় যখন এটি অ্যানোডাইজিং থেকে ফিরে আসে—এবং দোকানের আলোর নীচে যে পৃষ্ঠটি গ্রহণযোগ্য দেখায় তা একটি দৃশ্যমান রিং হিসাবে প্রতিটি ফিড চিহ্ন দেখায়৷ অক্সাইড স্তর জমিন লুকান না; এটা প্রসারিত করে।
অ্যালুমিনিয়াম বাঁকানো অংশগুলিকে তাদের পৃষ্ঠের দ্বারা দুইবার বিচার করা হয়- একবার লেথের প্রোফাইলোমিটার দ্বারা, এবং একবার অ্যানোডাইজ করার পরে চোখের দ্বারা। প্রোফাইলোমিটার Ra পরিমাপ করে; এটি পরিমাপ করে না যে টেক্সচারটি পরিধির রিং, এলোমেলো স্ক্র্যাচ বা একটি দাগযুক্ত পৃষ্ঠ। দুটি অংশ উভয়ই Ra 0.8μm পরিমাপ করতে পারে—একটি অ্যানোডাইজ করার পরে অভিন্ন দেখায়, অন্যটি রিং দেখায়।
Nuote Metals-এ, আমরা অ্যানোডাইজিং-এর জন্য নিয়ন্ত্রিত পৃষ্ঠের টেক্সচার সহ অ্যালুমিনিয়াম পালা অংশ তৈরি করি—আনকোটেড পালিশ ইনসার্ট, নিয়ন্ত্রিত ফিড চিহ্ন এবং লেপের আগে Ra যাচাই করা হয়। এই নিবন্ধটি টুলিং, ফিড চিহ্ন এবং অ্যালুমিনিয়াম পরিণত অংশ গ্রহণ করার আগে কি যাচাই করতে হবে তা কভার করে।
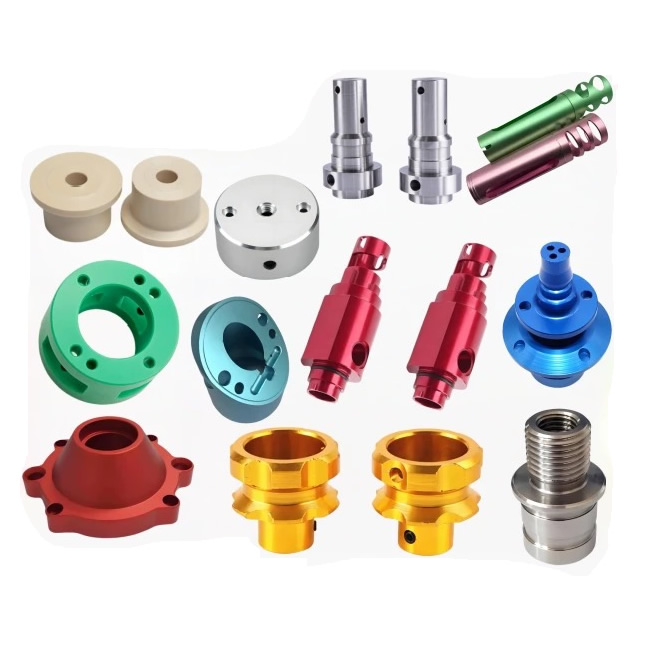
তিনটি টার্নিং মার্ক যা অ্যানোডাইজ করার পরে দৃশ্যমান হয়
অ্যানোডাইজিং অ্যালুমিনিয়াম পৃষ্ঠকে অ্যালুমিনিয়াম অক্সাইডে রূপান্তরিত করে- অক্সাইড পৃষ্ঠের টপোগ্রাফি অনুসরণ করে, তাই শিখরগুলি শিখরে এবং উপত্যকায় উপত্যকায় বৃদ্ধি পায়। জমিন আরও দৃশ্যমান হয়, কম নয়।
| টার্নিং মার্ক | এটা কি কারণ | Anodizing পরে চেহারা | কিভাবে আমরা এটা প্রতিরোধ |
|---|---|---|---|
| পরিধি ফিড রিং | বিপ্লব প্রতি ফিড খুব মোটা, বা জীর্ণ সন্নিবেশ | ব্যাসের চারপাশে গাঢ় সর্পিল ব্যান্ড | ফাইনার ফিনিশিং ফিড (0.05–0.08mm/rev), ওয়াইপার ইনসার্ট |
| বিল্ট আপ প্রান্ত টিয়ার | একটি প্রলিপ্ত বা নিস্তেজ সন্নিবেশ অ্যালুমিনিয়াম welds | পৃষ্ঠে রুক্ষ, মেঘলা প্যাচ | আনকোটেড পালিশ সন্নিবেশ, ধারালো প্রান্ত ব্যাসার্ধ <0.02 মিমি |
| দাগ চিহ্ন | নিস্তেজ টুল শিয়ারিং পরিবর্তে ধাতু pushs | অমসৃণ, নিস্তেজ ব্যান্ড যা মেঘলা অ্যানোডাইজ করে | পরিধান আগে পরিবর্তিত সন্নিবেশ, উচ্চ ইতিবাচক রেক |
পরিধি ফিড রিংসবচেয়ে সাধারণ অভিযোগ. ওয়ার্কপিস ঘোরার সময় টুলটি অক্ষ বরাবর চলে - প্রতি বিপ্লব ফিড রিং স্পেসিং সেট করে। একটি রুক্ষ ফিড (0.2mm/rev) দৃশ্যমান রিং তৈরি করে; একটি ফিনিশিং ফিড (0.05–0.08mm/rev) সূক্ষ্ম রিং তৈরি করে যা অ্যানোডাইজ করার পরে কম দৃশ্যমান হয়।
বিল্ট আপ প্রান্ত অশ্রুঅ্যালুমিনিয়াম টুলে ঝালাই করার সময় ঘটে। প্রলিপ্ত সন্নিবেশের (TiAlN, AlCrN) মাইক্রো স্তরে একটি রুক্ষ পৃষ্ঠ থাকে—অ্যালুমিনিয়ামের কাঠিগুলো ছিঁড়ে যায়। ছেঁড়া জায়গাটি ভিন্নভাবে অ্যানোডাইজ করে - এটি একটি রুক্ষ প্যাচ হিসাবে প্রদর্শিত হয়।
দাগ চিহ্নঘটবে যখন একটি নিস্তেজ টুল ধাতুটিকে কাটার পরিবর্তে ধাক্কা দেয়। দাগযুক্ত স্তরটি কাজ-কঠিন এবং অসমভাবে অ্যানোডাইজ করে - এটি একটি মেঘলা ব্যান্ড হিসাবে প্রদর্শিত হয়।
অ্যালুমিনিয়াম বাঁকানো অংশগুলির জন্য, পৃষ্ঠের স্পেসিফিকেশনটি কেবল রা নয় - এটি টেক্সচার। একটি অঙ্কন যা Ra 0.8μm নির্দিষ্ট করে কিন্তু টেক্সচারের দিকনির্দেশ না করে অ্যানোডাইজড চেহারাকে সুযোগ করে দেয়।
টুলিং - কেন আনকোটেড পালিশ সন্নিবেশ অ্যালুমিনিয়াম কাটা ভাল
অ্যালুমিনিয়াম নরম এবং নমনীয়—এটি টুলের প্রান্তে লেগে থাকে। একটি প্রলিপ্ত সন্নিবেশের মাইক্রো স্তরে একটি রুক্ষ পৃষ্ঠ থাকে — অ্যালুমিনিয়াম এটিতে ঝালাই করে এবং একটি বিল্ট-আপ প্রান্ত তৈরি করে। বিল্ট-আপ প্রান্তটি অপ্রত্যাশিতভাবে বৃদ্ধি পায় এবং ভেঙে যায়-এটি পৃষ্ঠটিকে ছিঁড়ে ফেলে এবং একটি দাগযুক্ত প্যাচ ছেড়ে যায় যা অসমভাবে অ্যানোডাইজ করে।
আমরা যা ব্যবহার করি:
- আনকোটেড, পালিশ কার্বাইড সন্নিবেশ (কর্লয়, স্যান্ডভিক অ্যালুমিনিয়াম গ্রেড)- পালিশ করা পৃষ্ঠ ঘর্ষণ কমায় এবং আনুগত্য প্রতিরোধ করে। উচ্চ ইতিবাচক রেক—প্রান্তটি তীক্ষ্ণ, ঘষা হয় না।
- ধারালো প্রান্তের ব্যাসার্ধ—০.০২ মিমি-এর নিচে। একটি নিস্তেজ প্রান্ত ধাতু pushes; একটি ধারালো প্রান্ত এটি কাঁচি.
- চূড়ান্ত পাসের জন্য ওয়াইপার সন্নিবেশ-ফিড রিংকে সমতল করে, একটি পৃষ্ঠ তৈরি করে যা অ্যানোডাইজ করার পরে অভিন্ন দেখায়।
- উচ্চ স্পিন্ডেল গতি, মাঝারি ফিড—অ্যালুমিনিয়াম উচ্চ গতিতে সেরা কাটে। উচ্চ গতি একটি পরিষ্কার শিয়ার উত্পাদন; মাঝারি ফিড চিপ এবং ফিড চিহ্ন নিয়ন্ত্রণ করে।
আমরা যা এড়াতে পারি:
- প্রলিপ্ত সন্নিবেশ - আবরণ ঘর্ষণ বাড়ায় এবং বিল্ট-আপ প্রান্তকে উন্নীত করে।
- জীর্ণ সন্নিবেশ - একটি জীর্ণ প্রান্ত ঘষে, দাগ দেয় এবং একটি পৃষ্ঠ তৈরি করে যা অসমভাবে অ্যানোডাইজ করে।
স্ট্যান্ডার্ড রেফারেন্স:সারফেস টেক্সচার ISO 1302 এবং ISO 4287 অনুসরণ করে। অ্যানোডাইজিং কোয়ালিটি MIL-A-8625 টাইপ II বা টাইপ III যেখানে উল্লেখ করা হয়েছে তা অনুসরণ করে।
সরঞ্জাম এবং ক্ষমতা
Nuote Metals পালিশ টুলিং এবং নিয়ন্ত্রিত ফিড প্যারামিটার সহ একটি ডেডিকেটেড অ্যালুমিনিয়াম টার্নিং সেল পরিচালনা করে।
- CNC লেদস (Haas ST-20Y, Okuma Genos L)- 80mm পর্যন্ত বার ফিড, 300mm পর্যন্ত চক।
- আনকোটেড পালিশ সন্নিবেশ - Korloy এবং Sandvik অ্যালুমিনিয়াম গ্রেড, শুধুমাত্র অ্যালুমিনিয়ামের জন্য সংরক্ষিত।
- ওয়াইপার সন্নিবেশ - দৃশ্যমান পৃষ্ঠের চূড়ান্ত পাসের জন্য।
- Profilometer (Mitutoyo SJ-210) – অ্যানোডাইজ করার আগে Ra এবং Rz যাচাই করা হয়েছে।
- CMM (Zeiss Contura 7/10/6) – ডাইমেনশনাল যাচাইকরণ, মেশিনিং ডেটামে স্থির।
সার্টিফিকেশন:ISO 9001:2015 (অনুরোধে শংসাপত্র উপলব্ধ)। বার্ষিক ক্ষমতা: ইলেকট্রনিক্স, চিকিৎসা এবং স্বয়ংচালিত গ্রাহকদের জন্য 2 মিলিয়ন অ্যালুমিনিয়াম পরিণত অংশ।
সীমাবদ্ধতা:ওয়াইপার সন্নিবেশ ≥10 মিমি ব্যাসের জন্য বৈধ করা হয়। 10 মিমি এর নিচে, ওয়াইপার জ্যামিতি সন্নিবেশের সাথে খাপ খায় না—ফিড চিহ্নটি দৃশ্যমান থাকে এবং অংশটির একটি সেকেন্ডারি পলিশের প্রয়োজন হতে পারে।
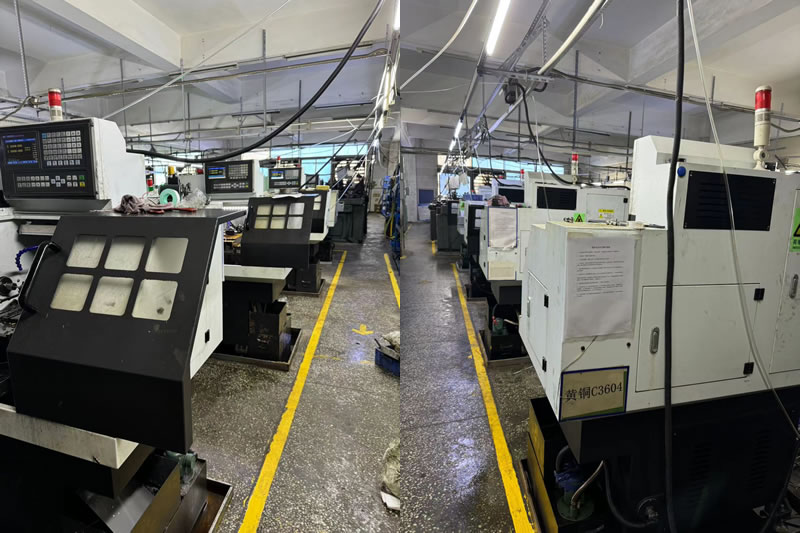
একটি বাস্তব উদাহরণ - অ্যানোডাইজড রিং প্রত্যাখ্যান, ওয়াইপার সন্নিবেশ এবং ফিড পরিবর্তন দ্বারা স্থির
একজন জার্মান ইলেকট্রনিক্স প্রস্তুতকারকের একটি অ্যালুমিনিয়াম বাঁকানো হাউজিং প্রয়োজন—6061-T6, 40mm ব্যাস, Ra 0.8μm, টাইপ II অ্যানোডাইজিং। তাদের পূর্ববর্তী সরবরাহকারী একটি প্রলিপ্ত সন্নিবেশ এবং একটি 0.15 মিমি/রেভ ফিড ব্যবহার করেছিল- অংশগুলি Ra 0.8μm পরিমাপ করেছিল, কিন্তু অ্যানোডাইজ করার পরে, 20% দৃশ্যমান সর্পিল রিং দেখায় এবং প্রত্যাখ্যান করা হয়েছিল।
আমরা ভিন্নভাবে কি করেছি:
- একটি উচ্চ পজিটিভ রেকের সাথে আনকোটেড পলিশড ইনসার্টে স্যুইচ করা হয়েছে—কোন বিল্ট-আপ এজ নেই, স্মেয়ারিং নেই।
- ফিনিশিং ফিডকে 0.06mm/rev-এ কমিয়েছে—রিংটি সূক্ষ্ম এবং অভিন্ন হয়ে উঠেছে।
- চূড়ান্ত পাসে একটি ওয়াইপার সন্নিবেশ ব্যবহার করা হয়েছে - রিংটি চ্যাপ্টা ছিল এবং অ্যানোডাইজ করার পরে পৃষ্ঠটি অভিন্ন দেখায়।
- অ্যানোডাইজ করার আগে Ra যাচাই করা হয়েছে—0.6μm গড়, এবং টেক্সচারটি অভিন্ন ছিল।
একটি পাঠ আমরা শিখেছি:আমাদের অ্যালুমিনিয়াম টার্নিং প্রোগ্রামের প্রথম দিকে, আমরা দৃশ্যমান হাউজিংগুলির একটি ব্যাচে প্রলিপ্ত সন্নিবেশ ব্যবহার করতাম। অ্যানোডাইজ করার পরে, 30% বিল্ট-আপ প্রান্তের চিহ্নগুলি দেখিয়েছিল—ব্যাচটি প্রত্যাখ্যান করা হয়েছিল। তারপর থেকে, প্রতিটি অ্যালুমিনিয়াম অংশ যা অ্যানোডাইজ করা হবে আনকোটেড পালিশ ইনসার্ট দিয়ে চলে—কোনও ব্যতিক্রম নেই।
সীমাবদ্ধতা:ওয়াইপার সন্নিবেশ ≥10 মিমি ব্যাসের জন্য বৈধ করা হয়। 10 মিমি এর নিচে, ওয়াইপার জ্যামিতি সন্নিবেশের সাথে খাপ খায় না—ফিড চিহ্নটি দৃশ্যমান থাকে এবং অংশটির একটি সেকেন্ডারি পলিশের প্রয়োজন হতে পারে।
শূন্য অ্যানোডাইজিং প্রত্যাখ্যান সহ 300,000 হাউজিং পাঠানো হয়েছে। অ্যালুমিনিয়ামের পরিণত অংশগুলিকে এটিই সরবরাহ করা উচিত: কেবলমাত্র একটি অংশ নয় যা লেদটিতে Ra পরিমাপ করে, তবে একটি পৃষ্ঠ যা অ্যানোডাইজ করার পরে অভিন্ন দেখায় — কারণ টুলিং এবং ফিড কেবল অঙ্কনের সাথে নয়, আবরণের সাথে মিলে গেছে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: কেন আমার অ্যালুমিনিয়ামের অংশগুলি অ্যানোডাইজ করার পরে রিং দেখায়?
উত্তর: অ্যানোডাইজিং পৃষ্ঠের টেক্সচারকে প্রশস্ত করে-এটি লুকিয়ে রাখে না। একটি পরিধিযুক্ত ফিড চিহ্ন যা কাঁচা অ্যালুমিনিয়ামের উপর অদৃশ্য ছিল অ্যানোডাইজ করার পরে একটি অন্ধকার রিং হয়ে যায়। ফিনিশিং ফিড (0.05–0.08mm/rev) কমানো, রিং সমতল করার জন্য একটি ওয়াইপার ইনসার্ট ব্যবহার করা এবং বিল্ট-আপ এজ এড়াতে আনকোটেড পলিশড ইনসার্টে স্যুইচ করা। অ্যালুমিনিয়াম বাঁকানো অংশগুলির জন্য যেগুলি অ্যানোডাইজ করা হবে, পৃষ্ঠের টেক্সচার আবরণের আগে নিয়ন্ত্রণ করতে হবে-পরে নয়।
প্রশ্ন 2: আমি অ্যালুমিনিয়াম বাঁক জন্য প্রলিপ্ত সন্নিবেশ ব্যবহার করতে পারি?
উত্তর: নো-কোটেড ইনসার্টের (TiAlN, AlCrN) মাইক্রো লেভেলে একটি রুক্ষ পৃষ্ঠ থাকে এবং সেগুলিতে অ্যালুমিনিয়াম ঢালাই হয়। বিল্ট-আপ প্রান্তটি পৃষ্ঠটিকে ছিঁড়ে ফেলে এবং একটি দাগযুক্ত প্যাচ ফেলে যা অসমভাবে অ্যানোডাইজ করে। একটি উচ্চ ইতিবাচক রেকের সাথে আনকোটেড পলিশড কার্বাইড সন্নিবেশ ব্যবহার করুন—পলিশ করা পৃষ্ঠ ঘর্ষণ কমায়, এবং তীক্ষ্ণ প্রান্তটি অ্যালুমিনিয়ামকে পরিষ্কারভাবে কাঁচ করে।
প্রশ্ন 3: অ্যানোডাইজড অ্যালুমিনিয়াম পরিণত অংশগুলির জন্য আমি কোন পৃষ্ঠের ফিনিসটি নির্দিষ্ট করব?
A: Ra এবং টেক্সচারের দিক নির্দেশ করুন। Ra 0.8μm অনেক শিল্প অংশের জন্য যথেষ্ট-কিন্তু শুধুমাত্র টেক্সচার অভিন্ন হলেই। একটি সূক্ষ্ম, অভিন্ন ফিড চিহ্ন (0.05–0.08mm/rev) গ্রহণযোগ্য; একটি রুক্ষ, অনিয়মিত চিহ্ন নয়। দৃশ্যমান অংশগুলির জন্য, Ra 0.4μm এবং একটি ওয়াইপার সন্নিবেশ ফিনিস নির্দিষ্ট করুন৷ এই অংশগুলির জন্য, জমিনটি রা-এর মতোই গুরুত্বপূর্ণ।
প্রশ্ন 4: আমি অর্ডার দেওয়ার আগে আপনি কি পৃষ্ঠের টেক্সচারের উপর DFM প্রতিক্রিয়া প্রদান করতে পারেন?
উঃ হ্যাঁ। অ্যানোডাইজিং স্পেসিফিকেশন (টাইপ II বা টাইপ III), Ra প্রয়োজনীয়তা এবং পৃষ্ঠটি দৃশ্যমান বা কার্যকরী কিনা তা সহ অঙ্কনটি পাঠান। আমাদের ইঞ্জিনিয়ারিং টিম অ্যানোডাইজিং সামঞ্জস্যের জন্য টুলিং এবং ফিড পর্যালোচনা করে — আবরণের পরে পৃষ্ঠটি অভিন্ন দেখাবে কিনা তা নিশ্চিত করা, বা একটি ওয়াইপার সন্নিবেশ বা সেকেন্ডারি পলিশের সুপারিশ করে৷ যেখানে অ্যানোডাইজিং চেহারা গুরুত্বপূর্ণ, আমরা ব্যাচ অ্যানোডাইজ করার আগে টেক্সচার যাচাই করি-পরে নয়।
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি