পণ্য
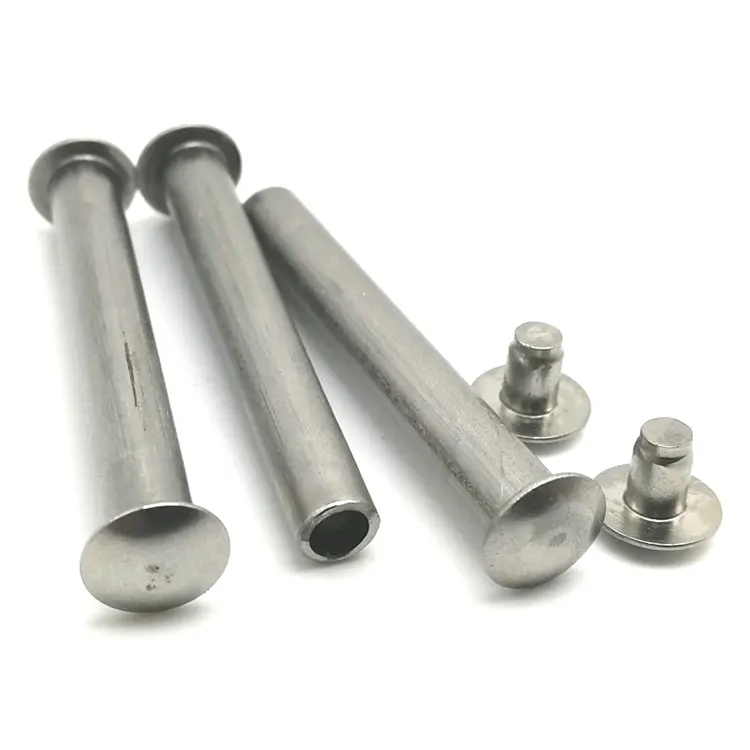
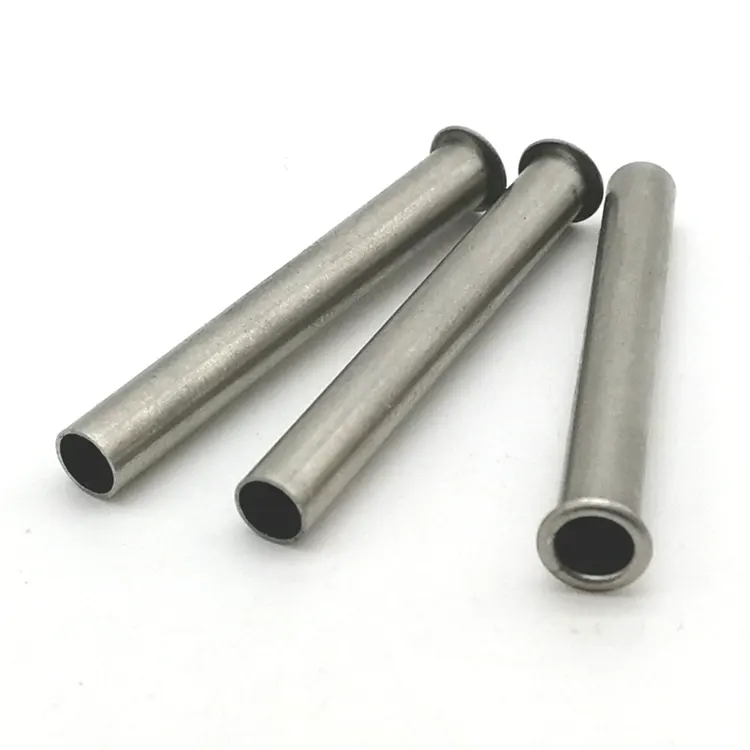
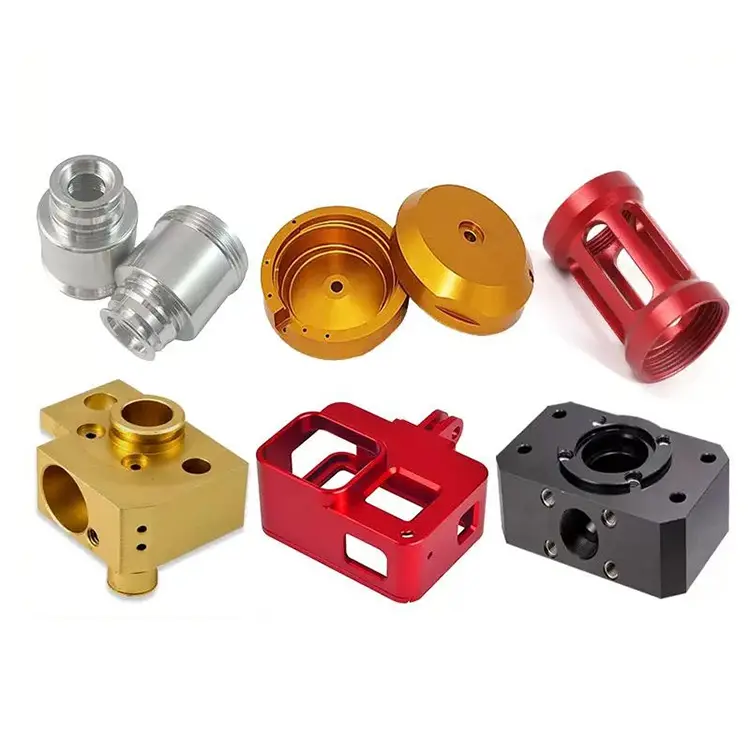
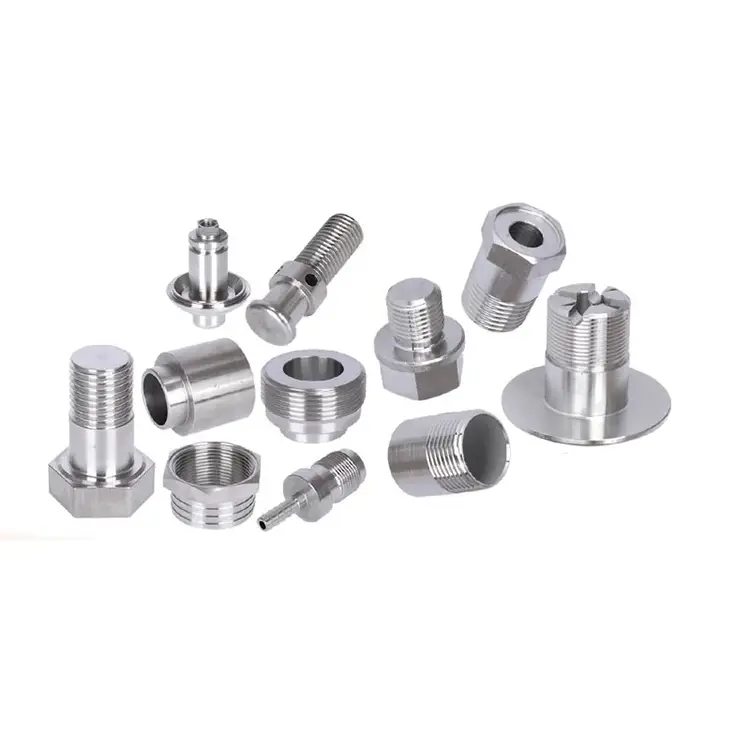
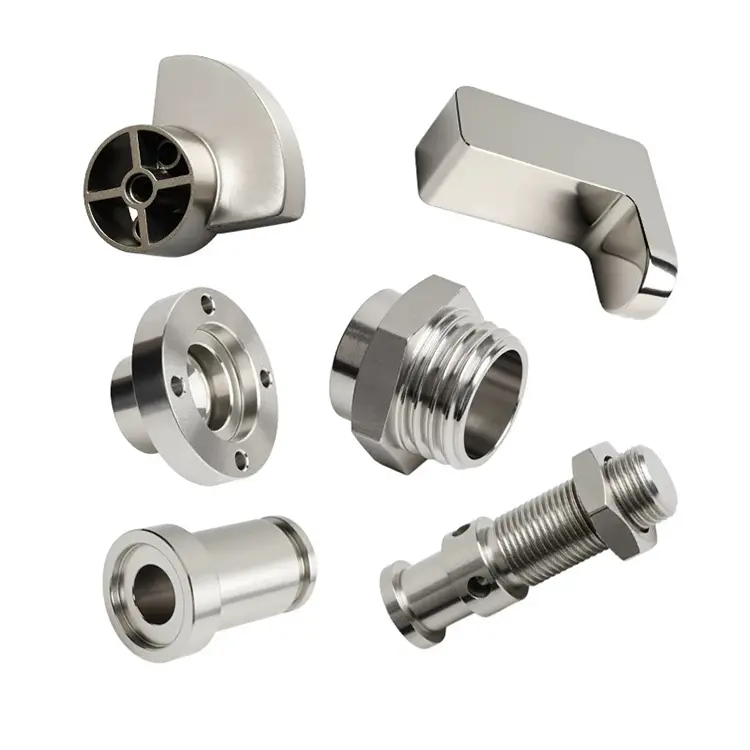
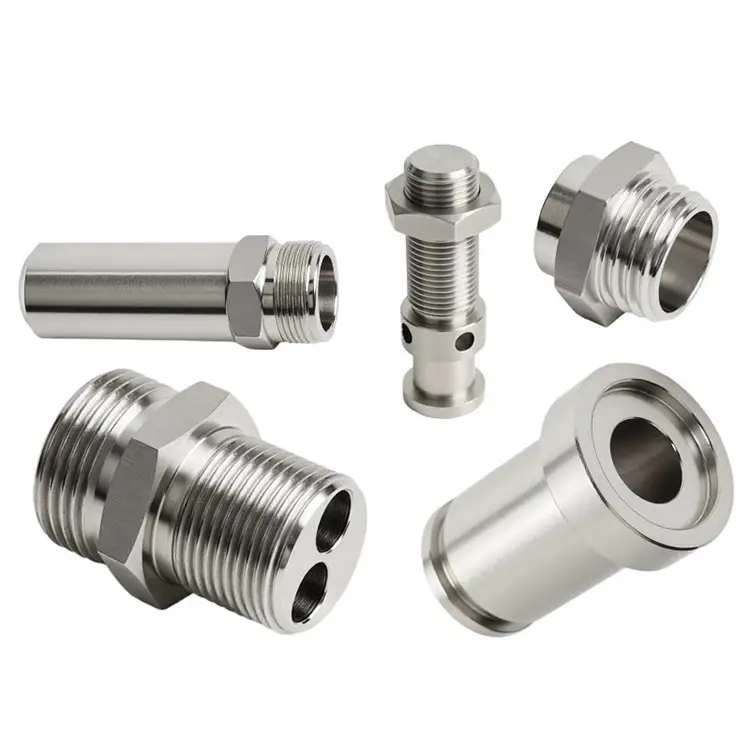
অ্যালুমিনিয়াম বাঁক অংশ
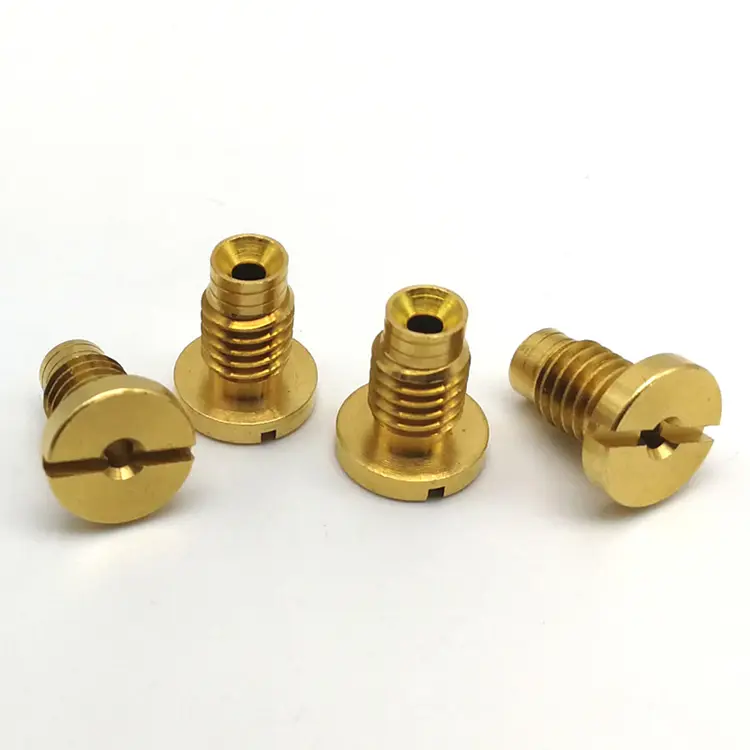
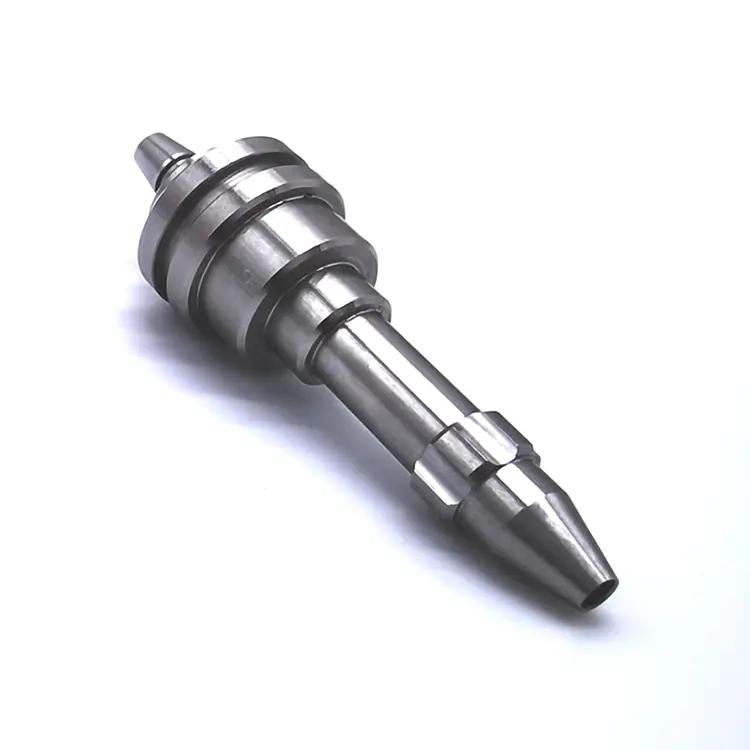
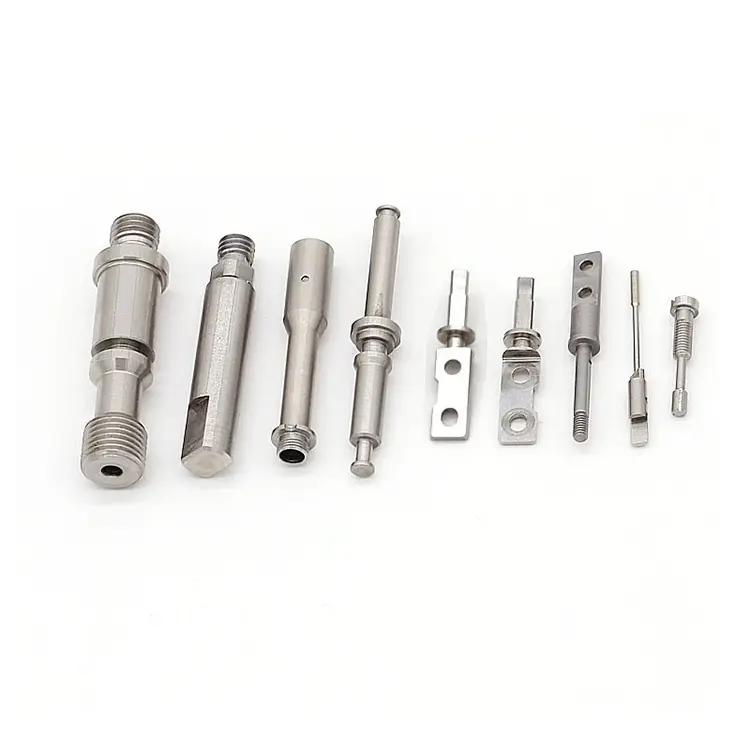
Nuote Metals চীনে বিভিন্ন ধরনের কাস্টম CNC অ্যালুমিনিয়াম টার্নিং পার্টস তৈরি করে এবং সরবরাহ করে, অ্যালুমিনিয়াম মেশিনিং পরিষেবা অফার করে। ওয়ান-স্টপ মেশিনিং সলিউশন দেওয়ার জন্য আমাদের কাছে উন্নত CNC টার্ন অ্যান্ড মিল মেশিন আছে।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
অ্যালুমিনিয়াম সাধারণ ব্যবহারে সবচেয়ে মেশিনযোগ্য ধাতু। এটি দ্রুত কাটে, ছোট চিপ তৈরি করে এবং স্টিল বা স্টেইনলেস থেকে কম টুল পরিধানের প্রয়োজন হয়। এই কারণেই অনেক দোকান অ্যালুমিনিয়ামকে শিক্ষানবিস উপাদান হিসাবে বিবেচনা করে—উদ্ধৃত করা সহজ, চালানো সহজ।
কিন্তু নির্ভুলতাঅ্যালুমিনিয়াম বাঁক অংশসহজ নয় অ্যালুমিনিয়ামের কোমলতা burrs যে অপসারণ করা কঠিন কারণ. এর কম দৃঢ়তা মানে পাতলা-প্রাচীরের অংশগুলি ক্ল্যাম্পিং চাপে বিচ্যুত হয়। এর উচ্চ তাপীয় সম্প্রসারণ মানে যন্ত্র এবং পরিদর্শনের মধ্যে মাত্রা পরিবর্তন হতে পারে। এবং এর পৃষ্ঠটি সহজেই দাগযুক্ত বা স্ক্র্যাচ করা হয় - একটি প্রসাধনী ত্রুটি যা অ্যানোডাইজড বা সিলিং পৃষ্ঠের জন্য কার্যকরী ব্যর্থতায় পরিণত হয়।
Nuote ধাতু মেশিন অ্যালুমিনিয়াম ভিন্ন. আমরা এটিকে একটি নির্ভুল উপাদান হিসাবে বিবেচনা করি, একটি পণ্য নয়। প্রতিটি অংশ অ্যালুমিনিয়ামের নির্দিষ্ট আচরণের জন্য ডিজাইন করা টুলিং, কুল্যান্ট এবং পরিদর্শন প্রোটোকল পায়।
অ্যালুমিনিয়াম বাঁক মধ্যে তিনটি লুকানো সমস্যা
1. প্রান্ত এবং থ্রেড উপর Burr গঠন.
অ্যালুমিনিয়াম বাঁক অংশ নমনীয়, স্ট্রিং burrs যে অংশ আঁকড়ে আছে. স্ট্যান্ডার্ড ডিবারিং অভ্যন্তরীণ প্রান্ত, ক্রস-হোল এবং থ্রেড শিকড় মিস করে। অ্যানোডাইজড অংশগুলির জন্য, আটকে থাকা burrs দৃশ্যমান ত্রুটি হয়ে যায়। সিলিং পৃষ্ঠের জন্য, তারা ফুটো কারণ. আমরা উৎসে burr গঠন কমাতে নিয়ন্ত্রিত ফিড রেট এবং টুল জ্যামিতি ব্যবহার করি, তারপর অভ্যন্তরীণ বৈশিষ্ট্যগুলির জন্য তাপীয় ডিবারিং বা ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রবাহ ফিনিশিং করি যা হ্যান্ড টুলগুলি পৌঁছাতে পারে না।
2. ক্ল্যাম্পিংয়ের অধীনে পাতলা-প্রাচীরের বিচ্যুতি।
অ্যালুমিনিয়ামের স্থিতিস্থাপকতার কম মডুলাস (69 GPa বনাম 200 GPa স্টিলের জন্য) মানে পাতলা-প্রাচীরের অংশ চক চাপে বিকৃত হয়ে যায়। 0.5 মিমি পরিমাপ করা একটি প্রাচীর বাঁক নেওয়ার সময় 0.1 মিমি দ্বারা সংকুচিত হতে পারে, তারপর রিলিজের পরে বসন্ত ফিরে আসে। আমরা অংশের বাইরের ব্যাস, নিম্ন-চাপ ক্ল্যাম্পিং এবং পাতলা-প্রাচীরের অংশগুলির জন্য সমর্থন রিংগুলিতে মেশিনযুক্ত নরম চোয়াল ব্যবহার করি। গুরুত্বপূর্ণ অংশগুলির জন্য, আমরা মেশিনিংয়ের পরে একটি অতিস্বনক গেজ দিয়ে প্রাচীরের বেধ যাচাই করি।
3. তাপীয় সম্প্রসারণ প্রবাহ।
অ্যালুমিনিয়াম 23 μm/m·°C প্রসারিত হয় - ইস্পাতের তুলনায় প্রায় দ্বিগুণ। একটি 100mm অংশ 20°C তাপমাত্রা পরিবর্তনের সাথে 0.05mm বৃদ্ধি পেতে পারে। একটি তাপমাত্রা-নিয়ন্ত্রিত পরিদর্শন কক্ষে, অংশটি আবার সঙ্কুচিত হয়-কিন্তু যদি মেশিনের দোকানটি উষ্ণ হয়, তবে মাত্রা সহনশীলতার বাইরে প্রদর্শিত হতে পারে। আমরা চূড়ান্ত পরিদর্শনের আগে ঘরের তাপমাত্রায় অংশ ভিজিয়ে রাখি এবং গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির জন্য তাপমাত্রা-ক্ষতিপূরণ পরিমাপ ব্যবহার করি।
অ্যালুমিনিয়াম অ্যালয়েস আমরা মেশিন - এবং প্রতিটি কিসের জন্য
| খাদ | যন্ত্রশক্তি | শক্তি | জারা প্রতিরোধের | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|---|
| 6061-T6 | চমৎকার | মাঝারি (310 MPa) | ভাল | সাধারণ উদ্দেশ্য, বন্ধনী, হাউজিং |
| 7075-T6 | ভাল | উচ্চ (570 MPa) | পরিমিত | মহাকাশ, উচ্চ-শক্তি স্ট্রাকচারাল |
| 2024-T4 | মেলা | উচ্চ (470 MPa) | দরিদ্র (লেপ প্রয়োজন) | বিমানের ফিটিং, ক্লান্তি-সমালোচনা |
| 5052-H32 | ভাল | কম (230 MPa) | চমৎকার (সামুদ্রিক) | সামুদ্রিক, রাসায়নিক, আউটডোর |
| 6082-T6 | চমৎকার | মাঝারি (340 MPa) | ভাল | 6061 এর ইউরোপীয় সমতুল্য |
| 2011 | চমৎকার | পরিমিত | দরিদ্র | উচ্চ গতির বাঁক, সংযোগকারী |
7075 বনাম 6061: 7075-এর একটি নোট 6061-এর প্রায় দ্বিগুণ শক্তি প্রদান করে, তবে এটি আরও ব্যয়বহুল, কম ক্ষয়-প্রতিরোধী এবং স্ট্রেস জারা ক্র্যাকিংয়ের প্রবণতা বেশি। বেশিরভাগ সাধারণ-উদ্দেশ্যে পরিণত অংশগুলির জন্য, 6061-T6 হল শক্তি, যন্ত্রযোগ্যতা এবং খরচের সর্বোত্তম ভারসাম্য। আমরা গ্রাহকদের লোডের প্রয়োজনীয়তা, পরিবেশ এবং বাজেটের উপর ভিত্তি করে বেছে নিতে সাহায্য করি—শুধু স্টকে যা আছে তা নয়।
আমাদের অ্যালুমিনিয়াম টার্নিং লাইন - যথার্থতা এবং ভলিউমের জন্য নির্মিত
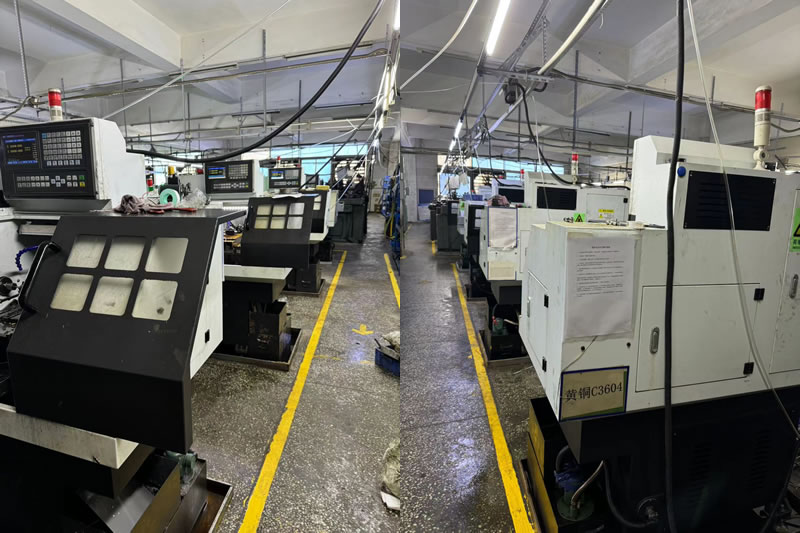
Nuote Metals একটি ডেডিকেটেড অ্যালুমিনিয়াম টার্নিং ডিপার্টমেন্ট পরিচালনা করে, আমাদের স্টিল এবং ব্রাস লাইন থেকে আলাদা। এই বিচ্ছেদ চিপস এবং কুল্যান্টের ক্রস-দূষণ প্রতিরোধ করে - অ্যানোডাইজিং মানের জন্য একটি গুরুত্বপূর্ণ কারণ। একটি ইস্পাত অংশ এমবেড করা একটি একক অ্যালুমিনিয়াম চিপ একটি অঙ্গরাগ ত্রুটি; অ্যালুমিনিয়াম অংশে এমবেড করা একটি স্টিলের চিপ অ্যানোডাইজ করার পরে একটি দৃশ্যমান কালো দাগে পরিণত হয়।
সরঞ্জাম এবং ক্ষমতা:
12 CNC লেদঅ্যালুমিনিয়ামে নিবেদিত, 5-অক্ষ মিল-টার্ন সেন্টার থেকে উচ্চ-গতির বার-ফেড লেদ পর্যন্ত।
বার ক্ষমতা:বার-ফেড কাজের জন্য 3 মিমি থেকে 80 মিমি ব্যাস; চাক করা কাজের জন্য 300 মিমি।
স্পিন্ডেল গতি:ছোট-ব্যাসের অংশগুলির জন্য 8,000 RPM পর্যন্ত, পরিষ্কার শিয়ার কাট নিশ্চিত করে।
উচ্চ চাপ কুল্যান্ট:70-100 বার, চিপ ভাঙতে এবং তাপ নিয়ন্ত্রণ করতে কাটিয়া প্রান্তে নির্দেশিত।
ইন-হাউস অ্যানোডাইজিং এবং ক্রোমেট রূপান্তর লাইন - আমরা কাঁচা বার থেকে সমাপ্ত, প্রলিপ্ত অংশ পর্যন্ত সম্পূর্ণ প্রক্রিয়া নিয়ন্ত্রণ করি।
ভলিউম ক্ষমতা:
প্রোটোটাইপ:1-50 টুকরা, একটি একক সেটআপে জটিল জ্যামিতির জন্য আমাদের 5-অক্ষের মিল-টার্ন সেন্টারে মেশিন করা হয়েছে।
কম ভলিউম উত্পাদন:50-5,000 টুকরা, দ্রুত-পরিবর্তন টুলিং সহ CNC লেদগুলিতে চালিত।
উচ্চ-ভলিউম উত্পাদন:5,000–500,000+ টুকরা, স্বয়ংক্রিয় বার লোডার এবং ইন-প্রসেস গেজিং সহ উচ্চ-গতির বার-ফেড লেদগুলিতে চালিত হয়।
কেন এটি আপনার কাছে গুরুত্বপূর্ণ:আপনি যখন আমাদেরকে একটি অ্যালুমিনিয়াম বাঁকানো যন্ত্রাংশের অঙ্কন পাঠান, তখন এটি এমন একটি দলের কাছে যায় যারা প্রতিদিন অ্যালুমিনিয়াম মেশিন তৈরি করে - একটি সাধারণ-উদ্দেশ্যের দোকান নয় যা ইস্পাত, পিতল এবং প্লাস্টিকের মধ্যে পরিবর্তন করে৷ এই ফোকাসের কারণেই আমরা পাতলা-প্রাচীরের অংশগুলিতে ±0.005 মিমি সহনশীলতা ধরে রাখতে পারি এবং সেকেন্ডারি ডিবারিং ছাড়াই অ্যানোডাইজিং-প্রস্তুত পৃষ্ঠগুলি সরবরাহ করতে পারি।
একটি বাস্তব উদাহরণ – 7075-T6 অ্যারোস্পেস অ্যাকচুয়েটর হাউজিং
একজন ইউরোপীয় মহাকাশ সরবরাহকারীর একটি 0.008 মিমি বোর সহনশীলতা, রা 0.4μm অভ্যন্তরীণ ফিনিস এবং ক্রস-হোলে কোনও দৃশ্যমান burrs সহ একটি 7075-T6 অ্যাকুয়েটর হাউজিং প্রয়োজন। তাদের পূর্ববর্তী সরবরাহকারী এমন অংশগুলি সরবরাহ করেছিল যা অ্যানোডাইজিং পরিদর্শনে ব্যর্থ হয়েছিল - ক্রস-হোলে আটকে থাকা বুরগুলি আবরণের পরে দৃশ্যমান ত্রুটি তৈরি করেছিল।
আমরা ভিন্নভাবে কি করেছি:
- উৎসে burr গঠন কমাতে ক্রস-হোল ড্রিলিং-এ নিয়ন্ত্রিত ফিড রেট ব্যবহার করা হয়।
- অভ্যন্তরীণ ক্রস-হোলগুলিতে ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফ্লো ফিনিশিং প্রয়োগ করা হয়—হাত সরঞ্জামগুলি পৌঁছাতে পারে না এমন burrs অপসারণ।
- অ্যানোডাইজ করার আগে একটি পোর্টেবল প্রোফাইলোমিটার দিয়ে সারফেস ফিনিস যাচাই করুন।
- শূন্য অ্যানোডাইজিং প্রত্যাখ্যান সহ 2,500 টুকরা পাঠানো হয়েছে। গ্রাহক তাদের ইনকামিং ডিবারিং অপারেশন বাদ দিয়েছেন এবং লিড টাইম 8 দিন কমিয়েছেন।
অ্যালুমিনিয়াম টার্নিং পার্টস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
প্রশ্ন 1: সিএনসি টার্নিংয়ের জন্য সেরা অ্যালুমিনিয়াম খাদ কী?
A: 6061-T6 হল সবচেয়ে বাঁকানো অংশগুলির জন্য সর্বোত্তম পছন্দ-এটি যুক্তিসঙ্গত খরচে ভাল শক্তি (310 MPa), চমৎকার যন্ত্রণা এবং ভাল জারা প্রতিরোধের প্রস্তাব দেয়। 7075-T6 উচ্চ-শক্তি প্রয়োগের জন্য ভাল কিন্তু খরচ বেশি এবং কম জারা-প্রতিরোধী। 2024 বিমানের অংশগুলির জন্য উচ্চ ক্লান্তি শক্তি সরবরাহ করে তবে প্রতিরক্ষামূলক আবরণ প্রয়োজন। 5052 সামুদ্রিক বা রাসায়নিক পরিবেশের জন্য সেরা। Nuote Metals আপনার লোড, পরিবেশ এবং বাজেটের উপর ভিত্তি করে সর্বোত্তম খাদ সুপারিশ করতে পারে।
প্রশ্ন 2: আপনি কিভাবে অ্যালুমিনিয়াম পরিণত অংশে burrs প্রতিরোধ করবেন?
A: Burr প্রতিরোধ টুল জ্যামিতি এবং কাটিয়া পরামিতি দিয়ে শুরু হয়। আমরা তীক্ষ্ণ, উচ্চ-পজিটিভ রেক সন্নিবেশ এবং প্রোগ্রাম ফিড রেট ব্যবহার করি যা উপাদানটিকে ধাক্কা দেওয়ার পরিবর্তে পরিষ্কারভাবে শিয়রে দেয়। ক্রস-হোল এবং থ্রেডের জন্য, আমরা বুর গঠন কমাতে নিয়ন্ত্রিত ফিড এবং স্পিন্ডেল গতি ব্যবহার করি। অভ্যন্তরীণ বৈশিষ্ট্যগুলির জন্য যা হ্যান্ড টুলগুলি পৌঁছাতে পারে না, আমরা ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফ্লো ফিনিশিং বা থার্মাল ডিবারিং প্রয়োগ করি। অ্যানোডাইজড অংশগুলির জন্য, আমরা আবরণের আগে burrs পরিদর্শন করি - কারণ অ্যানোডাইজিং সেগুলিকে স্থায়ী করে তোলে।
প্রশ্ন 3: আপনি কি পাতলা দেয়ালের অ্যালুমিনিয়াম অংশগুলিতে শক্ত সহনশীলতা ধরে রাখতে পারেন?
উত্তর: হ্যাঁ—সঠিক ওয়ার্কহোল্ডিং সহ। অ্যালুমিনিয়ামের কম দৃঢ়তা মানে পাতলা-প্রাচীরের অংশগুলি ক্ল্যাম্পিং চাপে বিচ্যুত হয়। আমরা অংশের বাইরের ব্যাস, কম চাপের চক, এবং পাতলা-প্রাচীরের অংশগুলির জন্য সমর্থন রিংগুলিতে মেশিনযুক্ত নরম চোয়াল ব্যবহার করি। 1 মিমি এর নিচে দেয়ালের জন্য, আমরা অপারেশনের মধ্যে চাপ-স্বস্তি সহ একাধিক পাসে মেশিন করতে পারি। অংশটি ঘরের তাপমাত্রায় স্থিতিশীল হওয়ার পরে আমরা একটি অতিস্বনক গেজ দিয়ে প্রাচীরের বেধ এবং একটি CMM দিয়ে চূড়ান্ত মাত্রা যাচাই করি।
হট ট্যাগ: অ্যালুমিনিয়াম বাঁক অংশ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি