পণ্য

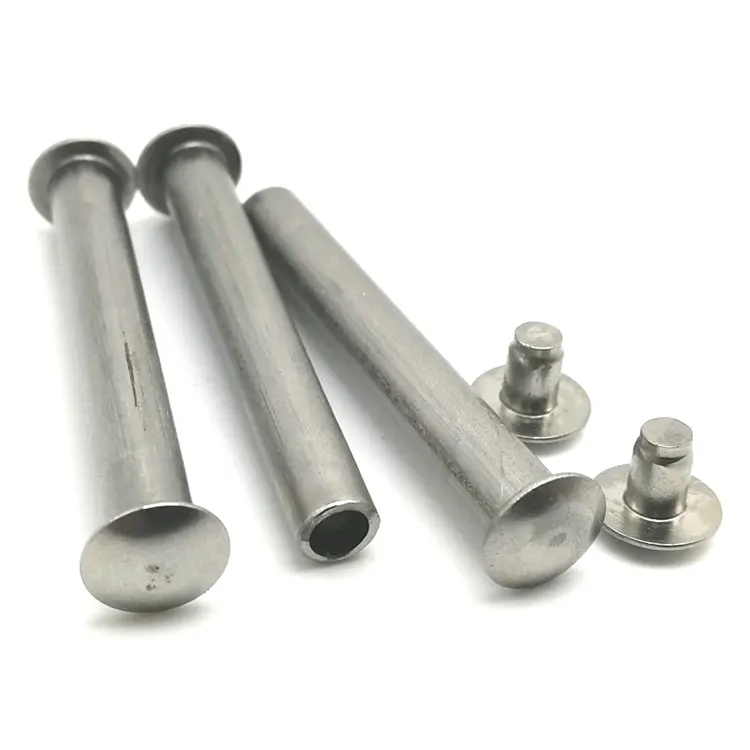
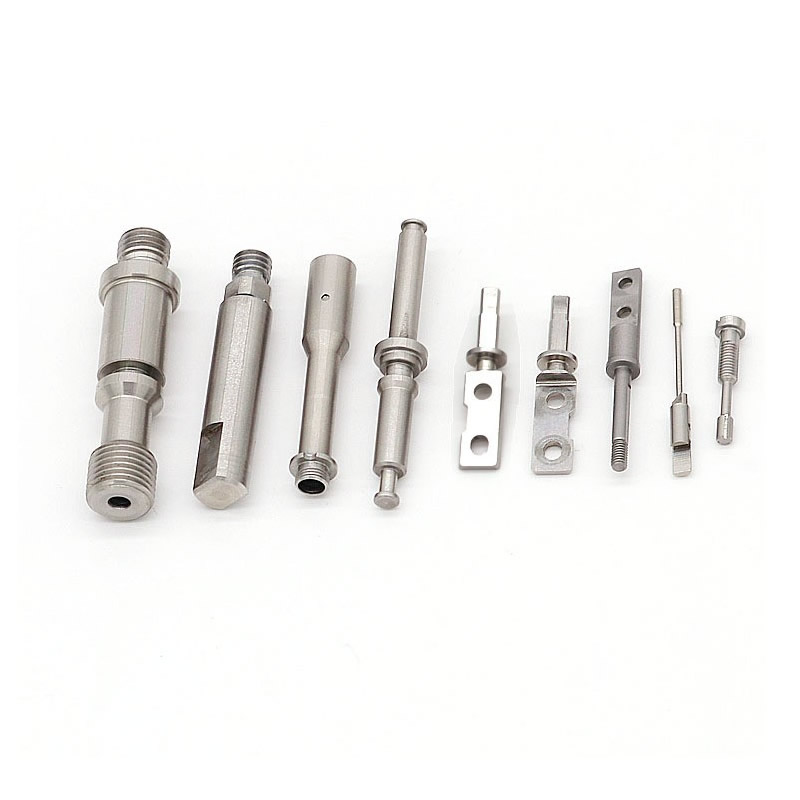
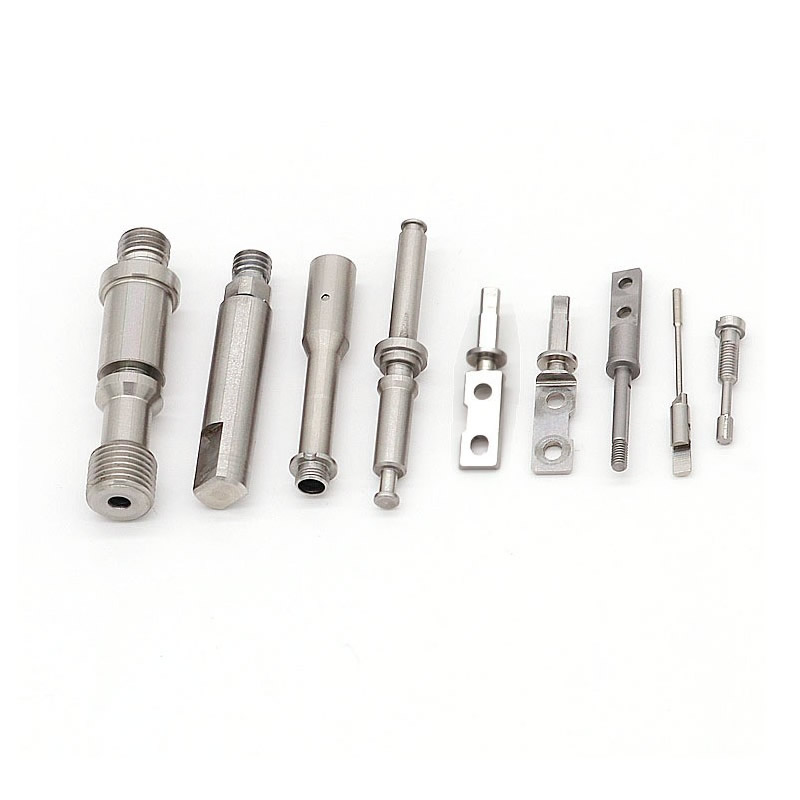
CNC মেশিন উপাদান
একটি CNC মেশিনযুক্ত উপাদান খুব কমই একটি মেশিনে তৈরি করা হয়। এটি ঘুরানো হয়, তারপর মিল করা হয়, তারপর মাটি - এবং প্রতিবার এটি সরানো হয়, ডেটাম স্থানান্তরিত হতে পারে। নুওট মেটাল চীনে সিএনসি মেশিনযুক্ত উপাদান তৈরি করে যার প্রথম অপারেশনে একটি ডেটাম প্রতিষ্ঠিত হয় এবং পরবর্তী প্রতিটি অপারেশনে উল্লেখ করা হয়- টার্নিং, মিলিং, গ্রাইন্ডিং এবং পরিদর্শন। ±0.005 মিমি সমালোচনামূলক বৈশিষ্ট্যের উপর।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
সিএনসি মেশিনযুক্ত উপাদান - ডেটাম অবশ্যই প্রতিটি অপারেশনে বেঁচে থাকবে
একটি সিএনসি মেশিনযুক্ত উপাদান একটি একক-অপারেশন অংশ নয়। এটি একটি ক্রম: একটি লেদ চালু, একটি মেশিনিং সেন্টারে মিল করা, একটি গ্রাইন্ডারে মাটি, একটি CMM-তে পরিদর্শন করা হয়। প্রতিটি অপারেশন উপাদান অপসারণ করে, চাপের অবস্থার পরিবর্তন করে এবং বৈচিত্র্যের পরিচয় দেয়। এবং প্রতিবার কম্পোনেন্টটিকে পুনরায় আটকানো হলে, ডেটামটি স্থানান্তরিত হতে পারে- বাঁক নেওয়ার পরে যে বোরটি ঘনীভূত ছিল তা মিলিংয়ের পরে 0.02 মিমি বন্ধ হয়ে যায়, মিলিংয়ের পরে যে মুখটি সমতল ছিল তা নাকালের পরে 0.01 মিমি বিকৃত হয়।
CNC মেশিনযুক্ত উপাদানগুলি প্রতিটি অপারেশনের পরে বৈশিষ্ট্যগুলি সারিবদ্ধ কিনা তা দ্বারা বিচার করা হয় - শুধুমাত্র প্রথমটির পরে নয়। ডেটাম হল সেই থ্রেড যা ক্রমটিকে একসাথে ধরে রাখে। যদি ডেটাম স্থানান্তরিত হয়, বৈশিষ্ট্যগুলি সারিবদ্ধ হয় না, এবং উপাদানগুলি একত্রিত হয় না - এমনকি প্রতিটি পৃথক অপারেশন তার সহনশীলতা পূরণ করলেও৷
Nuote মেটালে, আমরা প্রথম অপারেশনে প্রতিষ্ঠিত একটি ডেটাম সহ CNC মেশিনযুক্ত উপাদান তৈরি করি এবং পরবর্তী প্রতিটি অপারেশনে উল্লেখ করা হয়। এই নিবন্ধটি মাল্টি-প্রসেস চ্যালেঞ্জ, ডেটাম কন্ট্রোল পদ্ধতি এবং একটি উপাদান গ্রহণ করার আগে কী যাচাই করতে হবে তা কভার করে।
মাল্টি-প্রসেস চ্যালেঞ্জ - যেখানে উপাদানগুলি প্রান্তিককরণ হারায়
একটি উপাদান যার জন্য বাঁক, মিলিং এবং গ্রাইন্ডিং প্রয়োজন তা কমপক্ষে তিনটি মেশিন এবং তিনটি সেটআপের মধ্য দিয়ে যায়। প্রতিটি সেটআপ ডেটাম স্থানান্তর করার একটি সুযোগ।
| অপারেশন | সাধারণ তথ্য | ডেটাম স্থানান্তর হলে ঝুঁকি | কম্পোনেন্টের উপর প্রভাব |
|---|---|---|---|
| বাঁক | মুখ এবং বিরক্ত | মুখের দিকে ঘনীভূত নয় | সঙ্গম খাদ আবদ্ধ বা ফুটো |
| মিলিং | মুখ ঘুরিয়ে উদাস | ক্রস-হোল বোরের সাথে সারিবদ্ধ নয় | পিন প্রবেশ করে না, বা একটি কোণে প্রবেশ করে |
| নাকাল | মুখ ঘুরিয়ে উদাস | গ্রাউন্ড ব্যাস বোর থেকে কেন্দ্রীভূত নয় | ভারবহন রান আউট, কম্পন |
| পরিদর্শন | অঙ্কন তথ্য | বিভিন্ন উত্স থেকে পরিমাপ বৈশিষ্ট্য | ভাল অংশ প্রত্যাখ্যান, খারাপ অংশ গৃহীত |
ঝুঁকি কোনো একক অপারেশনের সহনশীলতা নয় - এটি অপারেশনের মধ্যে সম্পর্ক।একটি বোর যা বাঁক নেওয়ার পরে ±0.01 মিমি হয় তা মিলিংয়ের পরেও ±0.01 মিমি থাকে—যদি ডেটাম একই হয়। কিন্তু মিলিং ফিক্সচার যদি বোরের পরিবর্তে বাইরের ব্যাস উল্লেখ করে, তাহলে ক্রস-হোলের অবস্থান OD সহনশীলতার দ্বারা পরিবর্তিত হয়—এবং উপাদানটি ব্যর্থ হয়।
CNC মেশিনযুক্ত উপাদানগুলির জন্য, ডেটাম একটি অঙ্কন আনুষ্ঠানিকতা নয়-এটি একটি শারীরিক রেফারেন্স যা প্রথম কাটা থেকে চূড়ান্ত পরিদর্শন পর্যন্ত সংরক্ষণ করা আবশ্যক।
এক তথ্য, প্রতিটি অপারেশন - কিভাবে আমরা ক্রম নিয়ন্ত্রণ করি
আমরা প্রথম অপারেশনে ডেটাম স্থাপন করি-সাধারণত মুখ ঘুরানো এবং বোর-এবং আমরা পরবর্তী প্রতিটি অপারেশনে একই তথ্য উল্লেখ করি। ফিক্সচারটি ডেটামের চারপাশে ডিজাইন করা হয়েছে, সুবিধাজনক ক্ল্যাম্পিং পৃষ্ঠের চারপাশে নয়।
বাঁক: মুখ এবং বোর একই সেটআপে মেশিন করা হয় — বোর ডিফল্টরূপে মুখের দিকে কেন্দ্রীভূত হয়। এই তথ্য.
মিলিং: ফিক্সচারটি বাঁকানো মুখের উপর আটকে থাকে এবং বোরের উপর অবস্থান করে। ক্রস-হোল এবং ফ্ল্যাটগুলি বোরের সাপেক্ষে মেশিন করা হয় - বাইরের ব্যাসের নয়। যদি OD বৃত্তাকার বাইরে থাকে, ক্রস-হোল এখনও বোরের সাথে সারিবদ্ধ থাকে।
নাকাল: ফিক্সচারটি একই মুখের উপর ক্ল্যাম্প করে এবং একই বোরে অবস্থান করে। স্থল ব্যাস বোরের প্রতি কেন্দ্রীভূত - পূর্ববর্তী OD-তে নয়।
পরিদর্শন: একই মুখ এবং বোর উপর CMM ফিক্সচার. বৈশিষ্ট্যগুলি মেশিনে ব্যবহৃত একই উত্স থেকে পরিমাপ করা হয় - সুবিধাজনক পৃষ্ঠ থেকে নয়।
কেন এটি গুরুত্বপূর্ণ:একটি 0.02 মিমি ওডি সহনশীলতা এবং একটি 0.01 মিমি ক্রস-হোল অবস্থান সহনশীলতা সহ একটি উপাদান এখনও একত্রিত হতে পারে - যদি ক্রস-হোলটি বোরের সাথে উল্লেখ করা হয়। OD সহনশীলতা ক্রস-হোল অবস্থানে স্ট্যাক করে না। ডেটাম স্ট্যাক ভেঙে দেয়।
স্ট্যান্ডার্ড রেফারেন্স:Datum অনুশীলন ASME Y14.5 এবং ISO 5459 অনুসরণ করে। ডাইমেনশনাল সহনশীলতা ISO 2768-mK অনুসরণ করে যদি না একটি কঠোর কলআউট নির্দিষ্ট করা হয়।
সরঞ্জাম যা ওয়ান-ডেটাম মেশিনিংকে সম্ভব করে তোলে
ওয়ান-ডেটাম মেশিনিং একা একটি প্রক্রিয়া পরিকল্পনা নয় - এটির জন্য এমন সরঞ্জামের প্রয়োজন যা অপারেশন জুড়ে ডেটাম ধরে রাখতে পারে।
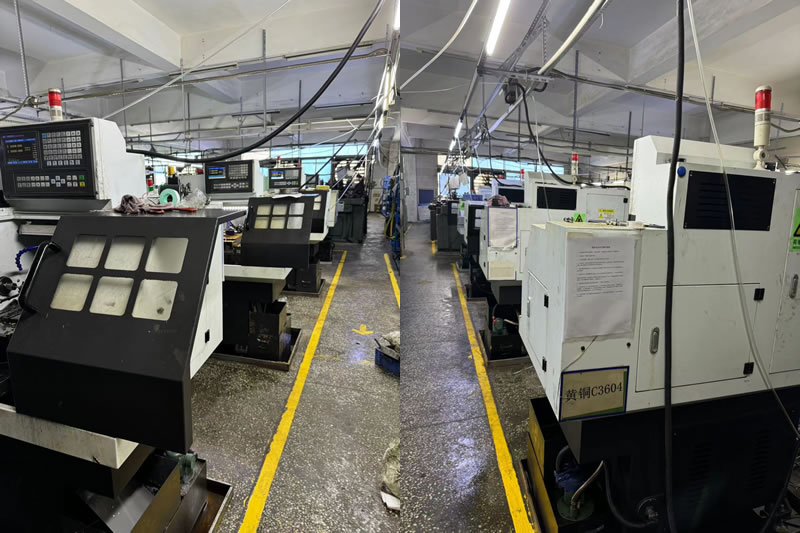
5-অক্ষ মিল-টার্ন সেন্টার(DMG MORI NHX 5000, Mazak Integrex): এক সেটআপে টার্ন এবং মিল করুন—ডেটাম কখনই চক ছেড়ে দেয় না। ক্রস-হোল, ফ্ল্যাট এবং টার্নড ফিচার সহ উপাদানগুলির জন্য, মিল-টার্ন সেন্টার লেদ এবং মেশিনিং সেন্টারের মধ্যে স্থানান্তর দূর করে।
লাইভ টুলিং সঙ্গে CNC lathes(Haas ST-20Y, Okuma Genos L): টার্ন, ক্রস-হোল এবং একটি সেটআপে ট্যাপ করুন—ডেটামটি ফেস এবং বোরে স্থাপন করা হয় এবং ক্রস-হোলটি রি-ক্ল্যাম্পিং ছাড়াই এটির সাপেক্ষে মেশিন করা হয়।
স্ক্যানিং প্রোবের সাথে সিএমএম(Zeiss Contura 7/10/6): মেশিনে ব্যবহৃত একই ডেটামের ফিক্সচার—পরিদর্শন বৈশিষ্ট্যগুলির মধ্যে সম্পর্ক নিশ্চিত করে, শুধুমাত্র পৃথক মাত্রা নয়।
ইন-প্রসেস গেজিং:সমালোচনামূলক বৈশিষ্ট্যের জন্য, গেজটি ডেটাম-বোর বা মুখের চারপাশে ডিজাইন করা হয়েছে-তাই পরিমাপটি সমাবেশের অবস্থাকে প্রতিফলিত করে, একটি সুবিধাজনক ক্ল্যাম্পিং পৃষ্ঠ নয়।
CNC মেশিনযুক্ত উপাদানগুলির জন্য, সরঞ্জামগুলি মেশিনের একটি তালিকা নয় - এটি এমন একটি সিস্টেম যা প্রথম কাটা থেকে চূড়ান্ত পরিদর্শন পর্যন্ত ডেটাম সংরক্ষণ করে।
একটি বাস্তব উদাহরণ - ক্রস-হোল সারিবদ্ধকরণ ওয়ান ডেটাম দ্বারা সংরক্ষিত
একটি জার্মান হাইড্রোলিক সরঞ্জাম প্রস্তুতকারকের একটি 4140 ভালভ বডি প্রয়োজন যার একটি টার্ন বোর, একটি মিল করা মাউন্টিং ফেস এবং চারটি ক্রস-হোল। আড়াআড়ি ছিদ্রগুলিকে বোর কেন্দ্ররেখার 0.02 মিমি মধ্যে স্থাপন করতে হবে। তাদের পূর্ববর্তী সরবরাহকারী বডিটি ঘুরিয়েছে, তারপর বাইরের ব্যাসকে উল্লেখ করে ক্রস-হোলগুলিকে মিলিত করেছে—ক্রস-হোলের অবস্থান 0.06 মিমি দ্বারা পরিবর্তিত হয়েছে এবং 9% উপাদান সমাবেশ ব্যর্থ হয়েছে।
আমরা ভিন্নভাবে কি করেছি:
- বাঁক দেওয়ার সময় বোরটিকে ডেটাম হিসাবে স্থাপন করা হয়েছে - বোর এবং মুখকে এক সেটআপে মেশিন করা হয়েছে।
- একটি 5-অক্ষের মিল-টার্ন সেন্টারে ক্রস-হোলগুলিকে মিলিত করা হয়- উপাদানটি কখনই চক ছেড়ে যায় না এবং ক্রস-হোলগুলি বোরের তুলনায় মেশিন করা হয়।
- একই বোর ডেটাম ব্যবহার করে তাপ চিকিত্সার পরে বোরটি গ্রাউন্ড করুন - ঘনত্ব সংরক্ষণ করা হয়েছিল।
- একটি Zeiss Contura CMM-তে ক্রস-হোল অবস্থান যাচাই করা হয়েছে- বোর ডেটামে স্থির, OD নয়।
- শূন্য সমাবেশ ব্যর্থতার সাথে 1,200টি উপাদান পাঠানো হয়েছে।
একটি পাঠ আমরা শিখেছি:আমাদের মাল্টি-প্রসেস প্রোগ্রামের শুরুর দিকে, আমাদের একটি ব্যাচ ছিল যেখানে গ্রাইন্ডিং ফিক্সচারটি টার্নিং ফিক্সচারের থেকে একটি ভিন্ন সারফেস উল্লেখ করে—3% উপাদানগুলি একাগ্রতা ব্যর্থ হয়েছিল। সেই ব্যাচটি আমাদের খরচে পুনরায় কাজ করা হয়েছিল, এবং আমরা কোনো মাল্টি-প্রসেস কাজ শুরু করার আগে ডেটাম ট্রান্সফার চেকলিস্টকে একটি বাধ্যতামূলক পদক্ষেপ করেছি।
সীমাবদ্ধতা:এই এক-ডেটাম পদ্ধতিটি এমন উপাদানগুলির জন্য বৈধ করা হয় যেখানে প্রতিটি অপারেশনে ফিক্সচারের জন্য বোর অ্যাক্সেসযোগ্য। অভ্যন্তরীণ বৈশিষ্ট্য সহ উপাদানগুলির জন্য যা সমাবেশের পরে অ্যাক্সেস করা যায় না, ডেটাম স্থানান্তর করা প্রয়োজন হতে পারে - এবং স্ট্যাকটি পুনরায় মূল্যায়ন করা হবে৷
এটি সিএনসি মেশিনযুক্ত উপাদানগুলি সরবরাহ করা উচিত:শুধুমাত্র একটি উপাদান নয় যা প্রতিটি অপারেশনের সহনশীলতা পূরণ করে, কিন্তু একটি উপাদান যার বৈশিষ্ট্যগুলি সারিবদ্ধ করে কারণ ডেটামটি সংরক্ষিত ছিল - প্রতিটি সেটআপে পুনঃপ্রতিষ্ঠিত হয় না।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: মাল্টি-প্রসেস সিএনসি মেশিনযুক্ত উপাদানগুলির জন্য কেন একটি ডেটাম গুরুত্বপূর্ণ?
উত্তর: কারণ প্রতিবার উপাদানটি পুনরায় ক্ল্যাম্প করা হলে, ডেটাম স্থানান্তরিত হতে পারে। বাঁক নেওয়ার পরে কেন্দ্রীভূত একটি বোর মিলিংয়ের পরে 0.02 মিমি বন্ধ হতে পারে—যদি মিলিং ফিক্সচারটি বোরের পরিবর্তে বাইরের ব্যাস উল্লেখ করে। একটি ডেটাম-প্রথম অপারেশনে প্রতিষ্ঠিত এবং পরবর্তী প্রতিটি অপারেশনে উল্লেখ করা হয়েছে-সহনশীলতার স্ট্যাক ভেঙে দেয়। বৈশিষ্ট্যগুলি সারিবদ্ধ কারণ সেগুলি একই উত্স থেকে পরিমাপ করা হয়েছে, প্রতিটি অপারেশন তার নিজস্ব সহনশীলতা পূরণ করার জন্য নয়।
প্রশ্ন 2: আপনি কি একটি সেটআপে একটি উপাদান সম্পূর্ণ করতে পারেন?
উত্তর: অনেক উপাদানের জন্য, হ্যাঁ—একটি 5-অক্ষের মিল-টার্ন সেন্টারে। টার্নিং, মিলিং, ক্রস-হোল এবং থ্রেডগুলি পুনরায় ক্ল্যাম্পিং ছাড়াই মেশিন করা হয় এবং ডাটাম কখনই চক ছেড়ে যায় না। যে উপাদানগুলির জন্য তাপ চিকিত্সা বা যন্ত্রের পরে গ্রাইন্ডিং প্রয়োজন, ডেটামটি গ্রাইন্ডিং ফিক্সচারে স্থানান্তরিত হয় — তবে এটি একই ডেটাম, নতুন নয়। লক্ষ্য হ'ল ডেটাম স্থানান্তরের সংখ্যা হ্রাস করা, কোনও মূল্যে তাদের নির্মূল করা নয়।
প্রশ্ন 3: আপনি কিভাবে যাচাই করবেন যে ডেটামটি অপারেশন জুড়ে সংরক্ষিত ছিল?
উত্তর: আমরা মেশিনিং-এ ব্যবহৃত একই ডেটাম-এ কম্পোনেন্টকে ফিক্সচার করি—বাঁকানো মুখ এবং বোর—এবং একটি CMM-তে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি পরিমাপ করি। বোর থেকে পরিমাপ করার সময় ক্রস-হোলের অবস্থান সহনশীলতার মধ্যে থাকলে, ডেটামটি সংরক্ষিত ছিল। যদি OD থেকে পরিমাপ করার সময় এটি সহনশীলতার মধ্যে থাকে কিন্তু বোর থেকে পরিমাপ করার সময় বাইরে থাকে, তাহলে ডেটামটি হারিয়ে গেছে-এবং উপাদানটি সমাবেশে ব্যর্থ হতে পারে।
প্রশ্ন 4: ওয়ান-ডেটাম কন্ট্রোল কি কম্পোনেন্টে খরচ যোগ করে?
উত্তর: এটি ফিক্সচারিং এবং পরিদর্শনের সময় ব্যয় যোগ করে- ফিক্সচারগুলি অবশ্যই ডেটামের চারপাশে ডিজাইন করা উচিত এবং সিএমএম অবশ্যই একইভাবে ফিক্সচার করা উচিত। কিন্তু এটি সমাবেশে খরচ কমিয়ে দেয়-কম উপাদান প্রত্যাখ্যান করা হয়, কম পুনরায় কাজ করা হয়, এবং সমাবেশ লাইন বন্ধ হয় না। একাধিক বৈশিষ্ট্য সহ সিএনসি মেশিনযুক্ত উপাদানগুলির জন্য যা অবশ্যই সারিবদ্ধ করতে হবে, ওয়ান-ডেটাম নিয়ন্ত্রণের সাথে মোট খরচ কম - বেশি নয়। আমরা প্রত্যাশিত সমাবেশ স্ক্র্যাপ হ্রাসের বিপরীতে ফিক্সচারিং এবং পরিদর্শন ব্যয় প্রদর্শন করে একটি ব্যয় ভাঙ্গন সরবরাহ করি।
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি