পণ্য
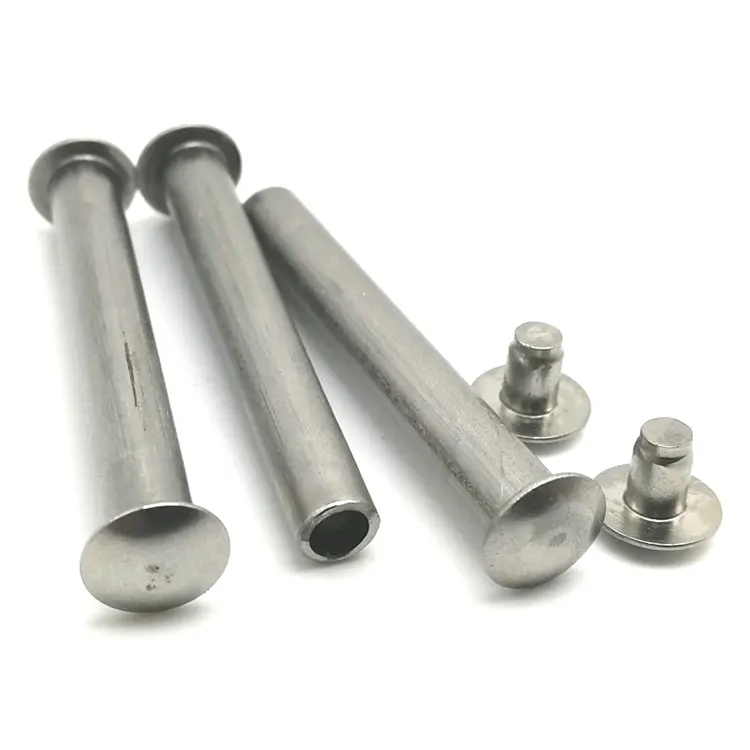
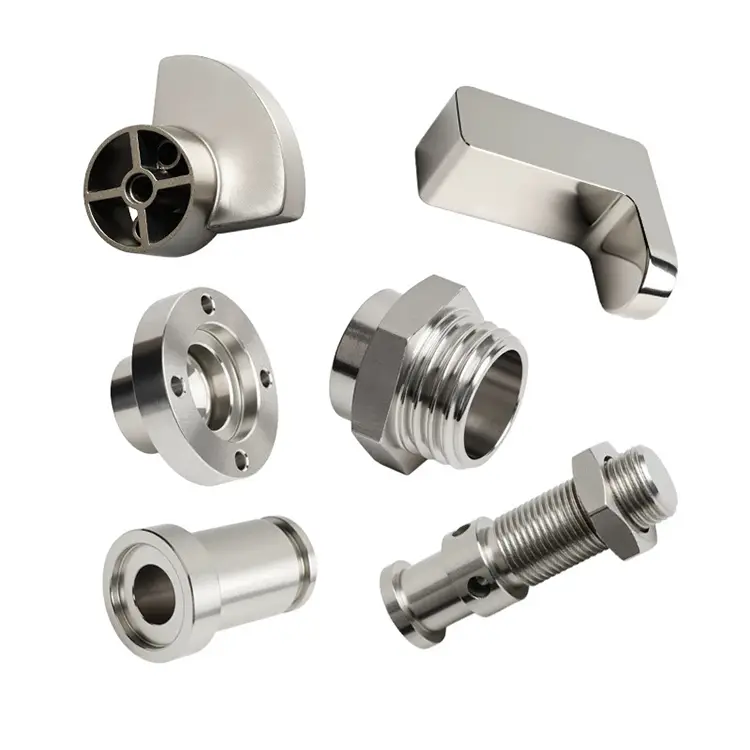
সিএনসি মেশিনিং
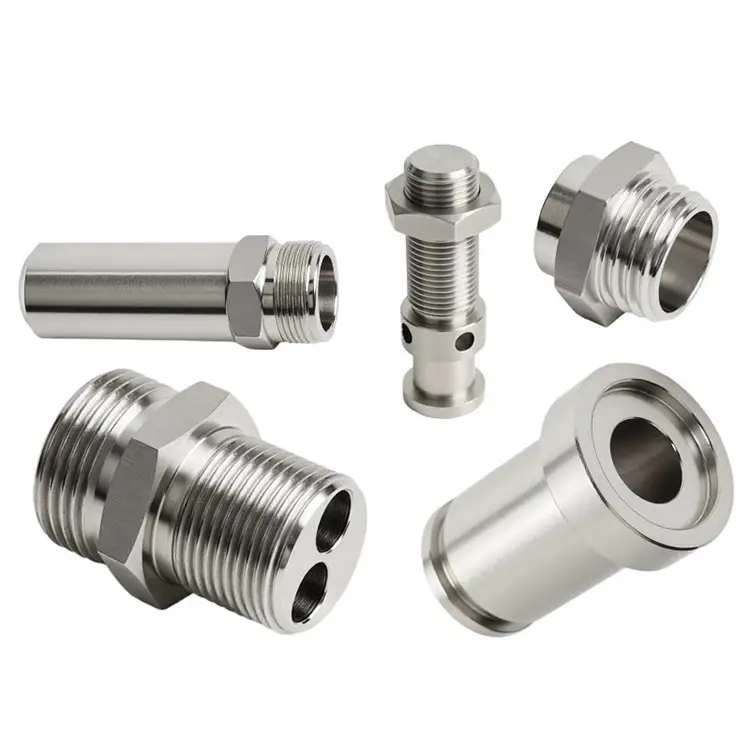
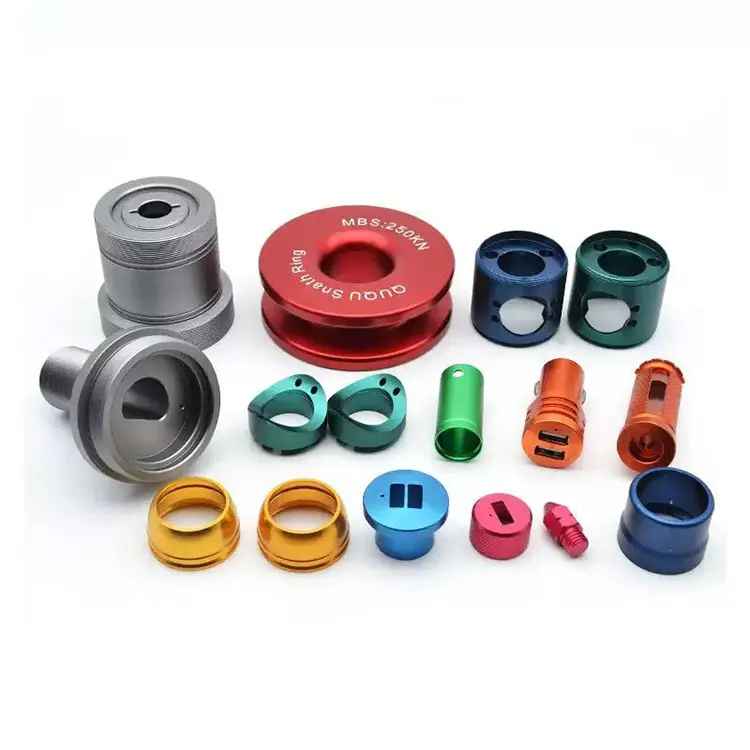
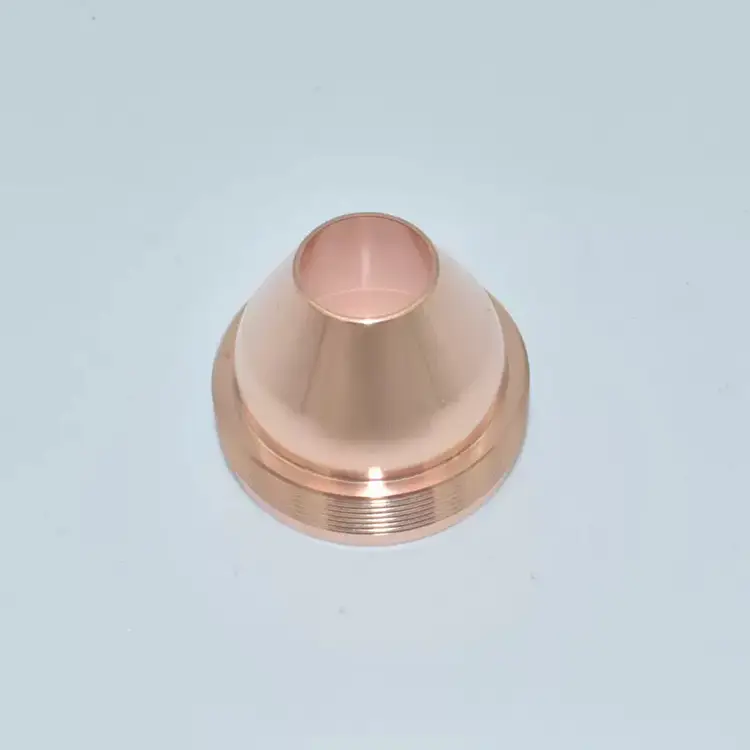
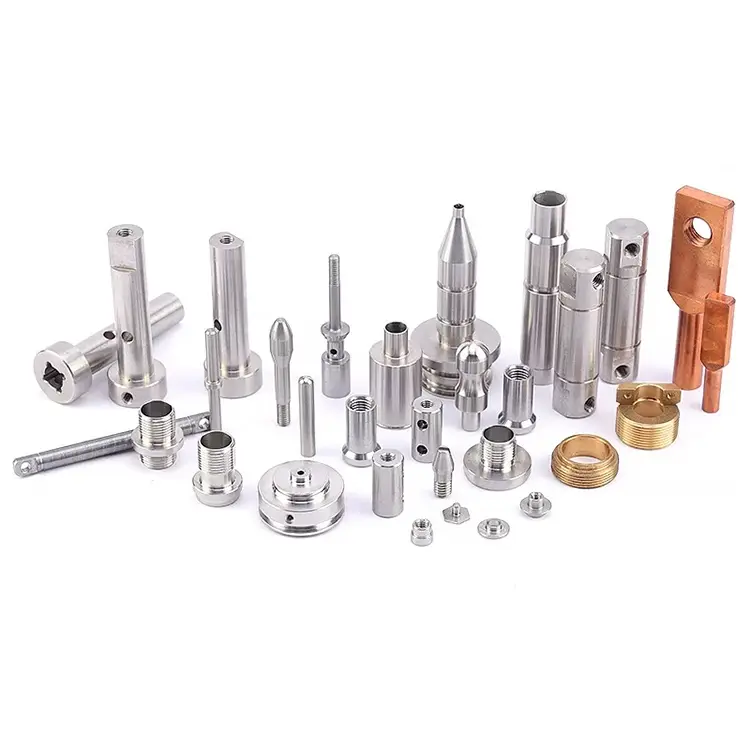
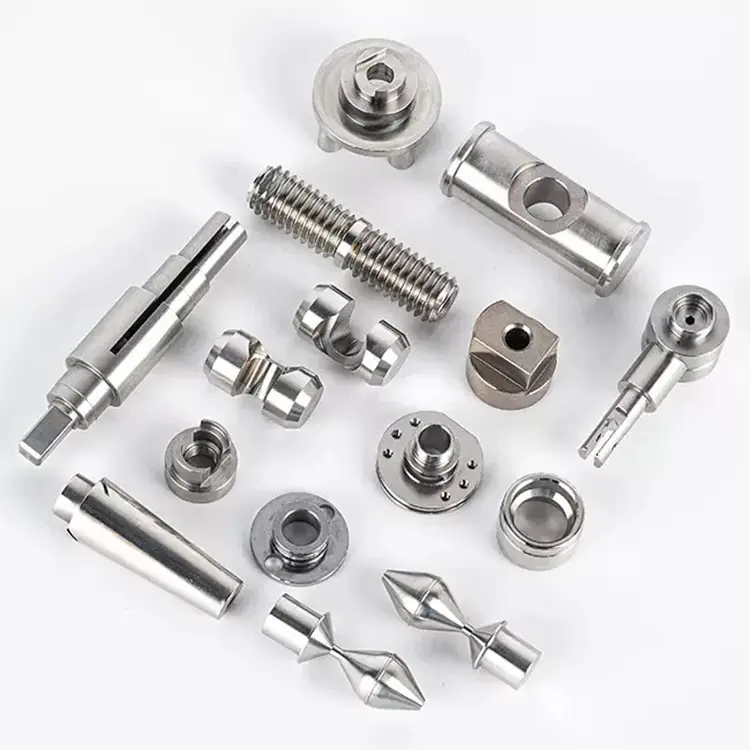
Nuote Metals CNC মেশিনিং পরিষেবা অফার করে, যা আপনার নির্দিষ্ট প্রয়োজন অনুসারে কাস্টম যন্ত্রাংশ তৈরি করতে দেয়, সুনির্দিষ্ট ফিট এবং কার্যকারিতা নিশ্চিত করে। আমরা অ্যালুমিনিয়াম 6061, পিতল, ব্রোঞ্জ, তামা, স্টেইনলেস স্টীল, ইস্পাত অ্যালয় এবং অন্যান্য উপকরণ সহ বিভিন্ন উপকরণ সরবরাহ করি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
সিএনসি মেশিনিং - কেন প্রোটোটাইপ এবং উত্পাদন অংশগুলি একই প্রক্রিয়া থেকে আসা উচিত
অনেক কোম্পানি একই ভুল করে। তারা 3D প্রিন্টিং বা একটি স্থানীয় কাজের দোকানের সাথে প্রোটোটাইপ করে, তারপর একটি ভিন্ন সরবরাহকারী এবং একটি ভিন্ন প্রক্রিয়ার সাথে উৎপাদনে চলে যায়। অংশগুলি অঙ্কনে একই রকম দেখাচ্ছে। কিন্তু যখন তারা আসে, তারা ফিট করে না। সহনশীলতা ভিন্ন। পৃষ্ঠ ফিনিস ভিন্ন। উপাদান ভিন্নভাবে আচরণ করে। এবং সমাবেশ লাইন থেমে যায়।
Nuote Metals এ, আমরা একটি ভিন্ন পদ্ধতি গ্রহণ করি। আমরা ব্যবহার করিসিএনসি মেশিনিংপ্রোটোটাইপ এবং উত্পাদন উভয়ের জন্য - একই প্রক্রিয়া, একই মানের সিস্টেম, একই পরিমাপের মান। একমাত্র জিনিস যা পরিবর্তিত হয় তা হল সরঞ্জাম এবং ভলিউম। এই নিবন্ধটি ব্যাখ্যা করে যে কেন এটি গুরুত্বপূর্ণ, এবং কীভাবে আমরা 10 টুকরা থেকে 500,000-এ রূপান্তর পরিচালনা করি।
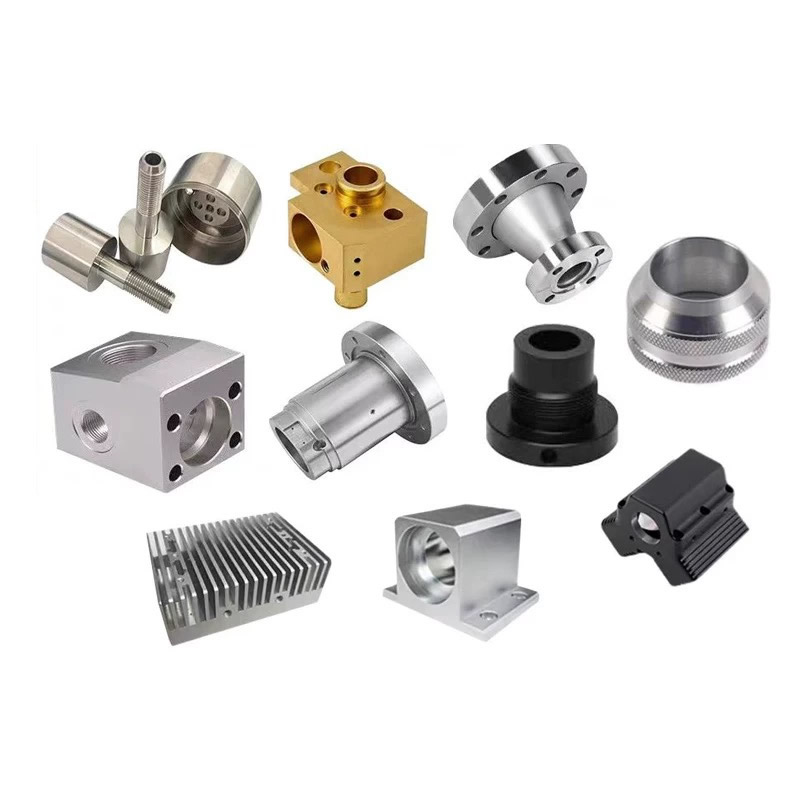
প্রোটোটাইপ থেকে প্রোডাকশন গ্যাপ - আপনি যখন স্কেল করেন তখন কেন অংশগুলি পরিবর্তন হয়
ফাঁকটি দেখা যাচ্ছে কারণ প্রোটোটাইপিং এবং উত্পাদন প্রায়শই পৃথক প্রকল্প হিসাবে বিবেচিত হয়। একটি প্রোটোটাইপ শপ মেশিন একবারে একটি অংশ, ক্যালিপার দিয়ে মাত্রা পরীক্ষা করে। একটি উত্পাদন দোকান একটি বার ফিডার চালায় এবং নমুনা দ্বারা পরিদর্শন করে৷ দুটি প্রক্রিয়া ভিন্ন ফলাফল দেয়-এমনকি যখন অঙ্কন একই হয়।
তিনটি সাধারণ ব্যর্থতা:
তথ্য স্থানান্তর:প্রোটোটাইপ দোকান একটি পৃষ্ঠ উল্লেখ. উৎপাদন দোকান অন্য উল্লেখ. বৈশিষ্ট্যগুলি সারিবদ্ধ নয়।
সহনশীলতা প্রবাহ:প্রোটোটাইপ ±0.01 মিমি ধারণ করে কারণ মেশিনিস্ট অতিরিক্ত যত্ন নেয়। প্রোডাকশন শপ ±0.05 মিমি ধারণ করে কারণ প্রক্রিয়াটি গতির জন্য অপ্টিমাইজ করা হয়েছে।
উপাদানের অসঙ্গতি:প্রোটোটাইপ annealed স্টক ব্যবহার করে. উত্পাদন ঠান্ডা টানা ব্যবহার করে. উপাদান মেশিন ভিন্নভাবে, এবং পৃষ্ঠ ফিনিস পরিবর্তন.
আমরা একই ব্যবহার করে এই ব্যর্থতাগুলি দূর করিসিএনসি মেশিনিংপ্রথম নিবন্ধ থেকে শেষ পর্যন্ত প্রক্রিয়া। প্রোটোটাইপটি 5-অক্ষের মিল-টার্ন সেন্টারে মেশিন করা হয়। বার-ফেড ল্যাথ এবং মেশিনিং সেন্টারে উত্পাদন চলে। কিন্তু ডেটাম, টুলিং কৌশল এবং পরিদর্শন মান অভিন্ন।
আপনার অংশ জ্যামিতির জন্য সঠিক প্রক্রিয়াটি কীভাবে চয়ন করবেন
প্রতিটি অংশ চালু করা উচিত নয়। প্রতিটি অংশ milled করা উচিত নয়. জ্যামিতি সিদ্ধান্ত নেয়। আমরা যে যুক্তিটি ব্যবহার করি তা এখানে:
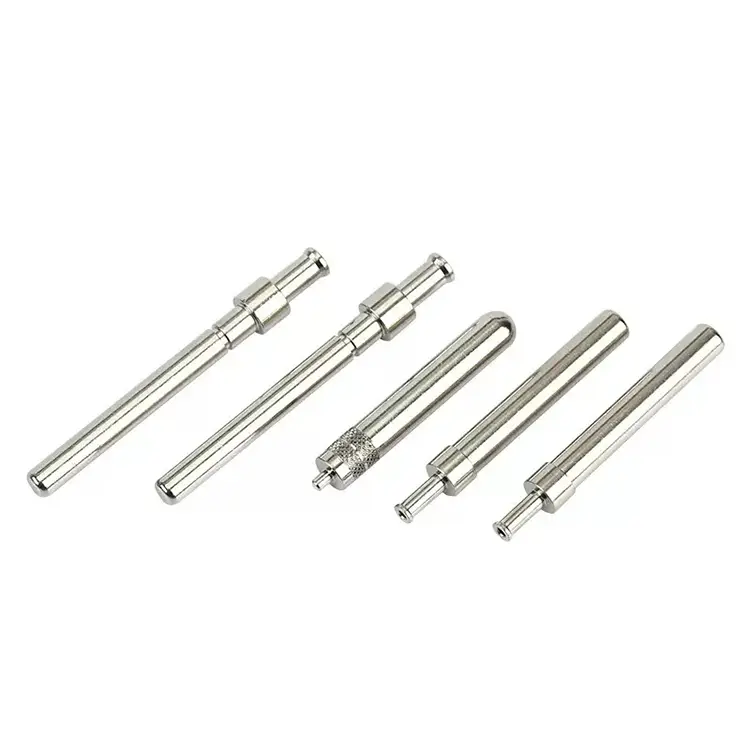
নলাকার বৈশিষ্ট্য প্রাধান্য?বাঁক দ্রুত হয় এবং ব্যাস সহনশীলতা ভাল রাখে। শ্যাফ্ট, পিন, সংযোগকারী, বুশিং।
প্রিজম্যাটিক বৈশিষ্ট্য আধিপত্য?মিলিং সঠিক পছন্দ। হাউজিং, বন্ধনী, ম্যানিফোল্ড, প্লেট।
বাঁক এবং মিলিং উভয় প্রয়োজন?একটি 5-অক্ষ মিল-টার্ন সেন্টার মেশিন অংশটিকে একটি সেটআপে সম্পূর্ণ করে-কোন ডেটাম ট্রান্সফার নেই, কোনও সেকেন্ডারি অপারেশন নেই।
জটিল 3D কনট্যুর?5-অক্ষের যুগপত মেশিনিং জ্যামিতিগুলি পরিচালনা করে যার জন্য একটি 3-অক্ষ মিলের একাধিক সেটআপের প্রয়োজন হবে।
উৎপাদন ভলিউম জন্য, আমরা একটি ডেডিকেটেড কিনা মূল্যায়নসিএনসি মেশিনিংসেল অপারেশন একত্রিত করে খরচ কমাতে পারে. প্রোটোটাইপগুলির জন্য, আমরা নমনীয়তা এবং গতিকে অগ্রাধিকার দিই। প্রক্রিয়া যুক্তি একই থাকে - শুধুমাত্র সরঞ্জাম পরিবর্তিত হয়.
সহনশীলতা কৌশল – প্রোটোটাইপ বনাম উৎপাদন
একটি সাধারণ ভুল ধারণা: প্রোটোটাইপগুলির উত্পাদনের চেয়ে কঠোর সহনশীলতা প্রয়োজন। বাস্তবে, উভয়েরই সহনশীলতা প্রয়োজন যা সমাবেশের প্রয়োজন। পার্থক্য হল আপনি কিভাবে তাদের যাচাই করেন।
প্রোটোটাইপ পর্যায়:আমরা একটি CMM-এ প্রতিটি বৈশিষ্ট্য পরিমাপ করি। প্রথম নিবন্ধ রিপোর্ট প্রকৃত মান দেখায়. আমরা নকশা যাচাই করতে প্রোটোটাইপ ব্যবহার করি-এবং নিশ্চিত করতে যে সহনশীলতাগুলি উত্পাদনে অর্জনযোগ্য।
উত্পাদন পর্যায়:আমরা একই CMM, একই ফিক্সচার এবং একই তাপমাত্রা-নিয়ন্ত্রিত ঘর ব্যবহার করি। পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC) সমালোচনামূলক মাত্রা নিরীক্ষণ করে। যদি প্রক্রিয়াটি প্রবাহিত হয়, আমরা অংশগুলি বিশেষত্বের বাইরে যাওয়ার আগে সামঞ্জস্য করি।
মূল বিষয় হল ধারাবাহিকতা। একটি প্রোটোটাইপ যা ±0.005mm পূরণ করে শুধুমাত্র তখনই উপযোগী যদি উৎপাদন একই সহনশীলতা ধরে রাখতে পারে। উদ্ধৃতির আগে আমরা নিশ্চিত করি যে প্রথম ব্যাচের পরে নয়।
সরঞ্জাম এবং ক্ষমতা - প্রোটোটাইপ থেকে উৎপাদনে কী পরিবর্তন হয়
| ফ্যাক্টর | প্রোটোটাইপ (1-50 পিসি) | উৎপাদন (50-500,000+ পিসি) |
|---|---|---|
| প্রাথমিক সরঞ্জাম | 5-অক্ষ মিল-টার্ন সেন্টার | বার-ফিড লেদ, মেশিনিং সেন্টার |
| সেটআপ সময় | টুকরা প্রতি উচ্চ | ভলিউমের জন্য অপ্টিমাইজ করা হয়েছে |
| পরিদর্শন | সমস্ত বৈশিষ্ট্যে 100% CMM | SPC + 100% সমালোচনামূলক বৈশিষ্ট্যের উপর |
| টুলিং | স্ট্যান্ডার্ড হোল্ডার, দ্রুত পরিবর্তন | ডেডিকেটেড ফিক্সচার, প্রি-সেট টুলিং |
| সীসা সময় | 5-10 দিন | ভলিউমের উপর নির্ভর করে 10-20 দিন |
| ইউনিট খরচ | উচ্চতর | নিম্ন-সেটআপ পরিমার্জিত |
| তথ্য | একই | একই |
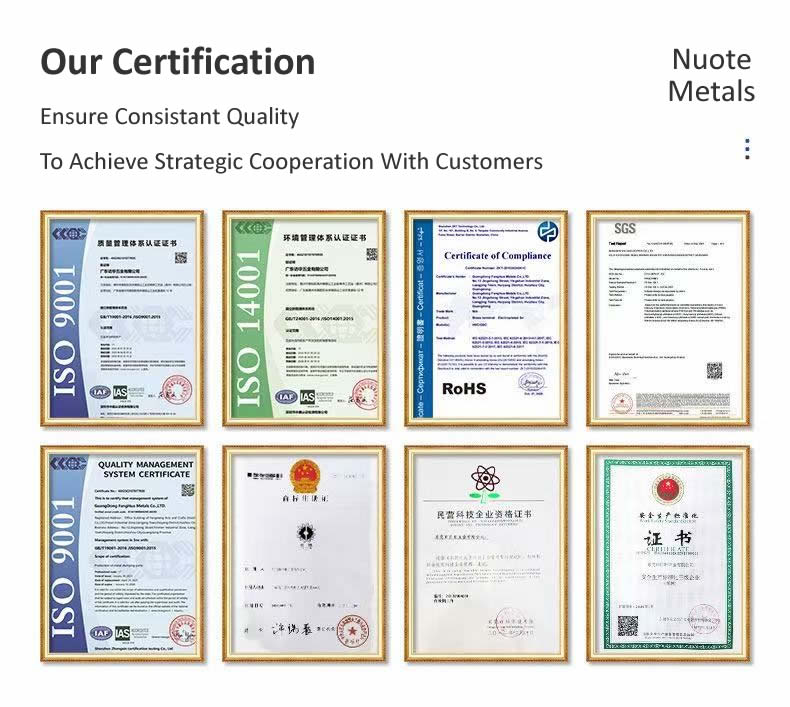
| গুণমান সিস্টেম | ISO 9001:2015 | ISO 9001:2015 |
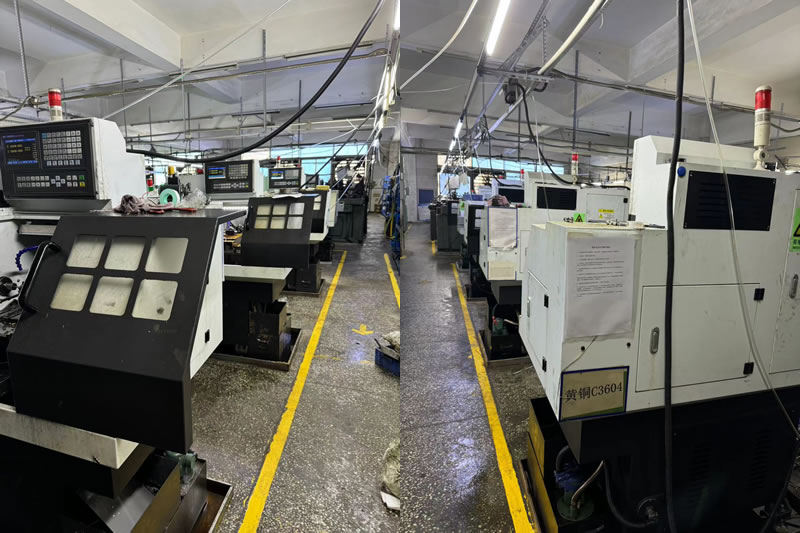
মান নিয়ন্ত্রণ - প্রথম নিবন্ধ থেকে চূড়ান্ত চালান পর্যন্ত একটি সিস্টেম
কারণ আমরা একই ব্যবহার করিসিএনসি মেশিনিংপ্রোটোটাইপ এবং উত্পাদন প্রক্রিয়া, আমাদের মানের সিস্টেম সমগ্র জীবনচক্র কভার করে।
প্রথম প্রবন্ধ পরিদর্শন (FAI):প্রতিটি নতুন অংশ সংখ্যা একটি সম্পূর্ণ মাত্রিক প্রতিবেদন পায়। আমরা ডেটাম, গুরুত্বপূর্ণ বৈশিষ্ট্য এবং পৃষ্ঠের ফিনিস যাচাই করি।
প্রক্রিয়াধীন পর্যবেক্ষণ:উত্পাদন রান SPC দিয়ে পর্যবেক্ষণ করা হয়। জটিল মাত্রা সংজ্ঞায়িত বিরতিতে চেক করা হয়. ড্রিফ্ট হওয়ার আগে টুল অফসেটগুলি সামঞ্জস্য করা হয়।
চূড়ান্ত পরিদর্শন:প্রতিটি চালানে প্রকৃত পরিমাপিত মান সহ একটি মাত্রিক প্রতিবেদন অন্তর্ভুক্ত থাকে। উপাদান শংসাপত্র এবং তাপ চিকিত্সা রেকর্ড অন্তর্ভুক্ত করা হয়.
সার্টিফিকেশন:ISO 9001:2015। অনুরোধে PPAP ডকুমেন্টেশন।
একটি বাস্তব উদাহরণ - 10টি প্রোটোটাইপ থেকে 50,000টি উৎপাদন অংশ
একটি ইউরোপীয় স্বয়ংচালিত সরবরাহকারীর একটি স্টেইনলেস স্টিল অ্যাকুয়েটর উপাদান প্রয়োজন। তারা ডিজাইনের বৈধতার জন্য 10টি প্রোটোটাইপ দিয়ে শুরু করেছিল, তারপরে প্রতি বছর 50,000 টুকরা করা হয়েছিল। তাদের পূর্ববর্তী সরবরাহকারী প্রথম 10 টুকরার জন্য একটি প্রোটোটাইপ দোকান এবং ভলিউমের জন্য একটি ভিন্ন উৎপাদন দোকান ব্যবহার করেছিল। উত্পাদনের অংশগুলি সমাবেশে ব্যর্থ হয়েছে - বোরটি 0.02 মিমি অফ-সেন্টার ছিল।
আমরা ভিন্নভাবে কি করেছি:
- একটি 5-অক্ষের মিল-টার্ন সেন্টারে 10টি প্রোটোটাইপ তৈরি করা হয়েছে—উৎপাদনের জন্য ব্যবহৃত একই মেশিন পরিবার।
- প্রোটোটাইপিং, উত্পাদন এবং পরিদর্শনের জন্য একই ডেটাম ব্যবহার করা হয়েছে।
- একই প্রয়োগ করেছেনসিএনসি মেশিনিংপ্রোটোটাইপ থেকে উৎপাদন পর্যন্ত পরামিতি এবং টুলিং কৌশল।
- 7 দিনে 10টি প্রোটোটাইপ পাঠানো হয়েছে, তারপর 6 সপ্তাহে 50,000টি উত্পাদন অংশ। গ্রাহক পুনরায় বৈধতা বাদ দিয়েছেন এবং 4 মাস কমিয়ে বাজারের সময় কমিয়েছেন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: প্রোটোটাইপ এবং উত্পাদন সহনশীলতার মধ্যে পার্থক্য কী?
উত্তর: সমাবেশের প্রয়োজন হলে সহনশীলতা একই হওয়া উচিত। পার্থক্য হল পরিদর্শন: প্রোটোটাইপগুলি সমস্ত বৈশিষ্ট্যের উপর 100% পরিমাপ করা হয়, যখন উত্পাদন SPC প্লাস 100% গুরুত্বপূর্ণ বৈশিষ্ট্যগুলির পরিদর্শন ব্যবহার করে। Nuote Metals এ, আমরা একই ব্যবহার করিসিএনসি মেশিনিংপ্রক্রিয়া এবং উভয়ের জন্য একই তথ্য—তাই আপনি যে প্রোটোটাইপটি অনুমোদন করেন সেটি হল আপনি উৎপাদনে প্রাপ্ত অংশ।
প্রশ্ন 2: মোট খরচ কমাতে আমি কীভাবে সঠিক মেশিনিং প্রক্রিয়া বেছে নেব?
উত্তর: জ্যামিতি দিয়ে শুরু করুন। অংশটি নলাকার হলে, বাঁক দ্রুত এবং সস্তা। যদি এটি প্রিজম্যাটিক হয়, মিলিং সঠিক পছন্দ। যদি উভয়েরই প্রয়োজন হয়, একটি 5-অক্ষের মিল-টার্ন সেন্টার সেকেন্ডারি ক্রিয়াকলাপগুলিকে সরিয়ে দেয় এবং পরিচালনা হ্রাস করে। উৎপাদনের পরিমাণের জন্য, আমরা মূল্যায়ন করি যে ডেডিকেটেড টুলিং এবং বার ফিডার ইউনিট খরচ কমাতে পারে কিনা। লক্ষ্য হল প্রক্রিয়াটিকে অংশের সাথে মেলানো - অংশটিকে একটি প্রক্রিয়াতে বাধ্য করা নয়।
প্রশ্ন 3: আপনি কিভাবে একাধিক উত্পাদন রান জুড়ে ধারাবাহিকতা নিশ্চিত করবেন?
উত্তর: আমরা একই ব্যবহার করিসিএনসি মেশিনিংপ্রোগ্রাম, একই ফিক্সচার, এবং প্রতি রানের জন্য একই পরিদর্শন পরিকল্পনা। টুলিং আগে থেকে সেট করা হয় এবং সময় কাটানোর মাধ্যমে ট্র্যাক করা হয়। SPC সমালোচনামূলক মাত্রা নিরীক্ষণ. যদি একটি নতুন ব্যাচ মাস পরে নির্ধারিত হয়, আমরা মূল সেটআপ শীট টান এবং অনুমোদিত নমুনার বিপরীতে প্রথম নিবন্ধটি যাচাই করি। ধারাবাহিকতা একটি প্রক্রিয়া, প্রতিশ্রুতি নয়।
হট ট্যাগ: সিএনসি মেশিনিং
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি