পণ্য
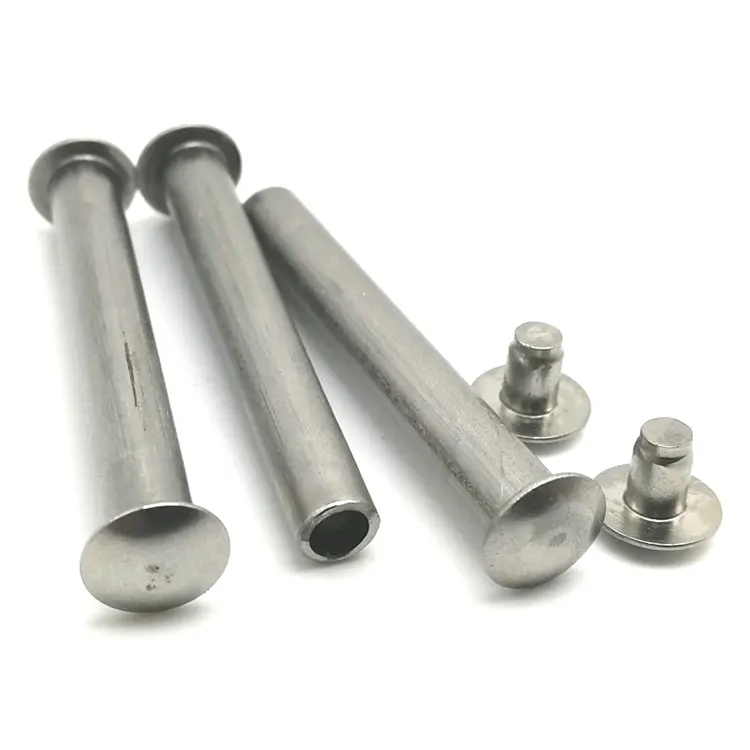
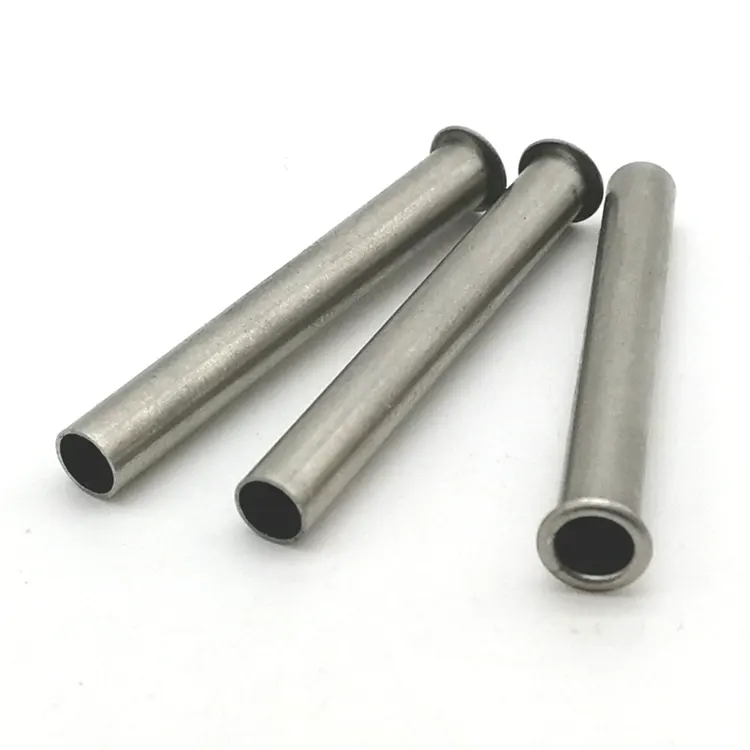
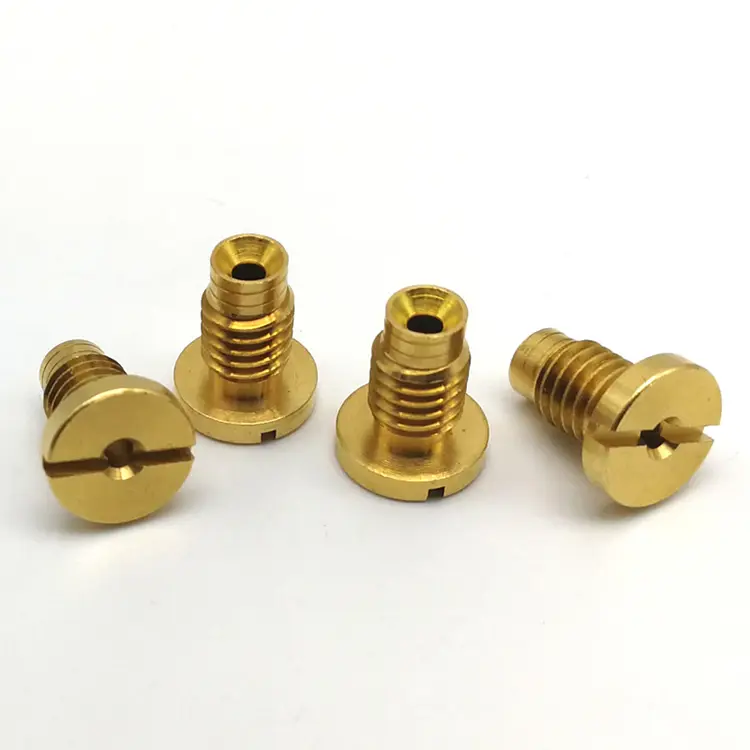
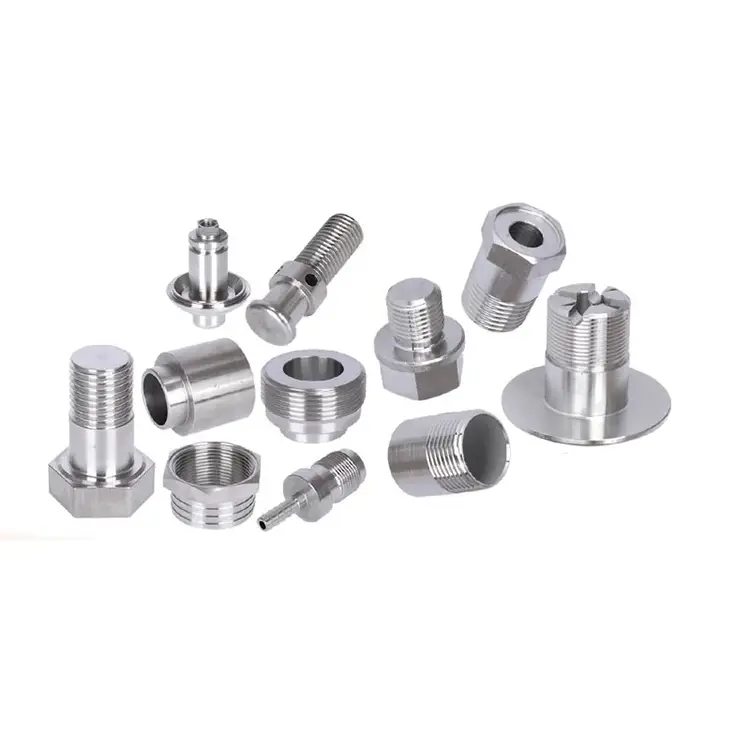
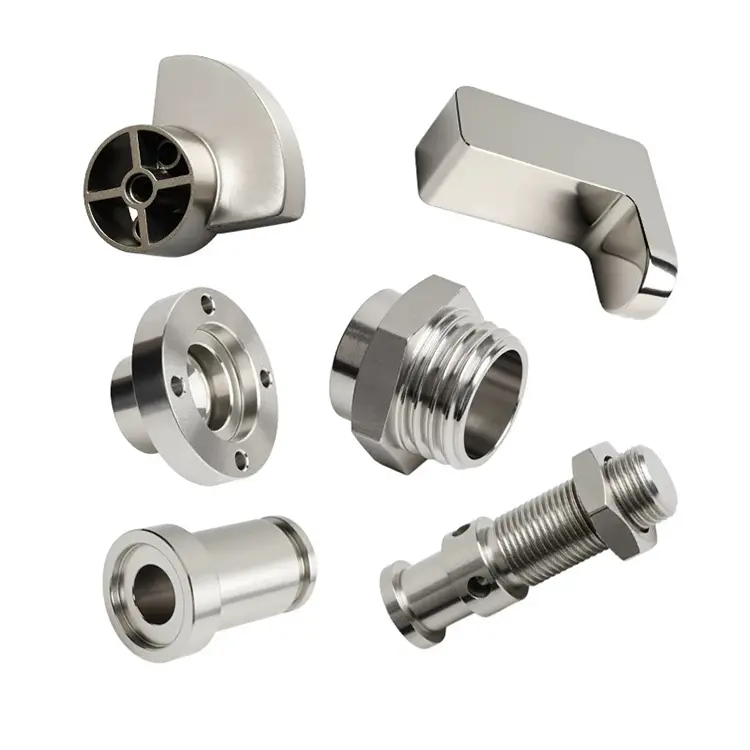
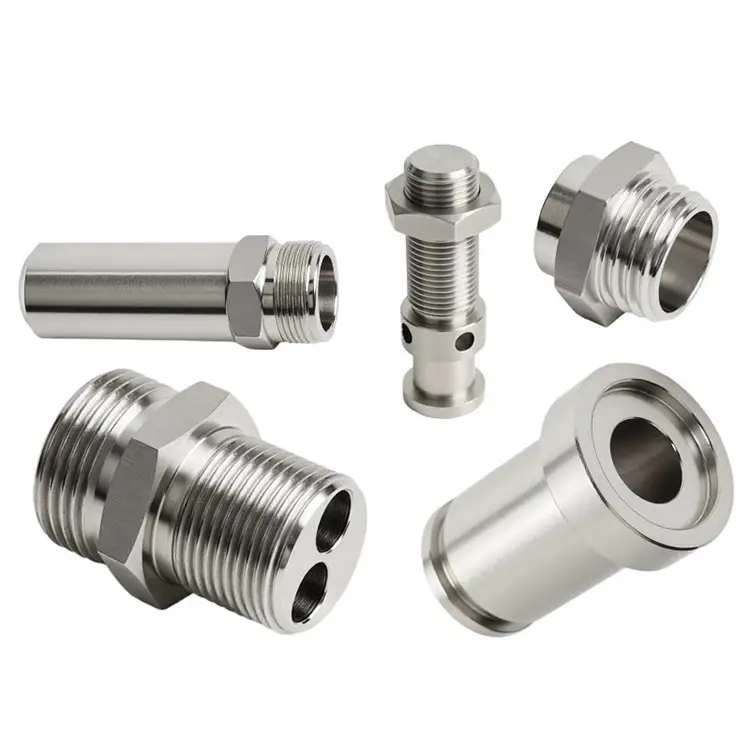
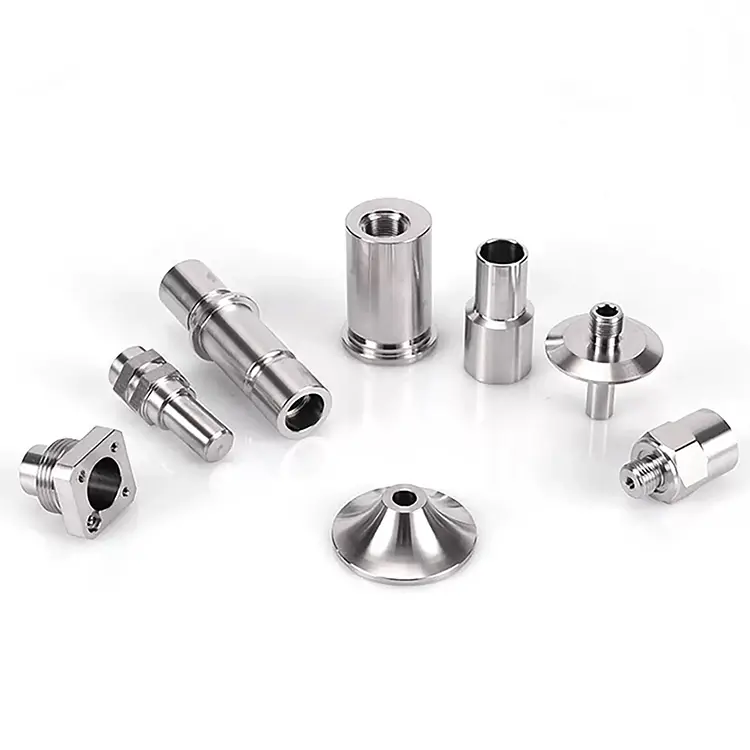
CNC যথার্থ যন্ত্র
CNC নির্ভুলতা মেশিনিং হল উচ্চ-নির্ভুলতা তৈরিতে ব্যবহৃত মেশিন টুলের সবচেয়ে সাধারণ ফর্ম। নুওট মেটালস চীনের ডংগুয়ানে সিএনসি নির্ভুল যন্ত্রাংশ তৈরি করে। উপাদান ইস্পাত, পিতল, তামা, অ্যালুমিনিয়াম, স্টেইনলেস স্টীল ইত্যাদি হতে পারে।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
মাল্টি-প্রসেস প্রিসিশন মেশিনিং - যখন অপারেশন জুড়ে সহনশীলতা স্ট্যাক হয়
একটি নির্ভুলতা অংশ খুব কমই একটি অপারেশন থেকে আসে। এটি একটি পরিণত ফাঁকা হিসাবে শুরু হয়, একটি দ্বিতীয় মেশিনে মিলিত হয়, তৃতীয় বিক্রেতার কাছে তাপ-চিকিত্সা করা হয়, তারপর চতুর্থ স্থানে চূড়ান্ত আকারে স্থল হয়। প্রতিটি পদক্ষেপ সহনশীলতা যোগ করে। প্রতিটি বিক্রেতা একটি পরিমাপ সীমানা যোগ করে। এবং যখন অংশ ব্যর্থ হয়, কেউ জানে না কোন অপারেশন এটি ঘটিয়েছে।
CNC নির্ভুলতা যন্ত্রএকাধিক প্রক্রিয়া জুড়ে তিনটি মেশিন চালানোর বিষয়ে নয়। এটি প্রতিটি অপারেশন জুড়ে সহনশীলতা নিয়ন্ত্রণ করার বিষয়ে - যাতে শেষে ±0.002 মিমি ত্রুটির সমষ্টি নয়, কিন্তু একটি পরিচালিত ফলাফল। Nuote Metals-এ, আমরা এক ছাদের নিচে মেশিন, হিট ট্রিট এবং গ্রাইন্ড করি, একটি গুণমান ব্যবস্থা এবং একটি পরিমাপ মান। এটি একটি দাবি হিসাবে নির্ভুলতা এবং বিতরণ করা অংশ হিসাবে নির্ভুলতার মধ্যে পার্থক্য।
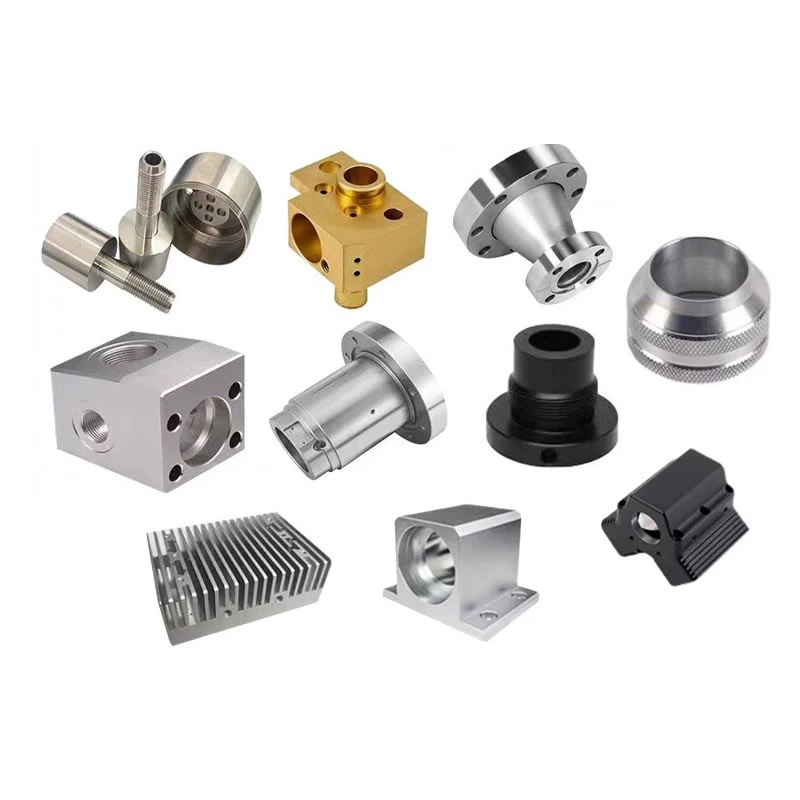
সহনশীলতা স্ট্যাক সমস্যা - কেন মাল্টি-প্রসেস অংশগুলি ব্যর্থ হয়
যখন কCNC নির্ভুলতা যন্ত্রঅংশের জন্য বাঁক, মিলিং এবং গ্রাইন্ডিং প্রয়োজন, প্রতিটি অপারেশন বৈচিত্র্যের পরিচয় দেয়। এটি যেখানে জমা হয় তা এখানে:
বাঁক ডেটাম তৈরি করে।
প্রথম অপারেশনটি ঘূর্ণনের অক্ষ স্থাপন করে। যদি পরিণত ফাঁকা 0.01 মিমি রানআউট থাকে, প্রতিটি পরবর্তী মিলিং এবং গ্রাইন্ডিং অপারেশন সেই ত্রুটিটি উত্তরাধিকার সূত্রে পায়। আমরা বাঁক নেওয়ার পরপরই গোলাকারতা এবং ঘনত্ব যাচাই করি - অংশটি পরবর্তী অপারেশনে যাওয়ার আগে।
মিলিং কৌণিক ত্রুটি প্রবর্তন করে।
ক্রস-হোল, ফ্ল্যাট এবং স্লটগুলি পরিণত ডেটামের সাথে সম্পর্কিত। যদি মিলিং ফিক্সচার টার্নিং ফিক্সচারের চেয়ে ভিন্ন পৃষ্ঠের উল্লেখ করে, তবে বৈশিষ্ট্যগুলি সারিবদ্ধ হয় না। আমরা সমস্ত ক্রিয়াকলাপে সাধারণ ডেটাম রেফারেন্স ব্যবহার করি- একই পৃষ্ঠটি বাঁক, মিলিং এবং পরিদর্শনের জন্য উল্লেখ করা হয়।
তাপ চিকিত্সা সবকিছু সরানো.
শমন বিকৃত করে। টেম্পারিং সঙ্কুচিত হয়। Nitriding কেস বৃদ্ধি. বাঁক নেওয়ার পরে ±0.002 মিমি পরিমাপ করা একটি অংশ শক্ত হওয়ার পরে বৃত্তাকার থেকে 0.02 মিমি হতে পারে। আমরা মাপা বিকৃতি ডেটার উপর ভিত্তি করে প্রি-হিট-ট্রিটমেন্ট ডাইমেনশন তৈরি করি—তাত্ত্বিক সারণী নয়।
নাকাল চূড়ান্ত সংশোধন হয়.
গ্রাইন্ডিং তাপ চিকিত্সা থেকে বিকৃতি দূর করে এবং অংশটিকে চূড়ান্ত সহনশীলতায় নিয়ে আসে। কিন্তু নাকাল শুধুমাত্র ঠিক করতে পারে যা পূর্ববর্তী অপারেশনগুলির জন্য যথেষ্ট স্টক রেখেছিল। পরিণত ফাঁকা যদি বৃত্তাকার থেকে অনেক দূরে থাকে, তাহলে গ্রাইন্ডিং এটিকে বাঁচাতে পারবে না। আমরা প্রতিটি উপাদান এবং তাপ চিকিত্সা চক্রের প্রত্যাশিত বিকৃতির উপর ভিত্তি করে গণনাকৃত স্টক রেখেছি।
কিভাবে আমরা অপারেশন জুড়ে সহনশীলতা নিয়ন্ত্রণ করি
একটি তথ্য, প্রতিটি অপারেশন।
পরিণত মুখ এবং বোর প্রাথমিক তথ্য হয়ে ওঠে. মিলিং ফিক্সচার একই তথ্য উল্লেখ করে। নাকাল ফিক্সচার একই তথ্য উল্লেখ. পরিদর্শন একই তথ্য উল্লেখ. কোন রি-ডেটিউমিং নেই, উত্তরাধিকারসূত্রে প্রাপ্ত ত্রুটি নেই।
এক পরিমাপ ব্যবস্থা।
একই CMM, একই ক্রমাঙ্কন সময়সূচী, একই তাপমাত্রা-নিয়ন্ত্রিত ঘর। বাঁক নেওয়ার পরে এবং নাকাল করার পরে পরিমাপ করা একটি অংশ একইভাবে পরিমাপ করা হয়-তাই আমরা জানি যে তাপ চিকিত্সা এটিকে ঠিক কতটা সরিয়ে দিয়েছে।
একটি মানের রেকর্ড।
প্রতিটি অপারেশন একই পরিদর্শন ফাইলে রিপোর্ট করে। আপনি বাঁকানো মাত্রা, তাপ-চিকিত্সা করা মাত্রা এবং স্থল মাত্রা দেখতে পাচ্ছেন - প্রকৃত পরিমাপ করা মান সহ। যখন কিছু প্রবাহিত হয়, আমরা জানি কোন অপারেশন এটি ঘটিয়েছে।
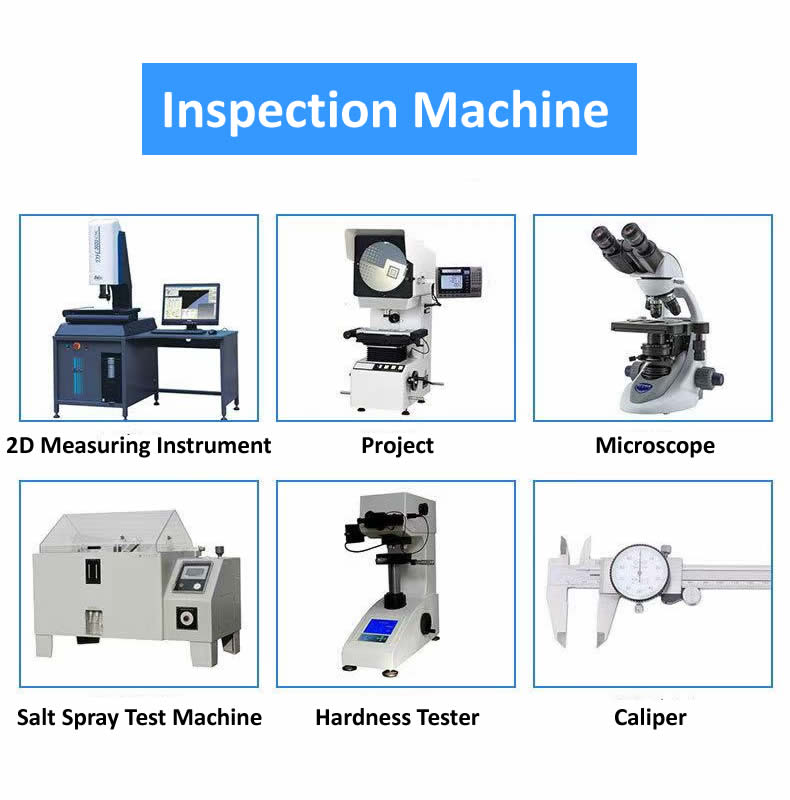
আমাদের মাল্টি-প্রসেস সিএনসি যথার্থ মেশিনিং ক্ষমতা
| প্রক্রিয়া | সামর্থ্য | সহনশীলতা | সারফেস ফিনিশ |
|---|---|---|---|
| যথার্থ টার্নিং | বার-ফেড এবং চকড ল্যাথস, 2-300 মিমি | ±0.002 মিমি | Ra 0.2 μm |
| যথার্থ মিলিং | 3, 4, এবং 5-অক্ষ মেশিনিং কেন্দ্র | ±0.005 মিমি | Ra 0.4 μm |
| যথার্থ নাকাল | নলাকার, পৃষ্ঠ এবং অভ্যন্তরীণ | ±0.001 মিমি | Ra 0.1 μm |
| তাপ চিকিত্সা | ইন-হাউস quench, মেজাজ, নাইট্রাইড | কঠোরতা ±1 HRC | – |
| মাল্টি-অ্যাক্সিস মিল-টার্ন | 5-অক্ষ মিল-টার্ন সেন্টার | ±0.003 মিমি | Ra 0.2 μm |
নির্ভুল কোষে মেশিন করা উপাদান:
- স্টেইনলেস স্টীল (303, 304, 316, 17-4 PH, 440C)
- খাদ ইস্পাত (4140, 4340, 8620)
- অ্যালুমিনিয়াম (6061, 7075, 2024)
- টাইটানিয়াম (গ্রেড 5, গ্রেড 2)
- পিতল এবং তামা (C36000, C11000, C10200)
- প্লাস্টিক (পিক, পিওএম, পিটিএফই)
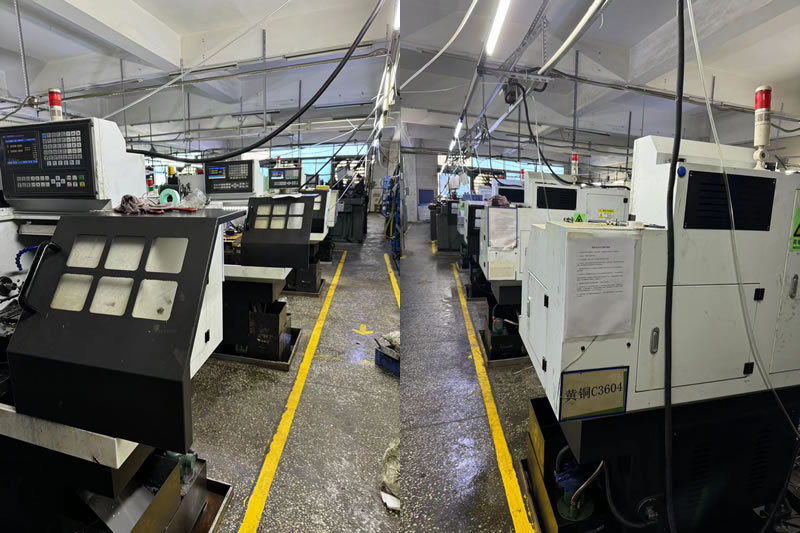
মাল্টি-প্রসেস নির্ভুলতার জন্য উপাদান-নির্দিষ্ট কৌশল
বিভিন্ন উপকরণ অপারেশন জুড়ে ভিন্নভাবে আচরণ করে। আমরা প্রত্যেকের জন্য আমাদের প্রক্রিয়া পরিকল্পনা সামঞ্জস্য করিCNC নির্ভুলতা যন্ত্র:
- বাঁক এবং মিলিং এর সময় স্টেইনলেস স্টীল কাজ-কঠিন হয়। আমরা উচ্চ-পজিটিভ রেক টুলিং ব্যবহার করি এবং কাজের-হার্ডেনিং থ্রেশহোল্ডের উপরে কাটার গতি ব্যবহার করি। তাপ চিকিত্সার পরে, ফিনিস পাসের জন্য CBN টুলিং ব্যবহার করা হয়।
- অ্যালুমিনিয়াম 23 μm/m·°C প্রসারিত হয়—স্টিলের তুলনায় দ্বিগুণ। একটি 100 মিমি অংশ 20 ডিগ্রি সেলসিয়াস তাপমাত্রা পরিবর্তনের সাথে 0.05 মিমি বৃদ্ধি পায়। আমরা পরিদর্শনের আগে অংশগুলি ঘরের তাপমাত্রায় ভিজিয়ে রাখি এবং তাপমাত্রা-ক্ষতিপূরণ পরিমাপ ব্যবহার করি।
- টাইটানিয়াম খারাপভাবে তাপ সঞ্চালন করে, কাটিয়া প্রান্তে তাপকে কেন্দ্রীভূত করে। আমরা পৃষ্ঠের গতি হ্রাস করি এবং উচ্চ-চাপের কুল্যান্ট ব্যবহার করি। টাইটানিয়াম গ্রাইন্ড করার জন্য নরম চাকার এবং কম ফিড রেট প্রয়োজন যাতে পোড়া প্রতিরোধ করা যায়।
- হিট-ট্রিটেড স্টিলের (40+ HRC) বাঁক নেওয়ার জন্য CBN বা সিরামিক টুলিং এবং গ্রাইন্ডিংয়ের জন্য অ্যালুমিনিয়াম অক্সাইড বা CBN চাকার প্রয়োজন। কার্বাইড সহনশীলতা ধরে রাখতে খুব দ্রুত পরিধান করে।
- বাঁক সময় তামা smears এবং ফর্ম বিল্ট আপ প্রান্ত. আমরা আনকোটেড পলিশড কার্বাইড ইনসার্ট ব্যবহার করি—কোটেড টুলস সমস্যাকে আরও খারাপ করে। তামা গ্রাইন্ডিং লোডিং প্রতিরোধ করার জন্য খোলা চাকা কাঠামো প্রয়োজন.
একটি বাস্তব উদাহরণ – 17-4 PH ফুয়েল ইনজেক্টর কম্পোনেন্ট
একটি জার্মান ফুয়েল ইনজেকশন সিস্টেম প্রস্তুতকারকের 0.002 মিমি ব্যাস সহনশীলতা, 0.003 মিমি ঘনত্ব এবং Ra 0.1μm পৃষ্ঠ ফিনিস সহ একটি 17-4 PH স্টেইনলেস উপাদান প্রয়োজন। অংশের জন্য বাঁক, মিলিং, 42 HRC-তে তাপ চিকিত্সা এবং অভ্যন্তরীণ গ্রাইন্ডিং প্রয়োজন।
সহনশীলতা স্ট্যাক চ্যালেঞ্জ:
তাদের পূর্ববর্তী সাপ্লাই চেইন চারটি বিক্রেতা ব্যবহার করত- টার্নিং, মিলিং, হিট ট্রিটমেন্ট, গ্রাইন্ডিং। তাপ চিকিত্সার পরে, ঘনত্ব 0.015 মিমিতে চলে যায়। গ্রাইন্ডিং এটিকে সংশোধন করতে পারেনি কারণ মিলিং ফিক্সচারটি টার্নিং ফিক্সচারের চেয়ে আলাদা ডেটাম উল্লেখ করে।
আমরা ভিন্নভাবে কি করেছি:
- একটি 5-অক্ষের মিল-টার্ন সেন্টারে একটি সেটআপে মেশিনযুক্ত বাঁক এবং মিলিং - অপারেশনগুলির মধ্যে ডেটাম স্থানান্তর দূর করে৷
- বিকৃতি কমাতে একটি নিয়ন্ত্রিত চক্রের সাথে ইন-হাউস তাপ চিকিত্সা করা হয়েছে।
- টার্নিং এবং মিলিং অপারেশনের মতো একই ডেটাম ব্যবহার করে অভ্যন্তরীণ বোরটি গ্রাউন্ড করুন।
- শূন্য প্রত্যাখ্যান সহ 2,800 টুকরা পাঠানো হয়েছে। গ্রাহক চারটি বিক্রেতা থেকে তাদের সাপ্লাই চেইন কমিয়ে এক করে এবং ইনকামিং পরিদর্শন বাদ দিয়েছে।
মাল্টি-প্রসেস প্রিসিশন মেশিনিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্রশ্ন 1: যখন একটি অংশ বাঁক, মিলিং এবং নাকাল প্রয়োজন তখন আপনি কীভাবে সহনশীলতা স্ট্যাক-আপ প্রতিরোধ করবেন?
উত্তর: সমস্ত ক্রিয়াকলাপ জুড়ে একটি ডেটাম ব্যবহার করা মূল বিষয়। আমরা বাঁক নেওয়ার সময় ডেটাম স্থাপন করি - সাধারণত প্রাথমিক মুখ এবং বোর - এবং মিলিং ফিক্সচার, ফিক্সচার নাকাল এবং চূড়ান্ত পরিদর্শনের জন্য একই ডেটাম উল্লেখ করি। কোন রি-ডেটিউমিং মানে কোন উত্তরাধিকারসূত্রে পাওয়া ত্রুটি নয়। তাত্ত্বিক সারণী নয়, পরিমাপ করা ডেটার উপর ভিত্তি করে তাপ চিকিত্সার বিকৃতির জন্য আমরা গণনা করা স্টকও রেখে দিই। প্রতিটি অপারেশন একই পরিদর্শন ফাইলে রিপোর্ট করে, তাই আমরা জানি ঠিক কোথায় কোন বিচ্যুতি ঘটেছে।
প্রশ্ন 2: আপনি কি এমন একটি অংশে ± 0.002 মিমি ধরে রাখতে পারেন যার জন্য তাপ চিকিত্সা প্রয়োজন?
উত্তর: হ্যাঁ, কিন্তু শুধুমাত্র যদি প্রক্রিয়া পরিকল্পনা বিকৃতির জন্য দায়ী। আমরা মেশিনের ওভারসাইজ করি, হিট ট্রিট করি, তারপর ফিনিশ-মেশিন করি বা চূড়ান্ত সহনশীলতায় পিষি। শক্ত ইস্পাত (40+ HRC) এর জন্য, আমরা শক্ত বাঁক নেওয়ার জন্য CBN টুলিং বা গ্রাইন্ডিংয়ের জন্য অ্যালুমিনিয়াম অক্সাইড চাকা ব্যবহার করি। চূড়ান্ত অপারেশন সহনশীলতা অর্জনের জন্য 0.05-0.1 মিমি উপাদান সরিয়ে দেয়। Nuote Metals প্রতিটি অঙ্কন পর্যালোচনা করে এবং উদ্ধৃত করার আগে অর্জনযোগ্য সহনশীলতা নিশ্চিত করে - আপনার নির্দিষ্ট জ্যামিতিতে তাপ চিকিত্সার প্রভাব সহ।
প্রশ্ন 3: আপনি কিভাবে একাধিক অপারেশন জুড়ে নির্ভুলতা যাচাই করবেন?
উত্তর: আমরা জটিল জ্যামিতি এবং অবস্থানের জন্য স্ক্যানিং প্রোবের সাথে একটি Zeiss Contura CMM ব্যবহার করি। বৃত্তাকারতা এবং নলাকারতার জন্য, আমরা একটি Talyrond 131 ব্যবহার করি। সমস্ত পরিমাপ একটি 20°C ± 1°C তাপমাত্রা-নিয়ন্ত্রিত ঘরে নেওয়া হয়, উপাদান তাপীয় প্রসারণের জন্য সংশোধনের কারণগুলি প্রয়োগ করা হয়৷ প্রতিটিCNC নির্ভুলতা যন্ত্রএকটি মাত্রিক রিপোর্ট সহ অংশ জাহাজ প্রতিটি অপারেশনের পর প্রকৃত পরিমাপ করা মান দেখায়—শুধু পাস/ফেল নয়। এটি আপনাকে তাপ চিকিত্সার সময় অংশটি ঠিক কতটা সরানো হয়েছে এবং গ্রাইন্ডিং অপারেশনের কতটা উপাদান সরানো হয়েছে তা দেখতে দেয়।
হট ট্যাগ: CNC যথার্থ যন্ত্র
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
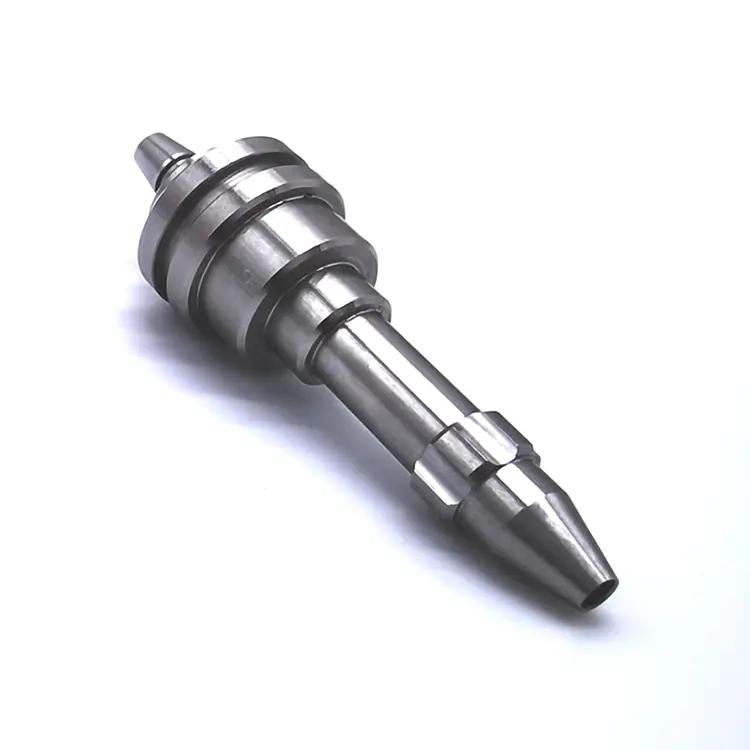
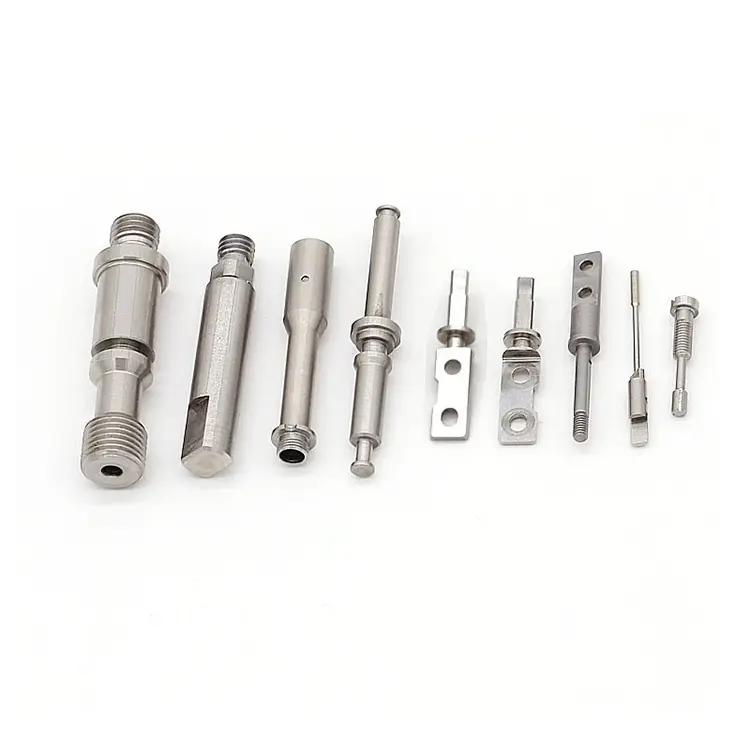
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি