পণ্য

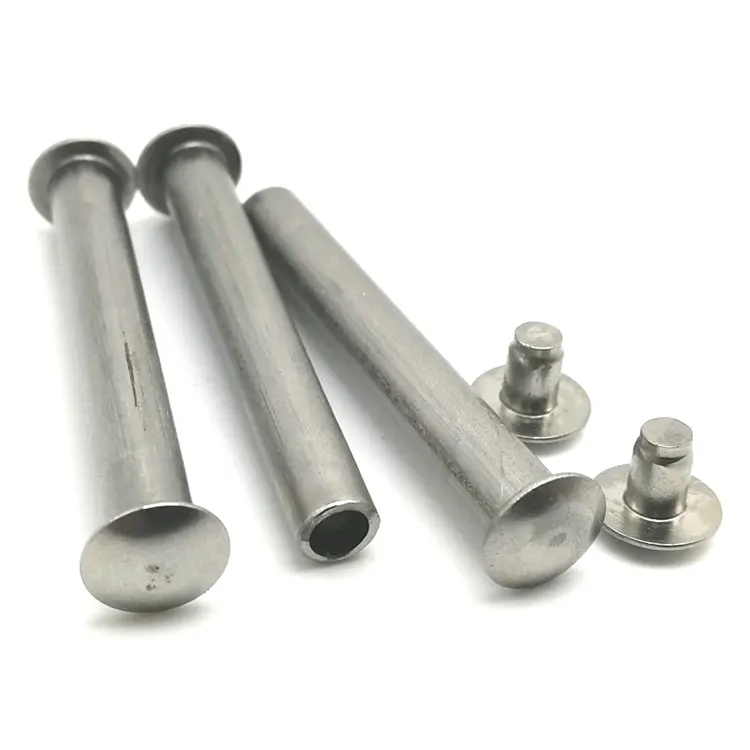
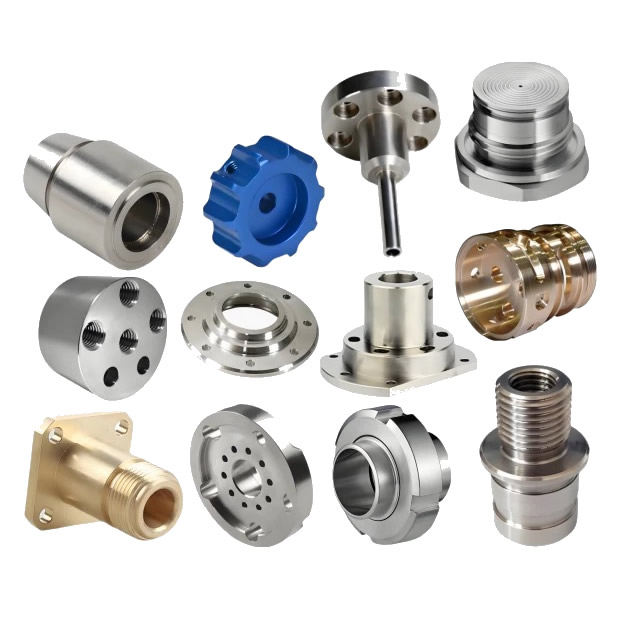
CNC যথার্থ অংশ পরিণত
একটি নির্ভুল পরিণত অংশটি আরও সাবধানে পরিদর্শন করে তৈরি করা হয় না - এটি মেশিনে থাকাকালীন প্রক্রিয়াটি সংশোধন করে তৈরি করা হয়। থার্মাল ড্রিফট এবং টুল পরিধান ব্যাচ চলাকালীন মাত্রা সরানো; অফলাইন পরিদর্শন অংশগুলি তৈরি করার পরে প্রবাহ খুঁজে পায়। নুওট মেটাল চীনে সিএনসি নির্ভুলভাবে পরিণত অংশ তৈরি করে যা ইন-প্রসেস গেজিং এবং ক্লোজড-লুপ ক্ষতিপূরণ সহ-লেথের উপর পরিমাপ করে এবং পরবর্তী অংশের আগে অফসেট সামঞ্জস্য করে। সমালোচনামূলক ব্যাসের উপর ±0.002 মিমি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
সিএনসি যথার্থ পরিণত অংশ - সংশোধন মেশিনে ঘটে, পরিদর্শন কক্ষে নয়
একটি নির্ভুল পরিণত অংশ প্রায়ই পরিদর্শন রিপোর্ট দ্বারা বিচার করা হয় - CMM ফলাফল, গোলাকার প্লট, পৃষ্ঠের সমাপ্তি। কিন্তু পরিদর্শন রিপোর্ট একটি পোস্টমর্টেম। এটি আপনাকে বলে যে অংশটি তৈরি করার পরে পরিমাপ করা হয়েছিল। এটি আপনাকে বলে না যে অংশটি মেশিনে থাকাকালীন প্রক্রিয়াটি সংশোধন করা হয়েছিল কিনা।
CNC নির্ভুলভাবে পরিণত অংশগুলি অঙ্কনের উপর কঠোর সহনশীলতা দ্বারা সংজ্ঞায়িত করা হয় না-এগুলি প্রক্রিয়া নিয়ন্ত্রণ দ্বারা সংজ্ঞায়িত করা হয় যা ব্যাচ জুড়ে সেই সহনশীলতাগুলিকে ধরে রাখে। থার্মাল ড্রিফট উৎপাদনের প্রথম ঘণ্টায় ব্যাসকে 0.005 মিমি করে নিয়ে যায়। টুল পরিধান পরবর্তী হাজার অংশে এটিকে আরও 0.005 মিমি করে নিয়ে যায়। যদি প্রক্রিয়াটি সংশোধন করা না হয়, অংশটি সহনশীলতার বাইরে চলে যায় - এবং ব্যাচটি স্ক্র্যাপ করার পরে পরিদর্শন প্রতিবেদনে এটি ধরা পড়ে।
Nuote মেটালে, আমরা ইন-প্রসেস গেজিং এবং ক্লোজড-লুপ ক্ষতিপূরণ সহ CNC নির্ভুল টার্নিং পার্টস তৈরি করি। এই নিবন্ধটি দুটি ড্রিফ্ট উত্স, ক্ষতিপূরণ পদ্ধতি এবং একটি নির্ভুল পরিণত অংশ গ্রহণ করার আগে কী যাচাই করতে হবে তা কভার করে।
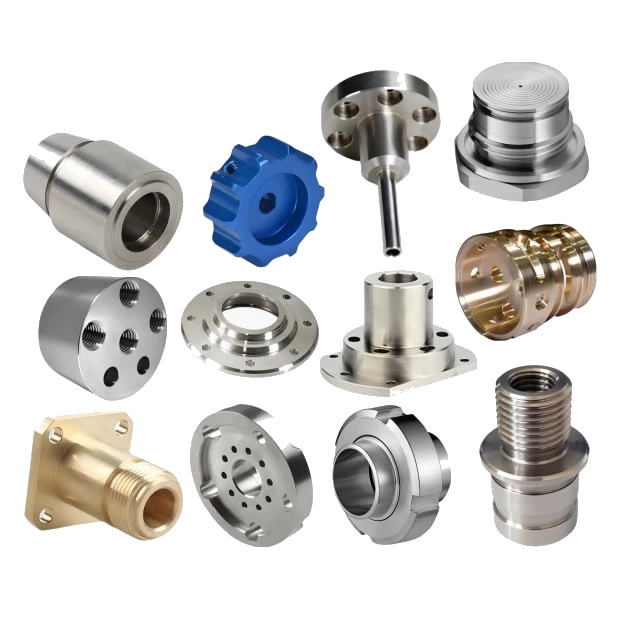
দুটি প্রবাহ উত্স - তাপ বৃদ্ধি এবং টুল পরিধান
স্পষ্টতা বাঁক দুটি কারণে প্রবাহিত হয়—এবং উভয়ই অনুমানযোগ্য, পরিমাপযোগ্য এবং সংশোধনযোগ্য।
| ড্রিফ্ট সোর্স | কি হয় | সাধারণ মাত্রা | সংশোধন পদ্ধতি |
|---|---|---|---|
| তাপ বৃদ্ধি | স্পিন্ডল এবং ওয়ার্কপিস মেশিনের গরম হওয়ার সাথে সাথে প্রসারিত হয় | প্রথম ঘন্টায় 0.005–0.015 মিমি | তাপমাত্রা সেন্সর + অফসেট ক্ষতিপূরণ |
| টুল পরিধান | প্রান্ত বৃত্তাকার সন্নিবেশ, কাটিয়া বল বৃদ্ধি | 0.003–0.010 মিমি 1,000 অংশের বেশি | ইন-প্রসেস গেজিং + অফসেট আপডেট |
তাপ বৃদ্ধিপ্রথম ঘন্টার সমস্যা। স্পিন্ডল বিয়ারিংগুলি গরম হয়, বলস্ক্রু প্রসারিত হয় এবং ওয়ার্কপিস বৃদ্ধি পায় কারণ এটি কাটার তাপ শোষণ করে। একটি 50 মিমি ব্যাস প্রথম ঘন্টায় 0.01 মিমি বাড়তে পারে - এটি একটি ±0.005 মিমি সহনশীলতা অতিক্রম করার জন্য যথেষ্ট। বৃদ্ধি এলোমেলো নয় - এটি তাপমাত্রা বক্ররেখা অনুসরণ করে। আমরা তাপমাত্রা সেন্সর দিয়ে স্পিন্ডেল এবং ওয়ার্কপিস পরিমাপ করি এবং CNC-তে একটি ক্ষতিপূরণ অফসেট প্রয়োগ করি - মেশিনের গরম হওয়ার সাথে সাথে টুলের পথ পরিবর্তন হয়।
টুল পরিধানদীর্ঘমেয়াদী সমস্যা। সন্নিবেশের প্রান্তটি ধীরে ধীরে গোলাকার হয়—কাটিং শক্তি বৃদ্ধি পায়, ওয়ার্কপিসটি আরও বিচ্যুত হয় এবং ব্যাসটি সরে যায়। একটি জীর্ণ সন্নিবেশ 1,000 অংশের উপর 0.01 মিমি ব্যাস সরাতে পারে। পরিধান অপারেটরের কাছে দৃশ্যমান নয়-এটি পরিমাপে দেখা যায়। আমরা প্রক্রিয়ার মধ্যে অংশটি পরিমাপ করি এবং যখন ব্যাস নিয়ন্ত্রণ সীমার কাছে পৌঁছায় - এটি সহনশীলতার বাইরে যাওয়ার আগে টুল অফসেট আপডেট করি৷
জন্যCNC নির্ভুলতা পরিণত অংশ, ড্রিফ্ট কোনো ত্রুটি নয়—এটি একটি পরিবর্তনশীল যা ক্ষতিপূরণ দিতে হবে। সরবরাহকারী যে ব্যাচের পরে পরিদর্শন করে ড্রিফট সনাক্ত করছে; সরবরাহকারী যে প্রক্রিয়ায় পরিমাপ করে তা সংশোধন করছে।
ইন-প্রসেস গেজিং - লেথে পরিমাপ করা, পরিদর্শন কক্ষে নয়
ইন-প্রসেস গেজিং হল সংশোধন এবং সনাক্তকরণের মধ্যে পার্থক্য। গেজটি লেদ-এ মাউন্ট করা হয়-অথবা অংশটি স্পর্শ প্রোব দ্বারা পরিমাপ করা হয়-এবং পরবর্তী অংশটি কাটার আগে ফলাফলটি CNC-তে ফেরত দেওয়া হয়।
এটি কিভাবে কাজ করে:
- টাচ প্রোব (রেনিশাও OMP40) - অংশটি কেটে ফেলার আগে ফিনিশিং পাসের পরে ব্যাস পরিমাপ করে।
- ইন-প্রসেস গেজ (Marposs M110) – একটি ক্যালিপার-স্টাইল গেজ যা মেশিন করার সময় অংশের সাথে যোগাযোগ করে এবং ব্যাসটি CNC-তে পাঠায়।
- ক্লোজড-লুপ ক্ষতিপূরণ - CNC পরিমাপ করা ব্যাসকে লক্ষ্যের সাথে তুলনা করে এবং পরবর্তী অংশের জন্য টুল অফসেট আপডেট করে।
এটি কি সংশোধন করে:
- থার্মাল ড্রিফট - মেশিন উষ্ণ হওয়ার সাথে সাথে অফসেট আপডেট করা হয়।
- টুল পরিধান - সন্নিবেশ পরেন হিসাবে অফসেট আপডেট করা হয়.
- উপাদানের বৈচিত্র্য - একটি কঠিন বার আরও বিচ্যুত করে; অফসেট ক্ষতিপূরণ দেয়।
এটি যা ঠিক করে না:
- একটি জীর্ণ স্পিন্ডেল বিয়ারিং - গেজ ফলাফল পরিমাপ করে, কারণ নয়।
- একটি বাঁকানো বার - গেজ ব্যাস পরিমাপ করে, সোজাতা নয়।
CNC নির্ভুলতা পরিবর্তিত অংশগুলির জন্য, ইন-প্রসেস গেজ CMM-এর প্রতিস্থাপন নয়-এটি একটি পরিপূরক। গেজ প্রক্রিয়া সংশোধন করে; CMM অংশটি যাচাই করে।
স্ট্যান্ডার্ড রেফারেন্স: ডাইমেনশনাল সহনশীলতা ISO 2768-mK এবং ISO 1101 অনুসরণ করে যদি না একটি কঠোর কলআউট নির্দিষ্ট করা হয়। ISO 22514 অনুযায়ী Cpk গণনা করা হয়।
সরঞ্জাম এবং ক্ষমতা
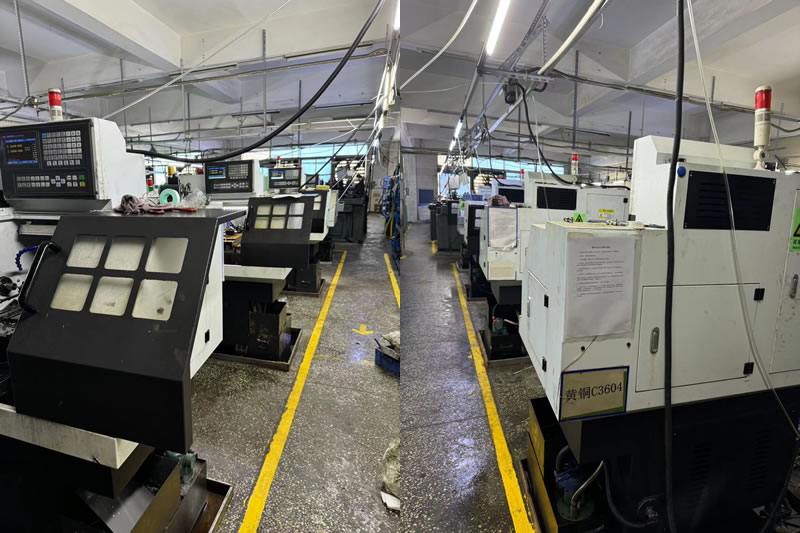
Nuote Metals প্রতিটি লেদ-এ ইন-প্রসেস গেজিং সহ একটি নির্ভুল টার্নিং সেল পরিচালনা করে।
- CNC লেদস (Haas ST-20Y, Okuma Genos L)- 80mm পর্যন্ত বার ফিড, 300mm পর্যন্ত চক।
- টাচ প্রোব (Renishaw OMP40) – ফিনিশিং পাসের পর ব্যাস এবং দৈর্ঘ্য পরিমাপ।
- ইন-প্রসেস গেজ (Marposs M110) - উচ্চ-ভলিউম অংশে ক্রমাগত ব্যাস পরিমাপ।
- CMM (Zeiss Contura 7/10/6) - চূড়ান্ত যাচাইকরণ, মেশিনিং ডেটামে স্থির।
- তাপমাত্রা সেন্সর - টাকু এবং ওয়ার্কপিস, ক্ষতিপূরণ মডেল খাওয়ানো।
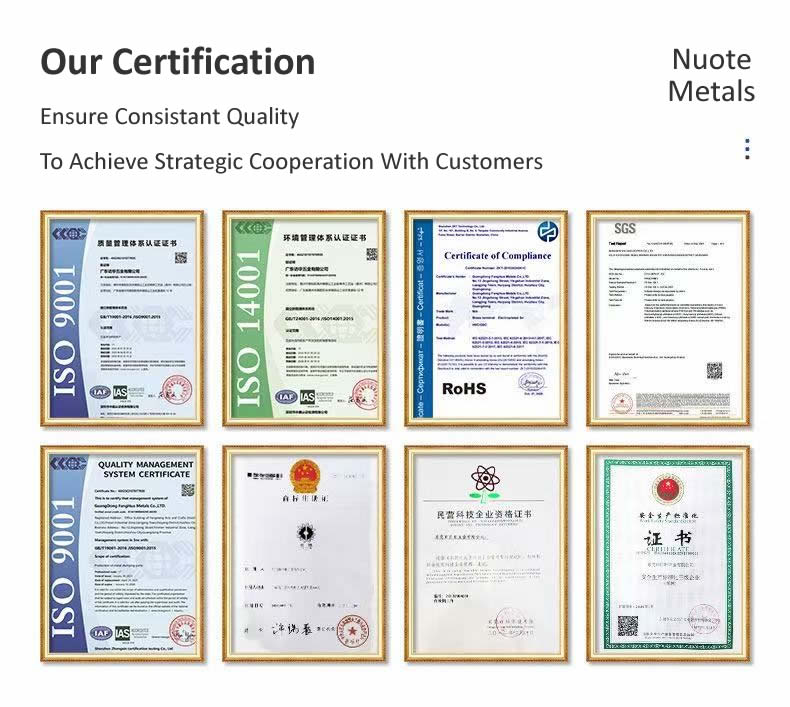
সার্টিফিকেশন:ISO 9001:2015 (অনুরোধে শংসাপত্র উপলব্ধ)। বার্ষিক ক্ষমতা: জলবাহী, চিকিৎসা এবং স্বয়ংচালিত নিরাপত্তা প্রোগ্রামের জন্য 3 মিলিয়ন নির্ভুল অংশ পরিণত হয়েছে। Cpk ≥1.33 ইন-প্রসেস গেজিং সহ জটিল ব্যাসের উপর; 100% গেজিং এবং স্লোয়ার সাইকেল সহ Cpk ≥1.67।
সীমাবদ্ধতা:ইন-প্রসেস গেজিং ব্যাস ≥3মিমি এবং দৈর্ঘ্য ≤150মিমি জন্য বৈধ করা হয়। 3 মিমি এর নীচে, প্রোবের পরিচিতি অংশটিকে বিচ্যুত করে - পরিবর্তে অপটিক্যাল পরিমাপ ব্যবহার করা হয়। 150 মিমি এর উপরে, অংশটি কেন্দ্রগুলির মধ্যে বিচ্যুত হয় - গেজটি বিচ্যুতি পরিমাপ করে, ব্যাস নয়।
একটি বাস্তব উদাহরণ - প্রক্রিয়াধীন ক্ষতিপূরণ সহ Cpk 1.0 থেকে 1.5 পর্যন্ত উন্নীত হয়েছে
একটি জার্মান হাইড্রোলিক সরঞ্জাম প্রস্তুতকারকের একটি নির্ভুলভাবে পরিণত ভালভ স্পুল প্রয়োজন—20 মিমি ব্যাস, ±0.003 মিমি সহনশীলতা, Cpk ≥1.33। তাদের পূর্ববর্তী সরবরাহকারী ব্যাচের পরে পরিদর্শন করেছেন—Cpk ছিল 1.0, এবং 2% অংশ সহনশীলতার বাইরে ছিল।
আমরা ভিন্নভাবে কি করেছি:
- লেদটিতে একটি রেনিশও টাচ প্রোব ইনস্টল করা হয়েছে—ফিনিশিং পাসের পর ব্যাস পরিমাপ করা হয়েছে, প্রতি 10 তম অংশে।
- প্রয়োগকৃত তাপীয় ক্ষতিপূরণ—তাপমাত্রা সেন্সরের উপর ভিত্তি করে স্পিন্ডেল উষ্ণ হওয়ার সাথে সাথে অফসেট আপডেট করা হয়েছিল।
- যখন ব্যাস নিয়ন্ত্রণ সীমার কাছে পৌঁছে তখন টুলটি অফসেট আপডেট করা হয়েছে—অংশটি সহনশীলতার বাইরে চলে যাওয়ার আগে।
- একটি Zeiss Contura CMM-Cpk 1.52-এ চূড়ান্ত ব্যাচ যাচাই করা হয়েছে।
একটি পাঠ আমরা শিখেছি:আমাদের নির্ভুল টার্নিং প্রোগ্রামের শুরুতে, আমরা 50,000-পিস ব্যাচের জন্য অফলাইন CMM স্যাম্পলিং-এর উপর নির্ভর করেছিলাম। প্রথম-ঘণ্টার থার্মাল ড্রিফট ব্যাসকে 0.008 মিমি দ্বারা সরিয়ে নিয়েছিল—ব্যাচের 2% সহনশীলতার বাইরে ছিল এবং আমাদের খরচে পুনরায় কাজ করতে হয়েছিল। তারপর থেকে, ±0.005 মিমি-এর চেয়ে শক্ত সহনশীলতা সহ প্রতিটি অংশ ইন-প্রসেস গেজিং-এর মাধ্যমে চলে — অফলাইন নমুনা নয়।
সীমাবদ্ধতা:ইন-প্রসেস প্রোব প্রতি পরিমাপ 4 সেকেন্ড যোগ করে - একটি 30-সেকেন্ডের চক্রের জন্য, এটি একটি 13% চক্র সময় বৃদ্ধি। উচ্চ-ভলিউম অংশগুলির জন্য, ইন-প্রসেস গেজ (মারপোস) দ্রুততর—কিন্তু প্রতিটি ব্যাসের জন্য একটি ডেডিকেটেড গেজ হেড প্রয়োজন।
50,000 স্পুল শূন্য সহনশীল অংশ সহ পাঠানো হয়েছে। CNC নির্ভুলতা পরিবর্তিত অংশগুলিকে এটি প্রদান করা উচিত: কেবলমাত্র একটি অংশ নয় যা CMM এ সঠিকভাবে পরিমাপ করে, তবে একটি প্রক্রিয়া যা অংশটি সরে যাওয়ার আগে নিজেকে সংশোধন করে — কারণ গেজটি লেথে রয়েছে, পরিদর্শন কক্ষে নয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: ইন-প্রসেস গেজিং কি চক্রের সময় বাড়ায়?
উত্তর: হ্যাঁ—একটি টাচ প্রোব প্রতি পরিমাপে 3-5 সেকেন্ড যোগ করে; একটি ইন-প্রসেস গেজ 1-2 সেকেন্ড যোগ করে। একটি 30-সেকেন্ডের চক্রের জন্য, এটি 3-13% বৃদ্ধি। কিন্তু বৃদ্ধি স্ক্র্যাপ হ্রাস দ্বারা অফসেট হয় - একটি ব্যাচ যা 2% সহনশীলতার বাইরে 0% হয়ে যায়। শক্ত সহনশীলতা সহ CNC নির্ভুলতা পরিণত অংশগুলির জন্য, প্রক্রিয়াগত পরিমাপক সহ মোট খরচ কম - বেশি নয়।
প্রশ্ন 2: সঠিকভাবে পরিণত অংশগুলির জন্য কখন ইন-প্রসেস গেজিং প্রয়োজনীয়?
উত্তর: যখন সহনশীলতা ±0.005 মিমি বা শক্ত হয়, যখন ব্যাচটি টুল পরিধানের জন্য যথেষ্ট দীর্ঘ হয় (500 টিরও বেশি অংশ), বা যখন উপাদানটি বার থেকে বারে পরিবর্তিত হয়। শিথিল সহনশীলতা সহ ছোট ব্যাচের জন্য, অফলাইন সিএমএম নমুনা যথেষ্ট। হাইড্রোলিক, মেডিকেল, বা স্বয়ংচালিত সুরক্ষা অ্যাপ্লিকেশনগুলিতে CNC নির্ভুলতা বাঁকানো অংশগুলির জন্য, ইন-প্রসেস গেজিং হল মানক - একটি বিকল্প নয়।
প্রশ্ন 3: আপনি কি চালানের সাথে Cpk ডেটা সরবরাহ করতে পারেন?
উঃ হ্যাঁ। প্রতিটি সূক্ষ্ম টার্নিং ব্যাচ ক্রিটিক্যাল ব্যাসের উপর একটি Cpk রিপোর্ট সহ শিপ-প্রসেস গেজ ডেটা থেকে গণনা করা হয় এবং CMM এ যাচাই করা হয়। রিপোর্টে কন্ট্রোল চার্ট, টুল পরিধানের রেকর্ড এবং তাপীয় ক্ষতিপূরণ লগ অন্তর্ভুক্ত রয়েছে। নিয়ন্ত্রিত শিল্পগুলিতে CNC নির্ভুলতার অংশগুলির জন্য, Cpk রিপোর্টটি PPAP প্যাকেজের অংশ।
প্রশ্ন 4: আমার অংশের ইন-প্রসেস গেজিং প্রয়োজন কিনা সে সম্পর্কে আপনি কি ডিএফএম প্রতিক্রিয়া দিতে পারেন?
উঃ হ্যাঁ। সহনশীলতা, ব্যাচের আকার এবং উপাদান সহ অঙ্কনটি পাঠান। আমাদের ইঞ্জিনিয়ারিং টিম ড্রিফ্ট রিস্ক পর্যালোচনা করে — সহনশীলতা এবং ব্যাচের দৈর্ঘ্য ইন-প্রসেস গেজিংকে সমর্থন করে কিনা বা অফলাইন CMM স্যাম্পলিং যথেষ্ট কিনা তা নিশ্চিত করে। যেখানে সহনশীলতা ড্রিফ্টের চেয়ে শক্ত, আমরা উদ্ধৃত করার আগে পরিমাপক পদ্ধতির পরামর্শ দিই-প্রথম ব্যাচ ব্যর্থ হওয়ার পরে নয়।
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি