পণ্য
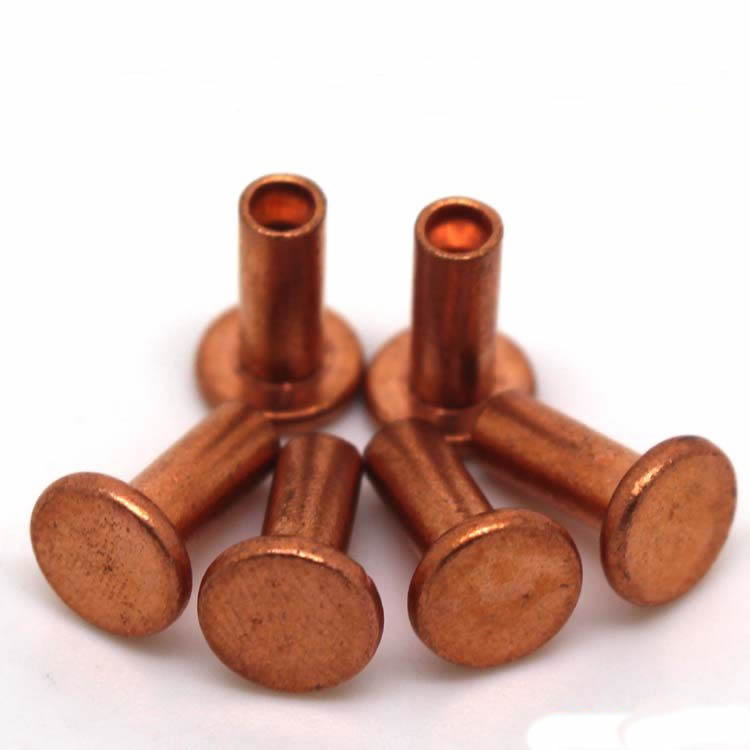
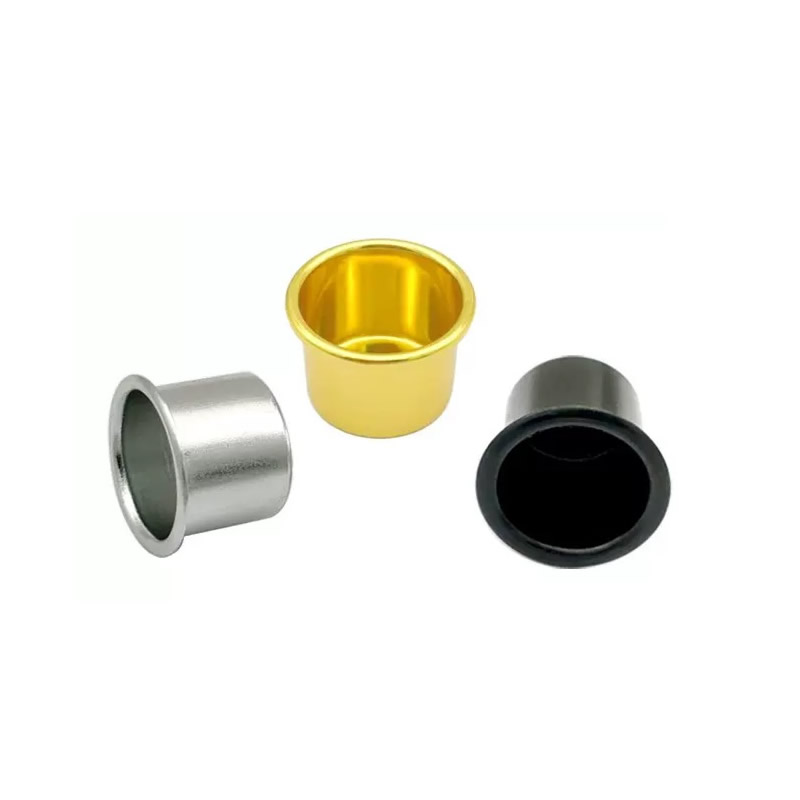
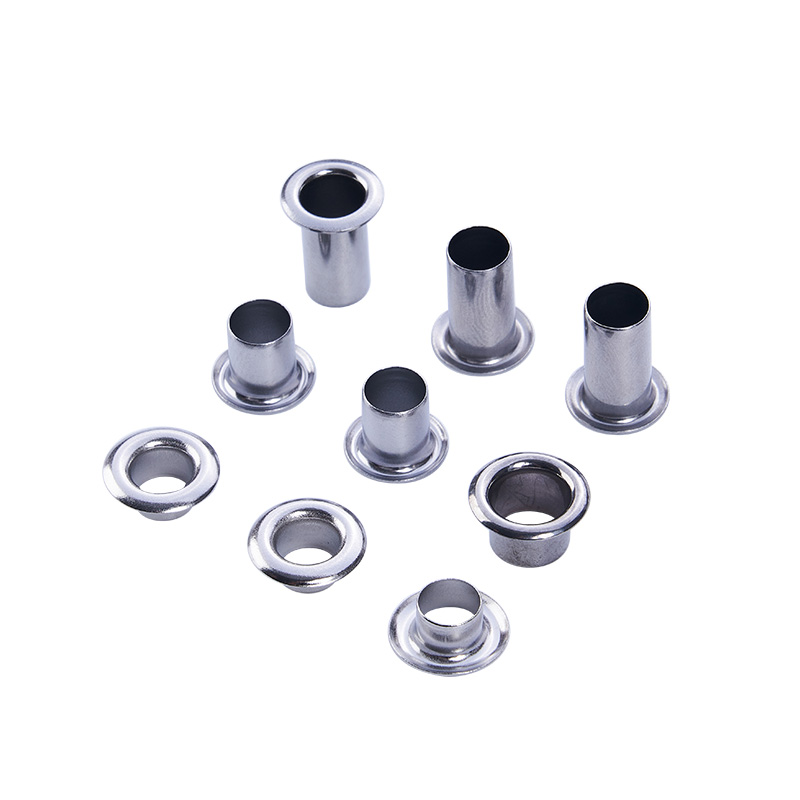
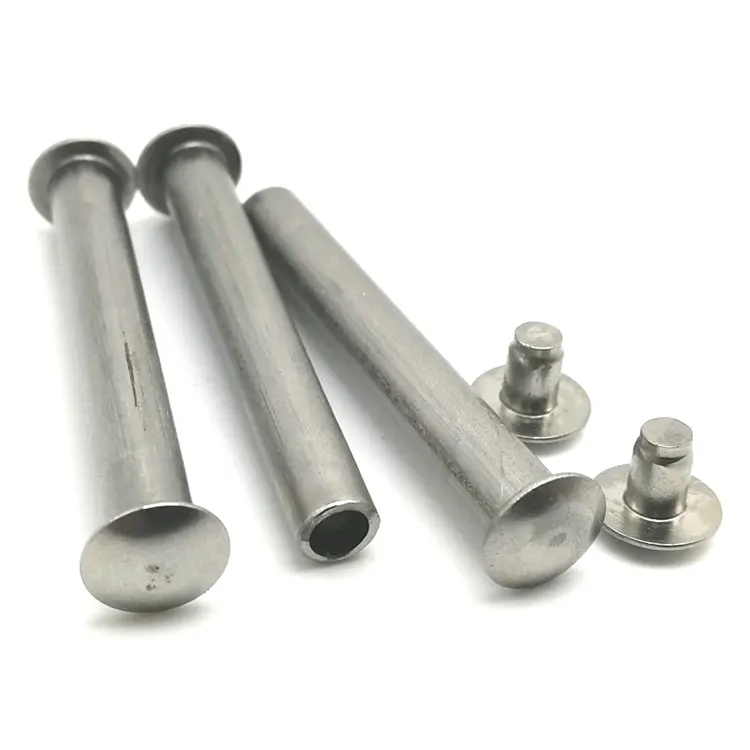
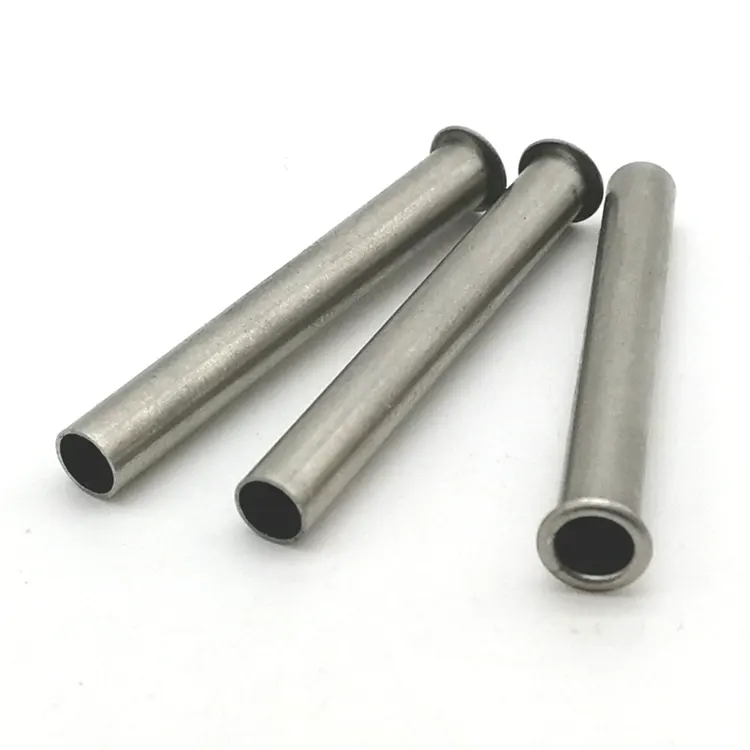
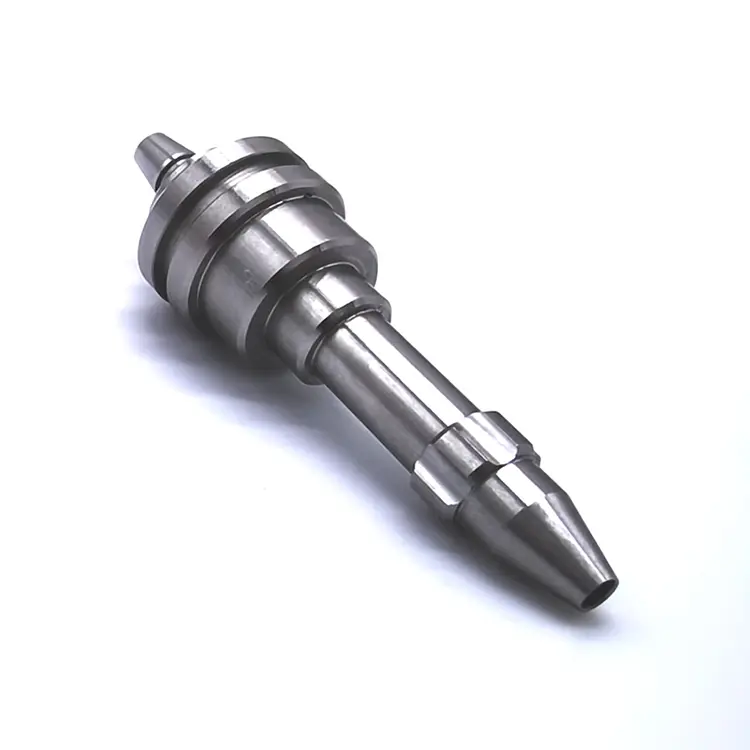
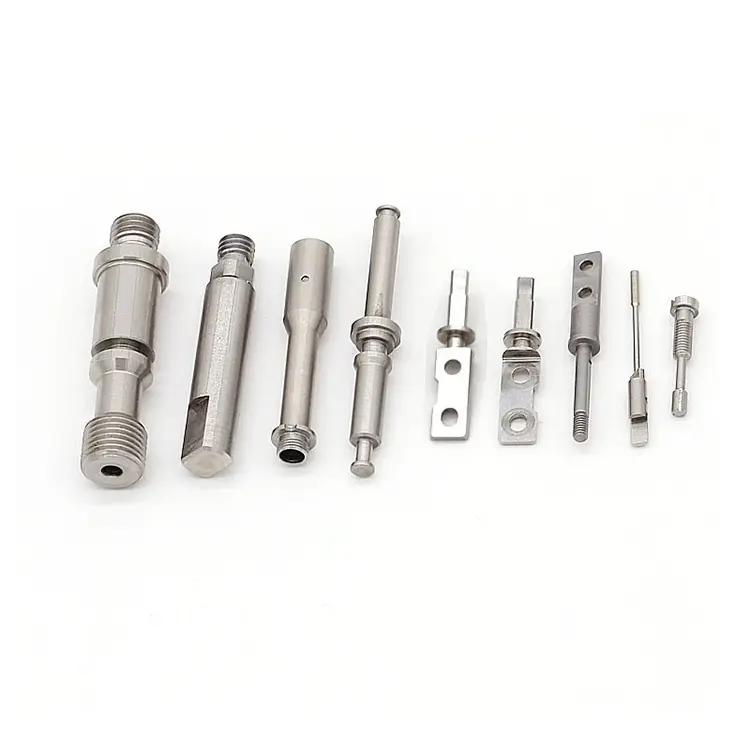
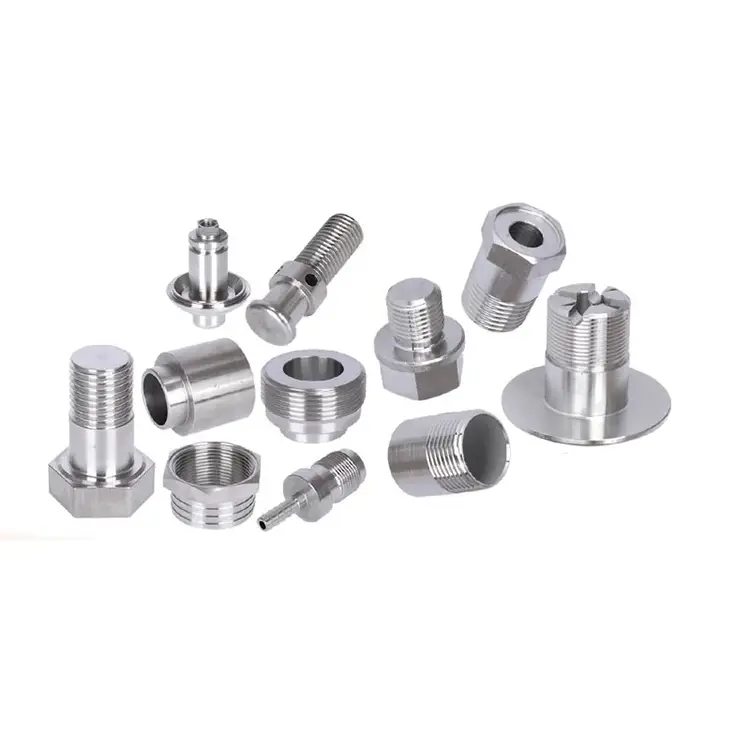
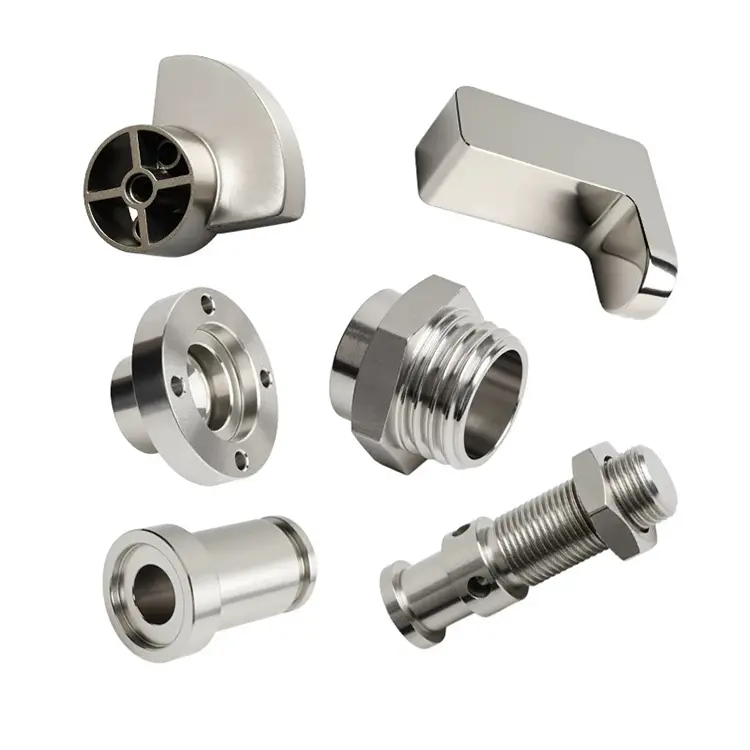
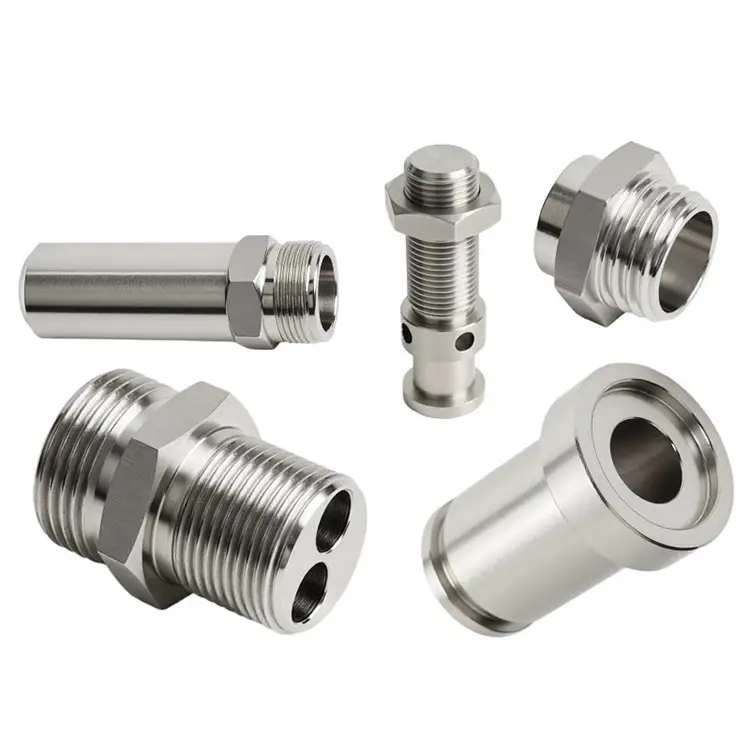
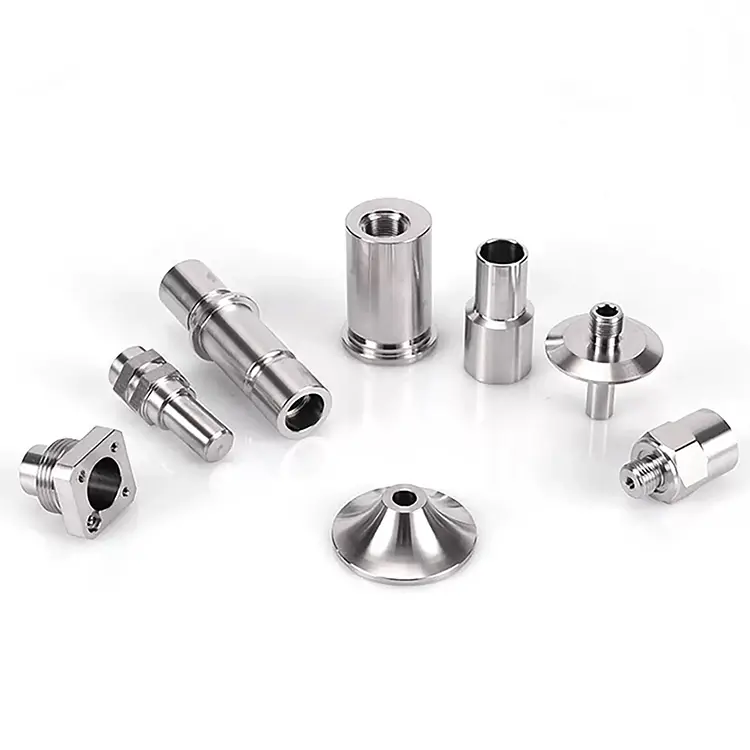
CNC যথার্থ বাঁক অংশ
Nuote ধাতু আপনার নির্দিষ্ট প্রয়োজনীয়তা অনুযায়ী কাস্টমাইজড CNC নির্ভুল বাঁক অংশ অফার. প্রোটোটাইপ থেকে উত্পাদন পর্যন্ত, আপনার উপাদানগুলি সঠিক বৈশিষ্ট্যগুলি পূরণ করে তা নিশ্চিত করতে আমরা আপনার সাথে ঘনিষ্ঠভাবে কাজ করি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
CNC যথার্থ টার্নিং পার্টস - যখন মাইক্রোমিটারে সহনশীলতা পরিমাপ করা হয়
স্ট্যান্ডার্ড বাঁক ±0.005 মিমি ধরে। এটি বেশিরভাগ জলবাহী জিনিসপত্র, শ্যাফ্ট এবং সংযোগকারীগুলির জন্য যথেষ্ট। কিন্তু কিছু অ্যাপ্লিকেশন আরো চাহিদা. একটি জ্বালানী ইনজেক্টর উপাদান যা মিটার 2,000 বারে প্রবাহিত হয়। একটি অস্ত্রোপচারের যন্ত্র যা খেলা ছাড়াই একত্রিত হতে হবে। একটি অপটিক্যাল মাউন্ট যা 40 ডিগ্রি সেলসিয়াস তাপমাত্রার সুইং জুড়ে প্রান্তিককরণ ধরে রাখে।
এই অংশগুলি যা স্ট্যান্ডার্ড বাঁক থেকে নির্ভুলতা বাঁককে আলাদা করে। Nuote Metals-এ, আমরা একটি ডেডিকেটেড নির্ভুল টার্নিং সেল পরিচালনা করি যেখানে প্রতিটি পরিবর্তনশীল-তাপমাত্রা, টুল পরিধান, স্পিন্ডল বৃদ্ধি, পরিমাপের অনিশ্চয়তা-নিয়ন্ত্রিত এবং নথিভুক্ত করা হয়। এটি একটি বিপণন দাবি নয়. এটি একটি প্রক্রিয়া শৃঙ্খলা, এবং এই নিবন্ধটি ব্যাখ্যা করে যে আমরা এটি কীভাবে ধরে রাখি।

যা "নির্ভুলতা" বাঁক করে - পাঁচটি ভেরিয়েবল যা নিয়ন্ত্রণ করা আবশ্যক
নির্ভুলতা একা মেশিন থেকে আসে না। এটি বৈচিত্র্যের প্রতিটি উত্স নিয়ন্ত্রণ থেকে আসে।
1. তাপীয় স্থিতিশীলতা।
এটি উষ্ণ হওয়ার সাথে সাথে একটি লেদ স্পিন্ডেল বৃদ্ধি পায়। একটি 100mm অংশ 10°C তাপমাত্রা পরিবর্তনের সাথে 0.02mm বৃদ্ধি পেতে পারে। আমাদের নির্ভুল টার্নিং সেল সারা বছর 20°C ± 1°C এ অনুষ্ঠিত হয়। চূড়ান্ত পরিদর্শনের আগে অংশগুলি ঘরের তাপমাত্রায় ভিজিয়ে রাখা হয়।
2. টুল পরিধান ব্যবস্থাপনা.
একটি জীর্ণ সন্নিবেশ একটি তাজা থেকে ভিন্নভাবে কাটে। আমরা সময় কাটানোর মাধ্যমে টুল লাইফ ট্র্যাক করি এবং নির্ধারিত ব্যবধানে অফসেটগুলি সামঞ্জস্য করি—অপারেটরের একটি প্রবাহ লক্ষ্য করার জন্য অপেক্ষা করি না। ±0.002mm কাজের জন্য, টুল পরিবর্তনগুলি নির্ধারিত হয়, প্রতিক্রিয়াশীল নয়।
3. টাকু এবং অক্ষ ক্রমাঙ্কন.
তাপ বৃদ্ধি মেশিন গঠন নিজেই প্রভাবিত করে। আমরা প্রতিদিন সকালে একটি ওয়ার্ম-আপ চক্র চালাই এবং মাসিক একটি লেজার ইন্টারফেরোমিটার দিয়ে অক্ষের অবস্থান যাচাই করি। বল স্ক্রু প্রি-লোড করা হয় এবং রৈখিক দাঁড়িপাল্লা সরাসরি অবস্থানের প্রতিক্রিয়া প্রদান করে।
4. workholding repeatability.
একটি কোলেট যেটি পিস 1 এবং পিস 500-এ ভিন্নভাবে আঁকড়ে ধরে তা বৈচিত্র্যের পরিচয় দেয়। আমরা ইতিবাচক স্টপ সহ শক্ত কোলেট ব্যবহার করি এবং প্রতিটি উত্পাদন চালানোর আগে রানআউট যাচাই করি। পাতলা-প্রাচীরের অংশগুলির জন্য, নরম চোয়ালগুলি অংশের ব্যাসের সাথে মেলে এমন জায়গায় মেশিন করা হয়।
5. পরিমাপের অনিশ্চয়তা।
একটি পরিমাপ শুধুমাত্র টুল এবং পদ্ধতি হিসাবে ভাল. আমরা প্রত্যয়িত মানগুলির বিপরীতে প্রতিদিন মাইক্রোমিটার এবং বোর গেজগুলি ক্যালিব্রেট করি। সমালোচনামূলক বৈশিষ্ট্যগুলির জন্য, আমরা একই তাপমাত্রা-নিয়ন্ত্রিত ঘরে একটি স্থানাঙ্ক পরিমাপ যন্ত্র (সিএমএম) ব্যবহার করি - কারণ একটি উষ্ণ পরিদর্শন এলাকায় একটি অংশ পরিমাপ করা দোকানের মেঝেতে পরিমাপের চেয়ে ভিন্ন ফলাফল দেয়৷
আমাদের স্পষ্টতা বাঁক ক্ষমতা
| প্যারামিটার | স্ট্যান্ডার্ড | যথার্থ কোষ |
|---|---|---|
| ব্যাস সহনশীলতা | ±0.005 মিমি | ±0.002 মিমি |
| একাগ্রতা | 0.01 মিমি | 0.003 মিমি |
| পৃষ্ঠের রুক্ষতা | Ra 0.4 μm | Ra 0.2 μm |
| গোলাকার | 0.008 মিমি | 0.002 মিমি |
| দৈর্ঘ্য সহনশীলতা | ±0.1 মিমি | ±0.02 মিমি |
| তাপমাত্রা নিয়ন্ত্রণ | দোকান পরিবেষ্টিত | 20°C ± 1°C |
| পরিদর্শন | নমুনা ভিত্তিক | 100% সমালোচনামূলক বৈশিষ্ট্যের উপর CMM |

উপাদানগুলি নির্ভুল কোষে পরিণত হয়েছে:
- স্টেইনলেস স্টীল (303, 304, 316, 17-4 PH, 440C)
- খাদ ইস্পাত (4140, 4340, 8620)
- অ্যালুমিনিয়াম (6061, 7075, 2024)
- পিতল এবং তামা (C36000, C11000, C10200)
- টাইটানিয়াম (গ্রেড 5, গ্রেড 2)
- প্লাস্টিক (পিক, পিওএম, পিটিএফই)
ভলিউম ক্ষমতা:প্রোটোটাইপ (1-50 টুকরা), কম-ভলিউম উত্পাদন (50-5,000), উচ্চ-আয়তনের উত্পাদন (5,000–200,000+)।
পরিমাপ - যথার্থ টার্নিং এর মেরুদণ্ড
আপনি সঠিকভাবে পরিমাপ না করে ±0.002 মিমি ধরে রাখতে পারবেন না। আমাদের নির্ভুলতা সেল সজ্জিত করা হয়েছে:
- কোঅর্ডিনেট মেজারিং মেশিন (সিএমএম): স্ক্যানিং প্রোবের সাথে জিস কন্টুরা। জটিল জ্যামিতি, ঘনত্ব এবং অবস্থান যাচাইয়ের জন্য ব্যবহৃত হয়।
- রাউন্ডনেস টেস্টার: গোলাকারতা, নলাকারতা এবং ঘনত্ব পরিমাপের জন্য Talyrond 131।
- সারফেস রাফনেস টেস্টার: Ra এবং Rz যাচাইকরণের জন্য Mitutoyo SJ-210।
- অপটিক্যাল তুলনাকারী: থ্রেড প্রোফাইল, রেডিআই এবং ফর্ম যাচাইকরণের জন্য।
- ডিজিটাল মাইক্রোমিটার এবং বোর গেজ: প্রত্যয়িত মানগুলির বিপরীতে প্রতিদিন ক্যালিব্রেট করা হয়।
- তাপমাত্রা ক্ষতিপূরণ: সমস্ত পরিমাপ 20 ডিগ্রি সেলসিয়াসে নেওয়া হয়েছে, উপাদান তাপীয় সম্প্রসারণের জন্য সংশোধনের কারণগুলি প্রয়োগ করা হয়েছে।
আপনার জন্য এর অর্থ কী: আপনার অঙ্কনের প্রতিটি সমালোচনামূলক মাত্রা পরিমাপ করা হয় এবং রিপোর্ট করা হয়। যদি অঙ্কনটি ±0.002mm এর জন্য কল করে, পরিদর্শন রিপোর্ট প্রকৃত পরিমাপিত মান দেখায় - শুধুমাত্র একটি পাস/ফেল নয়। আপনি ডেটা পাবেন, স্ট্যাম্প নয়।

একটি বাস্তব উদাহরণ – 17-4 PH সার্জিক্যাল ইন্সট্রুমেন্ট কম্পোনেন্ট
একটি জার্মান মেডিকেল ডিভাইস প্রস্তুতকারকের 0.002 মিমি ব্যাস সহনশীলতা, 0.003 মিমি ঘনত্ব এবং Ra 0.2μm পৃষ্ঠ ফিনিস সহ একটি 17-4 PH স্টেইনলেস উপাদান প্রয়োজন। অংশটি একটি অস্ত্রোপচারের স্ট্যাপলিং যন্ত্রে একত্রিত হবে যেখানে যেকোন খেলার কারণে ভুল করা হবে।
আমরা ভিন্নভাবে কি করেছি:
- আমাদের 20°C নির্ভুল কোষে অংশটি মেশিন করা হয়েছে - সাধারণ বাঁক বিভাগ নয়।
- তাপ চিকিত্সার পরে চূড়ান্ত পাসের জন্য CBN টুলিং ব্যবহার করা হয়েছে।
- চূড়ান্ত যন্ত্রের আগে এবং পরে একটি Talyrond সঙ্গে ঘনত্ব যাচাই করা হয়েছে।
- শূন্য প্রত্যাখ্যান সহ 4,000 পিস পাঠানো হয়েছে। গ্রাহক আগত পরিদর্শন বাদ দিয়েছেন—আমাদের সিএমএম রিপোর্টগুলি গুণমানের রেকর্ড হিসাবে গ্রহণ করা হয়েছিল।
CNC যথার্থ টার্নিং পার্টস সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: স্ট্যান্ডার্ড বাঁক এবং নির্ভুল বাঁক মধ্যে পার্থক্য কি?
উত্তর: স্ট্যান্ডার্ড টার্নিং ±0.005 মিমি ধারণ করে এবং বেশিরভাগ জলবাহী, স্বয়ংচালিত এবং সাধারণ শিল্প অংশগুলির জন্য উপযুক্ত। CNC নির্ভুল টার্নিং পার্টস ±0.002mm বা তার চেয়ে ভাল, শক্ত ঘনত্ব এবং পৃষ্ঠ ফিনিস সহ। পার্থক্য শুধু মেশিন নয়-এটি হল পরিবেশ (তাপমাত্রা নিয়ন্ত্রণ), টুল ম্যানেজমেন্ট (নির্ধারিত পরিবর্তন), এবং পরিমাপ শৃঙ্খলা (সিএমএম যাচাইকরণ)। নির্ভুল বাঁক আরও বেশি খরচ করে কারণ এটি আরও সময়, আরও টুলিং এবং আরও পরিদর্শন খরচ করে। আবেদন যখন এটি দাবি করে তখন এটি ন্যায়সঙ্গত হয়।
প্রশ্ন 2: আপনি কি তাপ-চিকিত্সা করা স্টেইনলেস স্টিলে ± 0.002 মিমি ধরে রাখতে পারেন?
উত্তর: হ্যাঁ, তবে সতর্কতার সাথে। তাপ চিকিত্সা অংশ সরানো. 17-4 PH বা 440C-এর জন্য 40+ HRC-এ শক্ত হয়ে যায়, আমরা মেশিনকে ওভারসাইজ করি, হিট ট্রিট করি, তারপর নির্ভুল কোষে CBN টুলিং দিয়ে ফিনিশ-মেশিন করি। চূড়ান্ত পাসটি সহনশীলতা অর্জনের জন্য 0.05-0.1 মিমি উপাদান সরিয়ে দেয়। খুব জটিল জ্যামিতি বা পাতলা-প্রাচীরের অংশগুলির জন্য, আমরা সুপারিশ করতে পারি শক্ত বাঁক তারপর নাকাল। Nuote Metals প্রতিটি অঙ্কন পর্যালোচনা করে এবং উদ্ধৃত করার আগে অর্জনযোগ্য সহনশীলতা নিশ্চিত করে।
প্রশ্ন 3: আপনি কীভাবে সিএনসি নির্ভুলতা পরিণত অংশগুলিতে ঘনত্ব যাচাই করবেন?
উত্তর: ঘনত্ব, গোলাকারতা এবং নলাকারতার জন্য আমরা ট্যালিরন্ড রাউন্ডনেস টেস্টার ব্যবহার করি। অংশটি একটি নির্ভুল টাকুতে ঘোরানো হয় যখন একটি প্রোব পৃষ্ঠকে পরিমাপ করে। ফলাফল মাইক্রোমিটারে বিচ্যুতি দেখায় একটি মেরু প্লট। সহজ বৈশিষ্ট্যগুলির জন্য, স্ক্যানিং প্রোবের সাথে একটি CMM সমতুল্য ডেটা সরবরাহ করে। প্রতিটি নির্ভুল টার্নিং অর্ডার একটি মাত্রিক রিপোর্ট সহ প্রকৃত পরিমাপিত মানগুলি দেখায়—শুধু পাস/ফেল নয়।
হট ট্যাগ: CNC যথার্থ বাঁক অংশ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
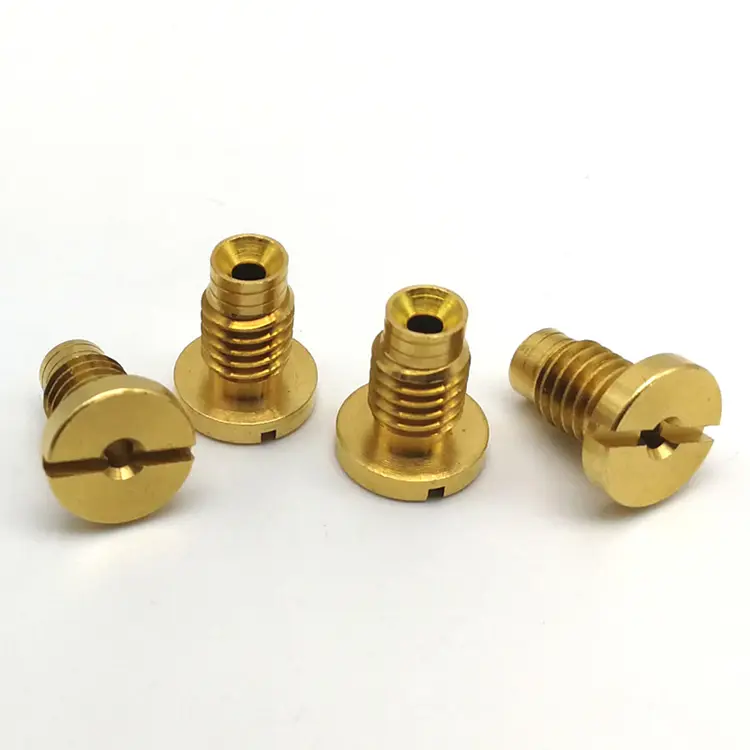
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি