পণ্য
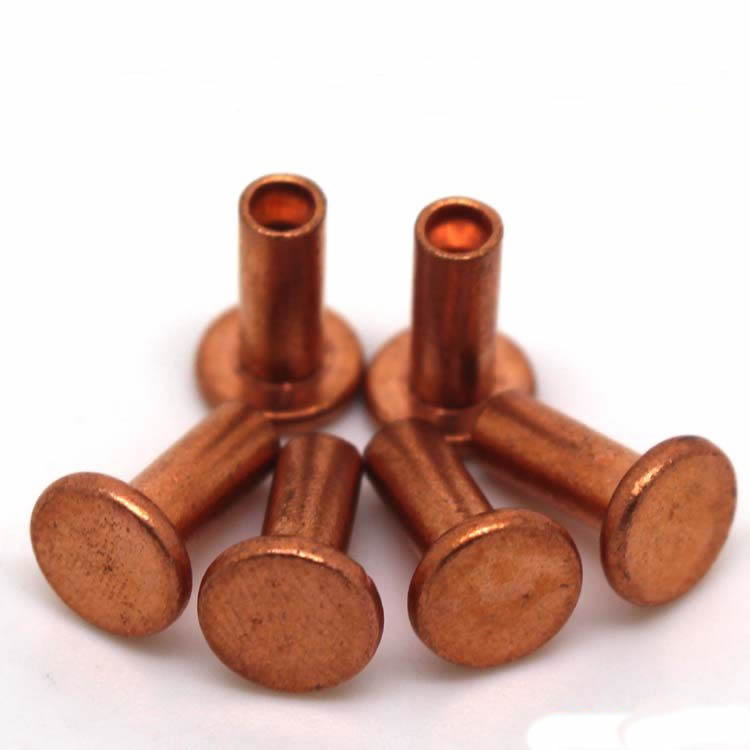
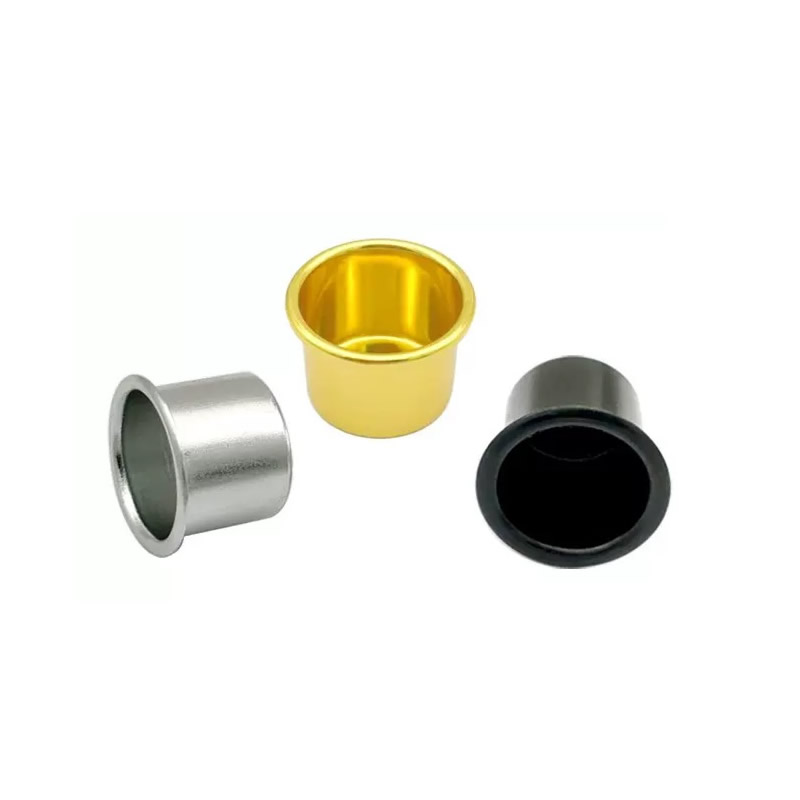
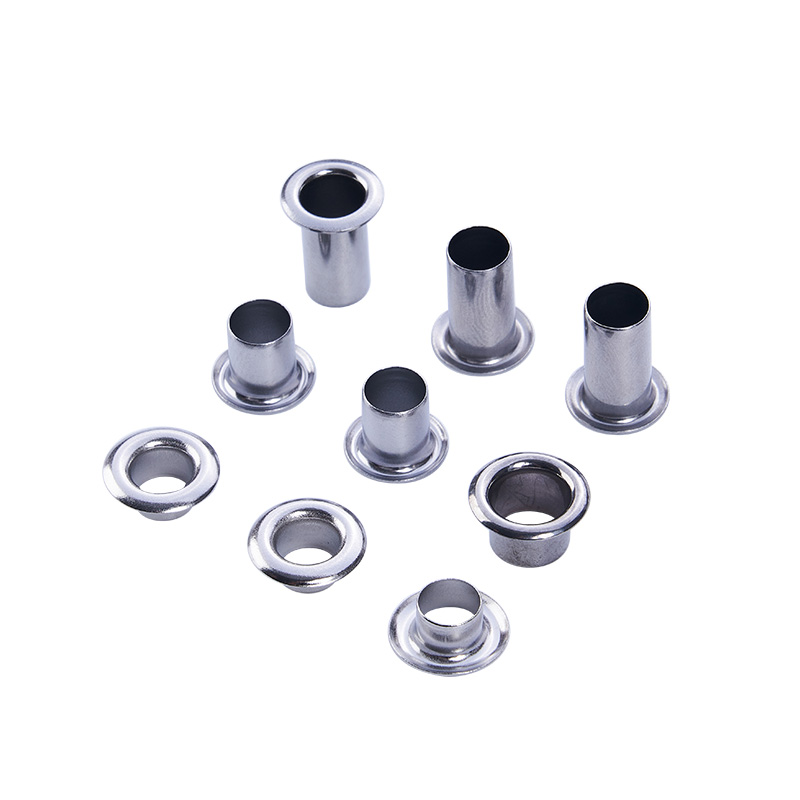
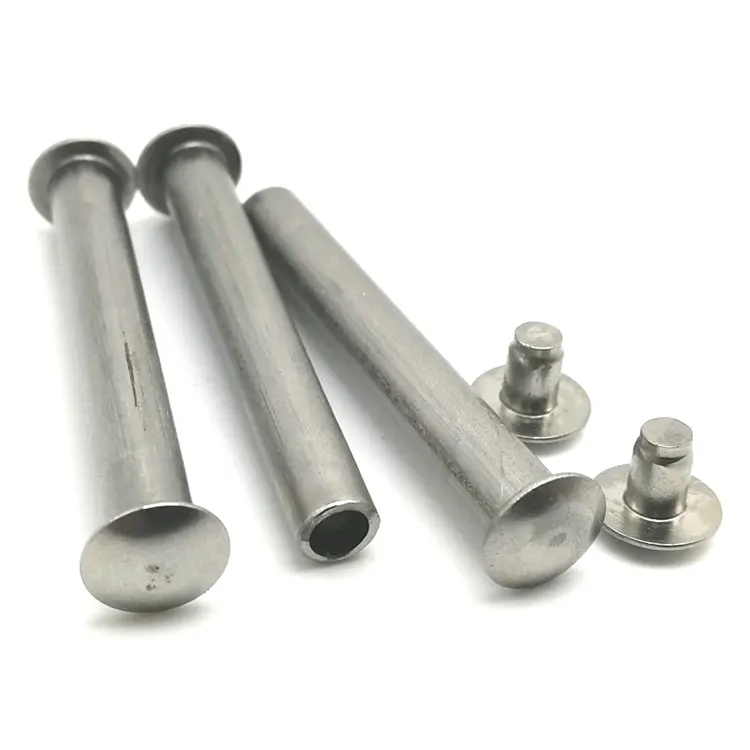
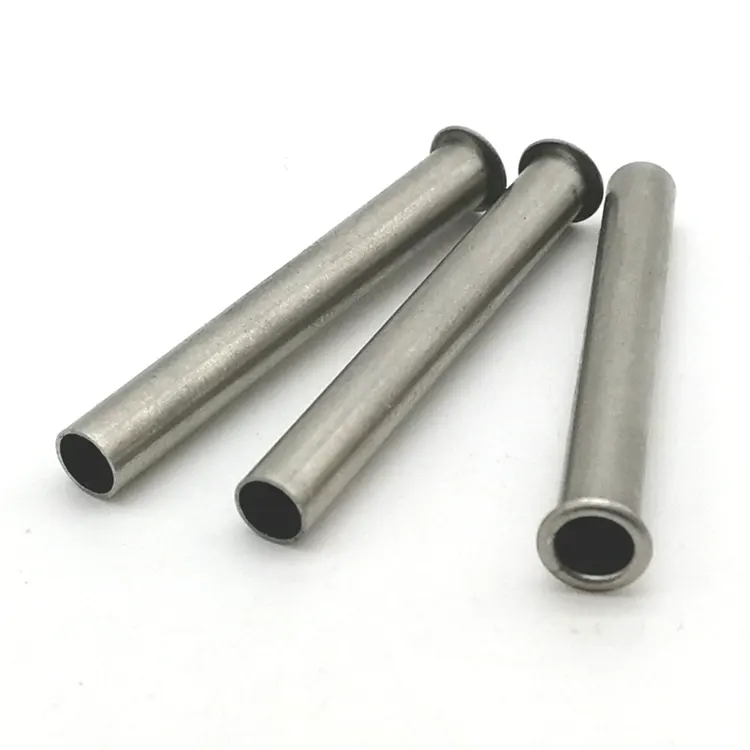
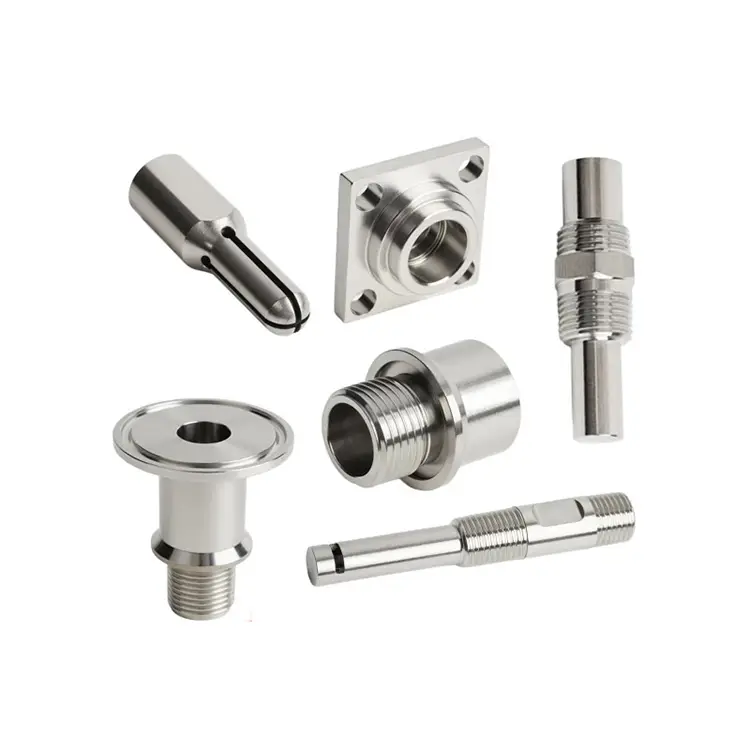
সিএনসি পরিণত অংশ
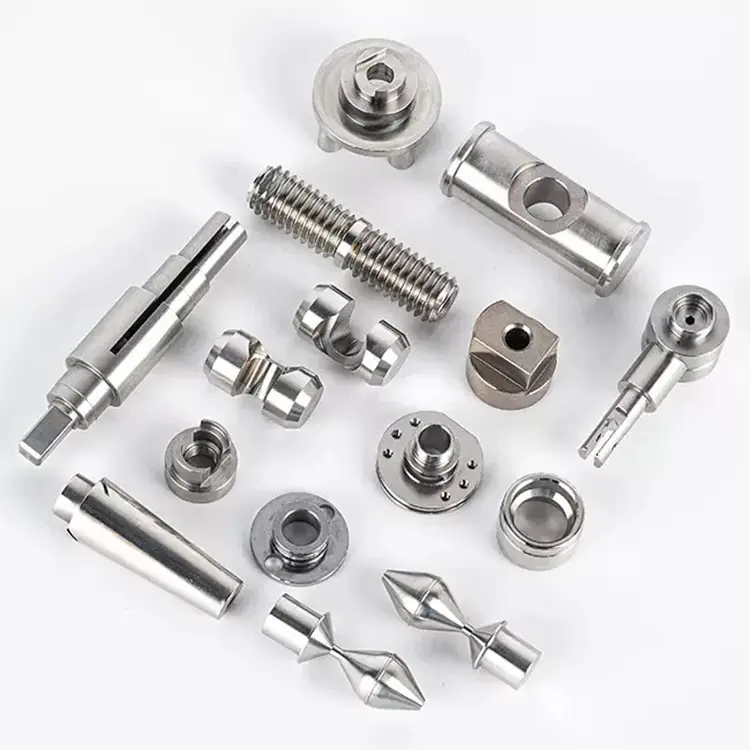
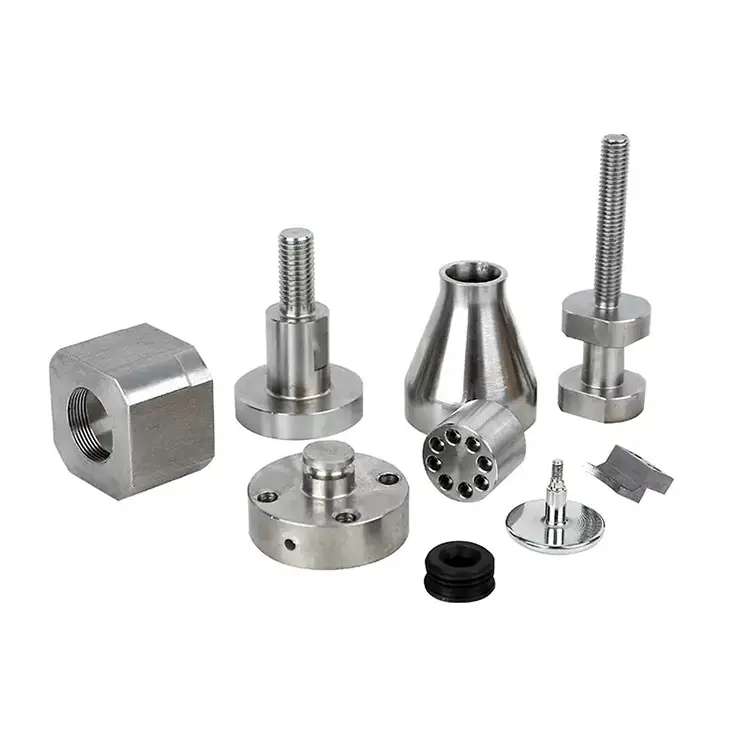
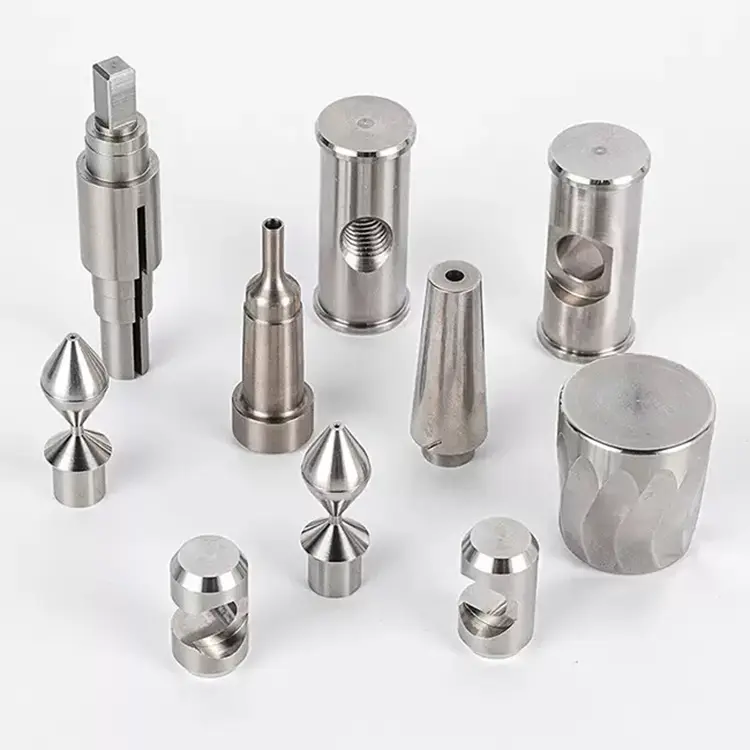
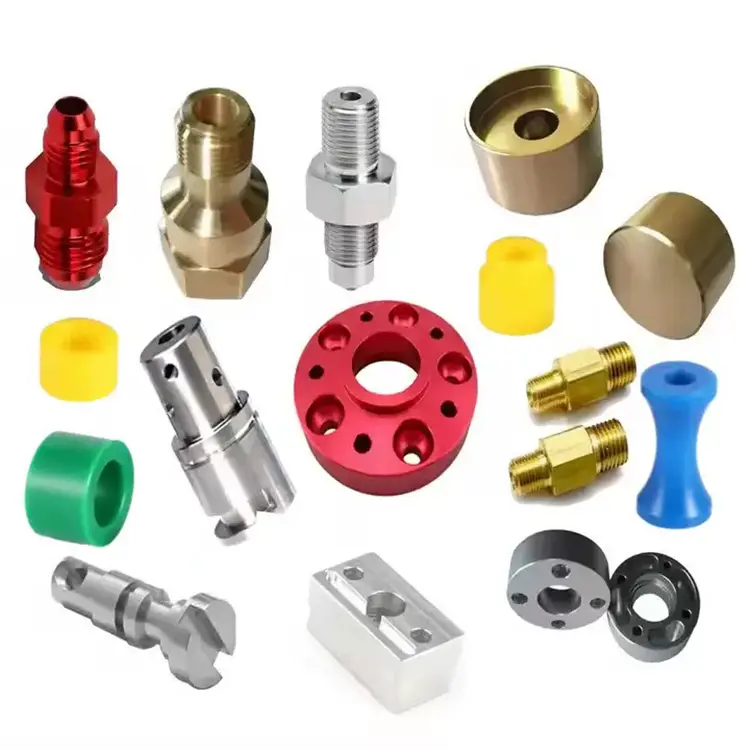
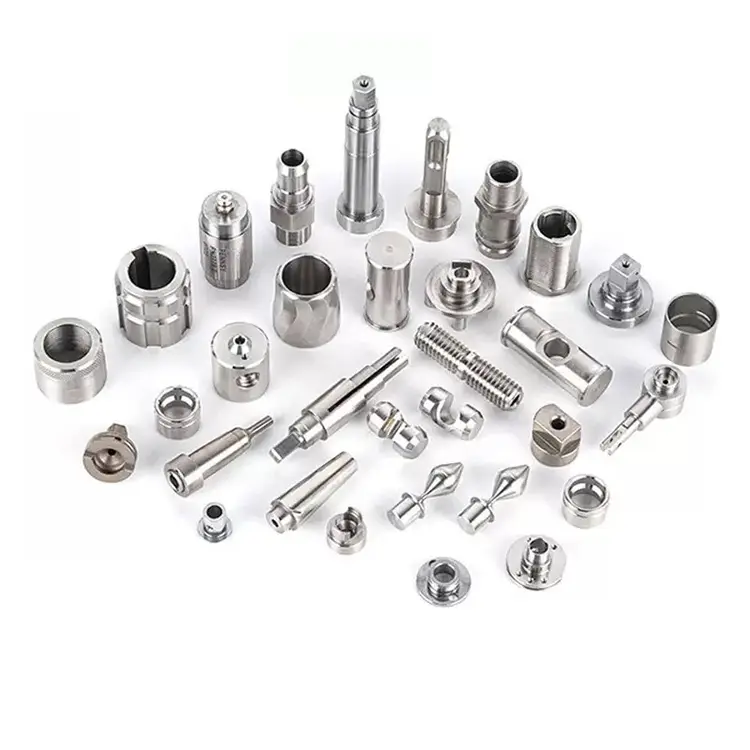
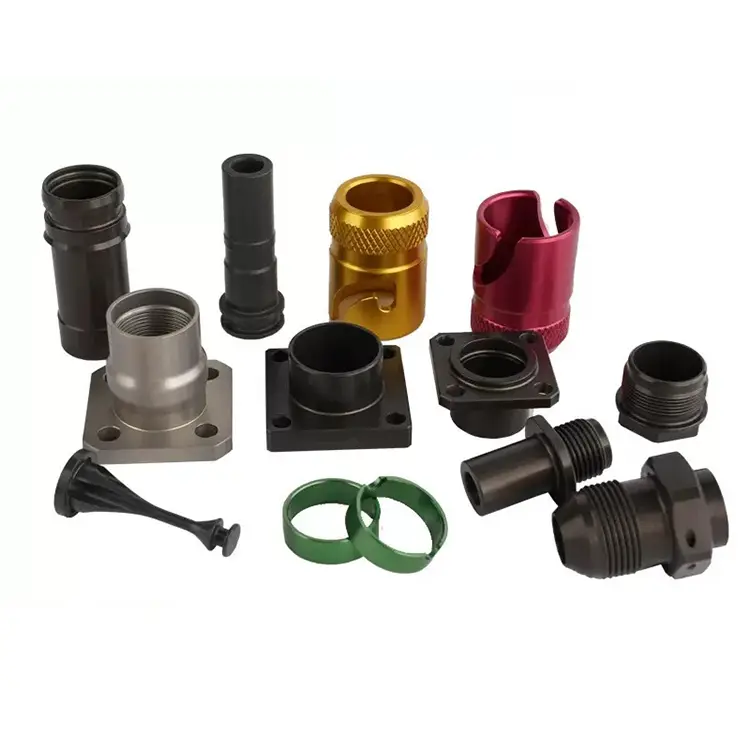
Nuote Metals শিল্পের বিস্তৃত অ্যারের জন্য CNC-তে পরিণত যন্ত্রাংশ তৈরি করে – উচ্চ নিয়ন্ত্রিত শিল্প থেকে যেগুলি সুসংগত, নির্ভুল অংশগুলির জন্য Nuote-এর উপর নির্ভর করে যেগুলির জন্য স্বতন্ত্র, স্ট্যান্ড-আউট পণ্য সনাক্তকরণ প্রয়োজন। সমস্ত পরিণত অংশগুলি উচ্চতর নির্ভুল এবং পৃষ্ঠের চিকিত্সার সাথে সুন্দর।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
সিএনসি পরিণত অংশ - বার স্টক থেকে সমাপ্ত উপাদানের দ্রুততম রুট
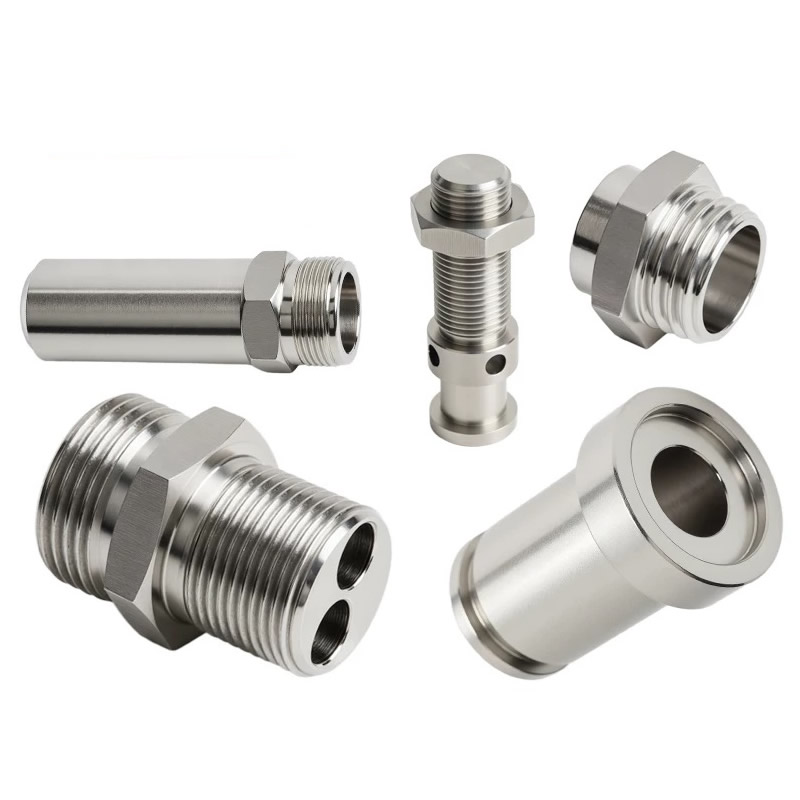
মিলিং আকার তৈরি করে। বাঁক সিলিন্ডার তৈরি করে। এবং আশ্চর্যজনক সংখ্যক নির্ভুল উপাদানগুলি - শ্যাফ্ট, পিন, সংযোগকারী, বুশিং, ভালভ স্পুলগুলি নলাকার। সেজন্যCNC অংশ পরিণতসেগুলি উত্পাদন করার জন্য সবচেয়ে সাশ্রয়ী এবং কার্যকর উপায় হিসাবে থাকবে।
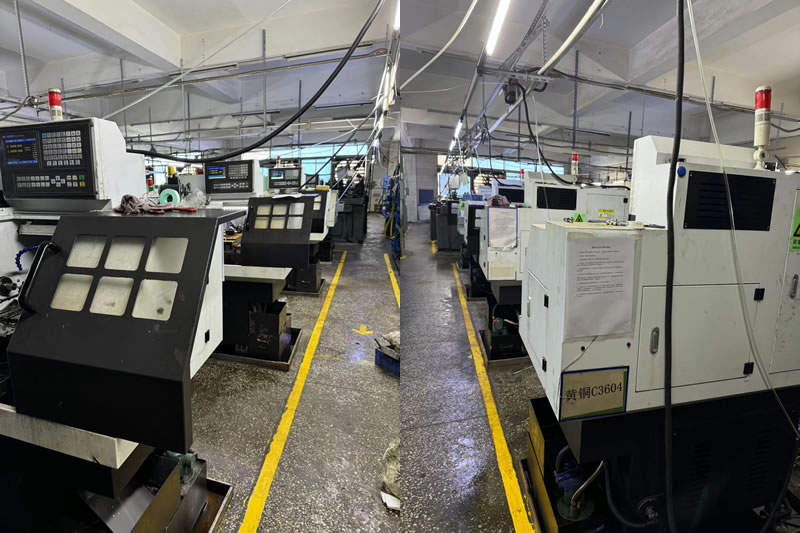
Nuote Metals-এ, আমরা 30টি বার-ফেড এবং চকড লেদস পরিচালনা করি যা বাঁক নেওয়ার জন্য নিবেদিত। কিন্তু একা গতিই লক্ষ্য নয়। লক্ষ্য হল এমন একটি অংশ যা সহনশীলতা, পৃষ্ঠের সমাপ্তি এবং উপাদানের অখণ্ডতা পূরণ করে—ব্যাচের পর ব্যাচ। এই নিবন্ধটি ব্যাখ্যা করে যে আমরা কীভাবে বাঁক নিয়ে চিন্তা করি, এটি কোথায় ফিট করে এবং আপনি যখন আমাদের একটি অঙ্কন পাঠান তখন কী আশা করা যায়।
কি বাঁক ভিন্ন করে তোলে - এবং দ্রুত
বাঁক একটি স্থির কাটিয়া টুল বিরুদ্ধে workpiece ঘোরান. মিলিং একটি স্থির workpiece বিরুদ্ধে টুল ঘোরান. এই একক পার্থক্য খরচ, গতি এবং নির্ভুলতা সম্পর্কে সবকিছু পরিবর্তন করে।
কেন বাঁক দ্রুত হয়:
- বার ফিড:উচ্চ-ভলিউম উত্পাদনের জন্য, একটি বার ফিডার স্বয়ংক্রিয়ভাবে টাকুতে উপাদানগুলিকে ঠেলে দেয় — কোনও ম্যানুয়াল লোডিং নেই, অংশগুলির মধ্যে কোনও ডাউনটাইম নেই।
- একক-পয়েন্ট কাটিং:একটি বাঁক সরঞ্জাম ক্রমাগত উপাদান নিযুক্ত করে, দ্রুত ধাতু বড় ভলিউম অপসারণ.
- ব্যাসের উপর কঠোর সহনশীলতা:প্রাকৃতিকভাবে বাঁক চমৎকার ঘনত্ব এবং পৃষ্ঠ ফিনিস সঙ্গে বৃত্তাকার বৈশিষ্ট্য উত্পাদন.
- কোন জটিল কাজের ব্যবস্থা নেই:একটি কোলেট বা চক বারটি ধরে রাখে; সম্পূর্ণ হলে অংশটি পড়ে যায়।
যেখানে বাঁক জিতেছে:
- খাদ, পিন, বোল্ট, স্টাড
- সংযোগকারী, অ্যাডাপ্টার, জিনিসপত্র
- বুশিং, হাতা, স্পেসার
- ভালভ স্পুল, পিস্টন, প্লাঞ্জার
- একটি প্রাথমিক নলাকার অক্ষ সহ যেকোনো অংশ
যেখানে মিলিং জয়ী হয়:
- সমতল মুখ, পকেট এবং জটিল কনট্যুর সহ প্রিজম্যাটিক আকৃতি
- হাউজিং, বন্ধনী, বহুগুণ
- যেসব অংশে প্রাথমিক জ্যামিতি ঘূর্ণনশীল নয়
বেশিরভাগ বাঁকানো অংশগুলির জন্য কিছু সেকেন্ডারি মিলিং প্রয়োজন - ক্রস-হোল, ফ্ল্যাট, স্লট। এই কারণেই আমরা টার্নিং এবং মিলিং ইকুইপমেন্ট এবং 5-অ্যাক্সিস মিল-টার্ন সেন্টারগুলি পরিচালনা করি যেগুলির জন্য একটি সেটআপ উভয়ের প্রয়োজন।
সাধারণ সিএনসি পরিণত অংশ - জ্যামিতি এবং অ্যাপ্লিকেশন
যদি আপনার অংশ এই বর্ণনাগুলির মধ্যে একটির সাথে মানানসই হয়, বাঁক নেওয়া সম্ভবত সঠিক প্রক্রিয়া:
খাদ এবং পিন- মোটর, অ্যাকুয়েটর, হাইড্রোলিক সিলিন্ডার। উপকরণ: 1045, 4140, 304, 17-4 PH.
সংযোগকারী এবং অ্যাডাপ্টার- তরল সিস্টেম, বৈদ্যুতিক জিনিসপত্র, বায়ুসংক্রান্ত লাইন। উপকরণ: পিতল, তামা, স্টেইনলেস, অ্যালুমিনিয়াম।
বুশিং এবং হাতা- বিয়ারিং, পরিধান পৃষ্ঠ, প্রান্তিককরণ গাইড। উপকরণ: ব্রোঞ্জ, পিতল, ইস্পাত, PTFE।
ভালভ উপাদান -স্পুল, ডালপালা, আসন, plungers. উপকরণ: 4140, 17-4 PH, D2, স্টেইনলেস।
ফাস্টেনার এবং সন্নিবেশ- থ্রেডেড স্টাড, কাস্টম বোল্ট, থ্রেডেড সন্নিবেশ। উপকরণ: কার্বন ইস্পাত, খাদ ইস্পাত, স্টেইনলেস।
রোলার এবং চাকা- পরিবাহক, উপাদান হ্যান্ডলিং, মুদ্রণ সরঞ্জাম। উপকরণ: ইস্পাত, অ্যালুমিনিয়াম, নাইলন, POM।
এই অংশগুলি কী ভাগ করে:একটি প্রাথমিক নলাকার অক্ষ, ঘনত্বের প্রয়োজন এবং সামঞ্জস্যপূর্ণ ব্যাস এবং পৃষ্ঠের সমাপ্তির জন্য একটি প্রয়োজনীয়তা। এগুলি ঠিক সেই বৈশিষ্ট্য যা বাঁক সবচেয়ে ভাল প্রদান করে।
সরঞ্জাম এবং ক্ষমতা - বার-ফেড দক্ষতার জন্য নির্মিত
Nuote Metals ছোট-ব্যাচ নির্ভুলতা এবং উচ্চ-ভলিউম উত্পাদন উভয়ের জন্য অপ্টিমাইজ করা একটি টার্নিং ডিপার্টমেন্ট পরিচালনা করে।
| সামর্থ্য | স্পেসিফিকেশন |
|---|---|
| বাঁক ব্যাস | 2 মিমি - 300 মিমি |
| টার্নিং লেন্থ | 750 মিমি পর্যন্ত |
| সহনশীলতা | ±0.005 মিমি (স্ট্যান্ডার্ড), ±0.002 মিমি (নির্ভুলতা) |
| পৃষ্ঠের রুক্ষতা | Ra 0.4 μm (মানক), Ra 0.2 μm (পালিশ করা) |
| বার ফিড ক্ষমতা | 2 মিমি - 80 মিমি ব্যাস |
| স্পিন্ডেল গতি | 6,000 RPM পর্যন্ত |
| লাইভ টুলিং | এক সেটআপে ক্রস-হোল, ফ্ল্যাট, স্লট |
উপকরণ আমরা নিয়মিত চালু:
- কার্বন ইস্পাত (1045, 1215, 12L14)
- খাদ ইস্পাত (4140, 4340, 8620)
- স্টেইনলেস স্টীল (303, 304, 316, 17-4 PH)
- অ্যালুমিনিয়াম (6061, 7075, 2024)
- ব্রাস (C36000, C26000)
- তামা (C11000, C10200)
- প্লাস্টিক (POM, PEEK, PTFE, নাইলন)
ভলিউম ক্ষমতা:প্রোটোটাইপ (1-50 টুকরা), কম-আয়তনের উত্পাদন (50-5,000), উচ্চ-আয়তনের উত্পাদন (5,000–500,000+)।
গুণমান নিয়ন্ত্রণ - আমরা প্রতিটি সিএনসি পরিণত অংশে যা যাচাই করি
বাঁক দ্রুত, কিন্তু যাচাই ছাড়া গতি অপচয়। প্রতিটি ব্যাচ একটি নথিভুক্ত মানের সিস্টেমের অধীনে উত্পাদিত হয়:
আগত উপাদান যাচাইকরণ:
- প্রতিটি বারের জন্য মিল পরীক্ষার শংসাপত্র।
- অভ্যন্তরীণ কঠোরতা এবং মাইক্রোস্ট্রাকচার পরীক্ষা।
প্রক্রিয়াধীন পর্যবেক্ষণ:
- প্রতিটি নতুন অংশ নম্বরের জন্য প্রথম নিবন্ধ পরিদর্শন (FAI)।
- সমালোচনামূলক ব্যাসের উপর পরিসংখ্যানগত প্রক্রিয়া নিয়ন্ত্রণ (SPC)।
- ড্রিফ্ট প্রতিরোধ করার জন্য টুল পরিধান পর্যবেক্ষণ এবং নির্ধারিত সরঞ্জাম পরিবর্তন.
চূড়ান্ত পরিদর্শন:
- জটিল জ্যামিতির জন্য CMM পরিদর্শন।
- থ্রেড এবং প্রোফাইল যাচাইকরণের জন্য অপটিক্যাল তুলনাকারী।
- রা বৈধতার জন্য সারফেস রুক্ষতা পরীক্ষক।
- প্রতিটি চালানের সাথে সম্পূর্ণ মাত্রিক প্রতিবেদন এবং উপাদান শংসাপত্র।
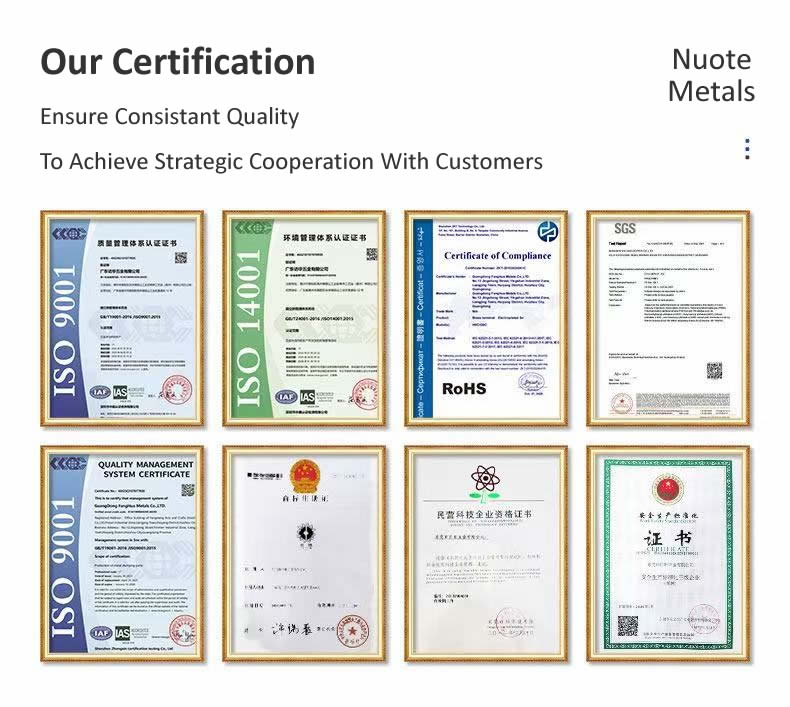
সার্টিফিকেশন: ISO 9001:2015। RoHS এবং REACH সম্মতি উপলব্ধ। অনুরোধে PPAP ডকুমেন্টেশন।
একটি বাস্তব উদাহরণ - 17-4 PH স্টেইনলেস ভালভ স্পুল
একটি উত্তর আমেরিকান হাইড্রোলিক সরঞ্জাম প্রস্তুতকারকের প্রয়োজন ছিল 17-4 PH স্টেইনলেস ভালভ স্পুল যার 0.008 মিমি ব্যাস সহনশীলতা, 0.005 মিমি ঘনত্ব এবং 40-45 এইচআরসি তাপ চিকিত্সার পরে। তাদের আগের সরবরাহকারী শক্ত হওয়ার পরে ঘনত্ব ধরে রাখতে পারেনি - স্পুলটি বৃত্তাকার থেকে 0.02 মিমি ছিল।
আমরা ভিন্নভাবে কি করেছি:
- একটি 5-অক্ষের মিল-টার্ন সেন্টারে সম্পূর্ণ স্পুলটি মেশিন করা হয়েছে—এক সেটআপে সমস্ত ব্যাস, খাঁজ এবং ক্রস-হোল।
- তাপ চিকিত্সার পরে চূড়ান্ত ফিনিশ পাসের জন্য CBN টুলিং ব্যবহার করা হয়েছে।
- শক্ত হওয়ার আগে এবং পরে একটি Talyrond দিয়ে যাচাই করা ঘনত্ব।
- শূন্য প্রত্যাখ্যান সহ 3,500 টুকরা পাঠানো হয়েছে। গ্রাহক সেকেন্ডারি গ্রাইন্ডিং বাদ দিয়েছেন এবং 10 দিন সীসা সময় কমিয়েছেন।
CNC পরিণত অংশ সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্ন
প্রশ্ন 1: সিএনসি টার্নিং এবং সিএনসি মিলিংয়ের মধ্যে পার্থক্য কী?
উত্তর: সিএনসি বাঁক ওয়ার্কপিসটিকে ঘোরায় যখন একটি স্থির টুল এটিকে কেটে দেয়—নলাকার অংশগুলির জন্য সেরা। ওয়ার্কপিস স্থির থাকার সময় সিএনসি মিলিং টুলটিকে ঘোরায় - সমতল মুখ এবং পকেট সহ প্রিজম্যাটিক অংশগুলির জন্য সেরা। অনেকCNC অংশ পরিণতএছাড়াও ক্রস-হোল বা ফ্ল্যাটের জন্য সেকেন্ডারি মিলিং প্রয়োজন। Nuote Metals উভয় ধরনের যন্ত্রপাতি পরিচালনা করে, প্লাস 5-অক্ষ মিল-টার্ন সেন্টার যা একক সেটআপে টার্নিং এবং মিলিংকে একত্রিত করে।
প্রশ্ন 2: আপনি পরিণত অংশে কি সহনশীলতা ধরে রাখতে পারেন?
উত্তর: আমাদের স্ট্যান্ডার্ড সহনশীলতা হল ±0.005 মিমি, নির্ভুলতা ক্ষমতা ±0.002 মিমি পর্যন্ত গুরুত্বপূর্ণ ব্যাসের জন্য। ঘনত্ব এবং বৃত্তাকারতা 0.005 মিমি বা তার চেয়ে ভাল রাখা যেতে পারে। অর্জনযোগ্য সহনশীলতা উপাদান, অংশের দৈর্ঘ্য-থেকে-ব্যাস অনুপাত এবং বৈশিষ্ট্যের প্রকারের উপর নির্ভর করে। তাপ-চিকিত্সা করা অংশগুলির জন্য, আমরা তাপ চিকিত্সার পরে সহনশীলতা নির্দিষ্ট করার বা নাকাল করার অনুমতি দেওয়ার পরামর্শ দিই। Nuote Metals প্রতিটি অঙ্কন পর্যালোচনা করে এবং আপনি একটি অর্ডার দেওয়ার আগে DFM প্রতিক্রিয়া প্রদান করে।
প্রশ্ন 3: আপনি কি ক্রস-হোল এবং থ্রেড দিয়ে বার স্টক থেকে অংশগুলি চালু করতে পারেন?
উঃ হ্যাঁ। আমাদের লেদগুলি লাইভ টুলিং এবং বার ফিডার দিয়ে সজ্জিত, যা আমাদেরকে টার্নিং অপারেশনের মতো একই সেটআপে ক্রস-হোল, মিল ফ্ল্যাট এবং থ্রেড কাটতে দেয়। এটি সেকেন্ডারি ক্রিয়াকলাপগুলিকে দূর করে, সীসার সময় হ্রাস করে এবং বৈশিষ্ট্যগুলির মধ্যে ঘনত্বকে উন্নত করে। জটিল জ্যামিতিগুলির জন্য, আমরা 5-অক্ষের মিল-টার্ন সেন্টার ব্যবহার করি যা একটি সেটআপে অংশটি সম্পূর্ণ করে।
হট ট্যাগ: সিএনসি পরিণত অংশ, চীন সিএনসি পরিণত অংশ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি