পণ্য
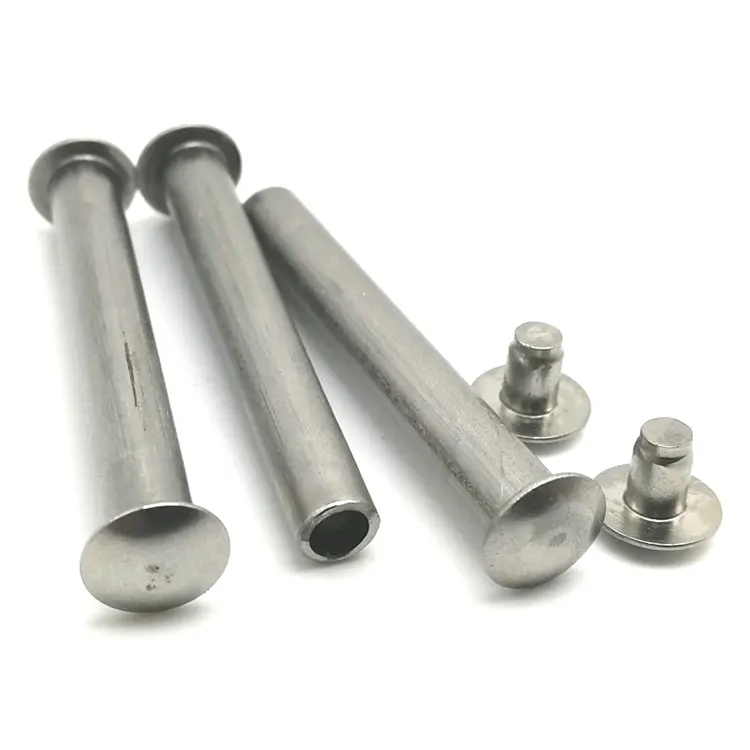
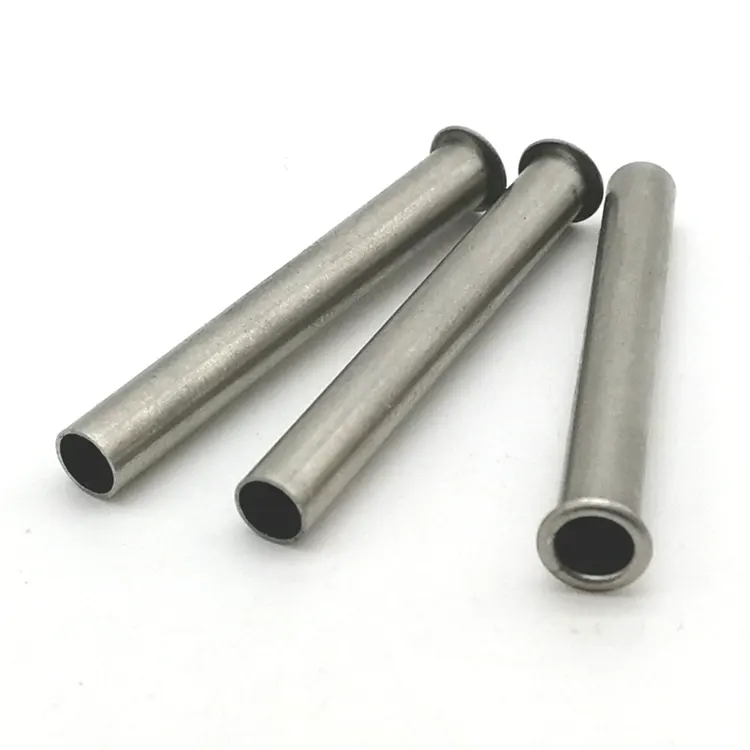
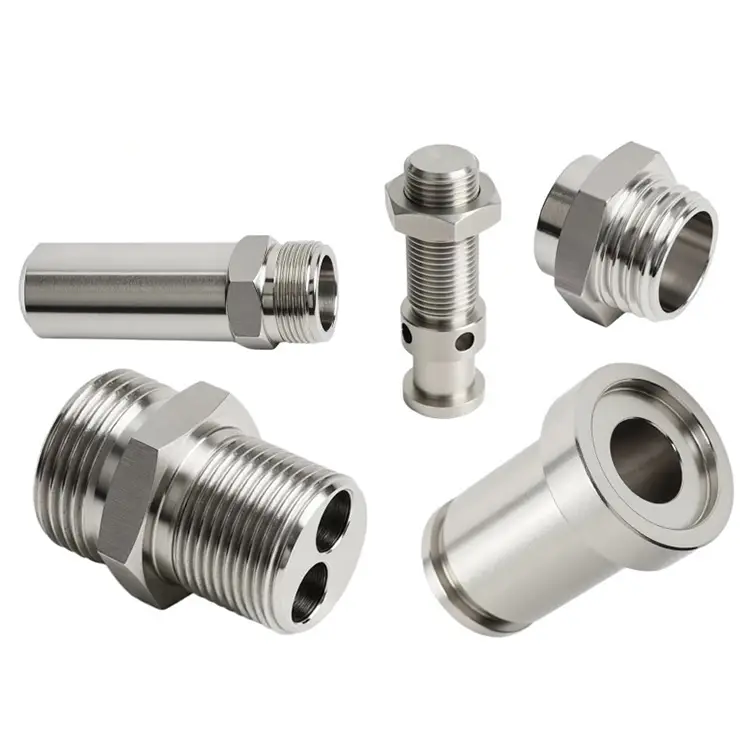
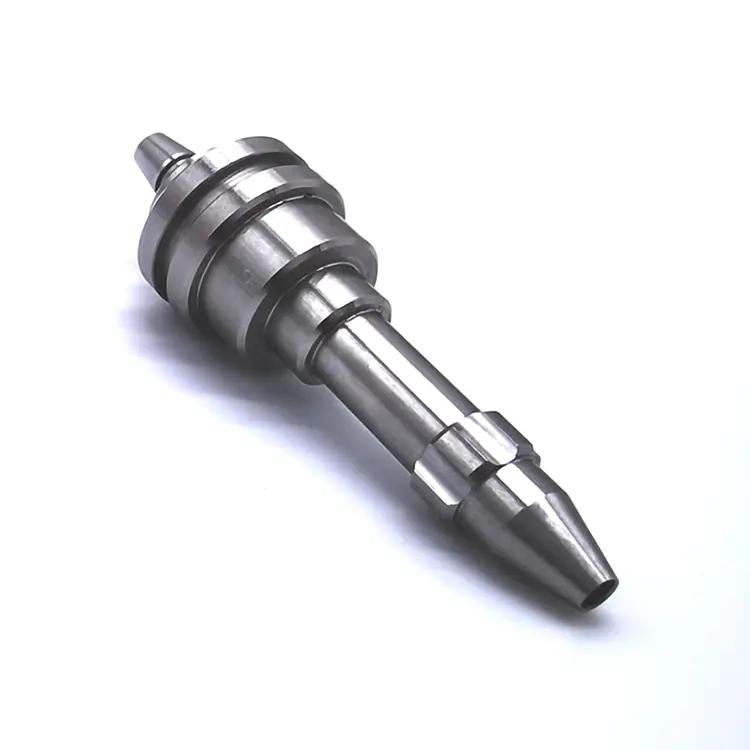
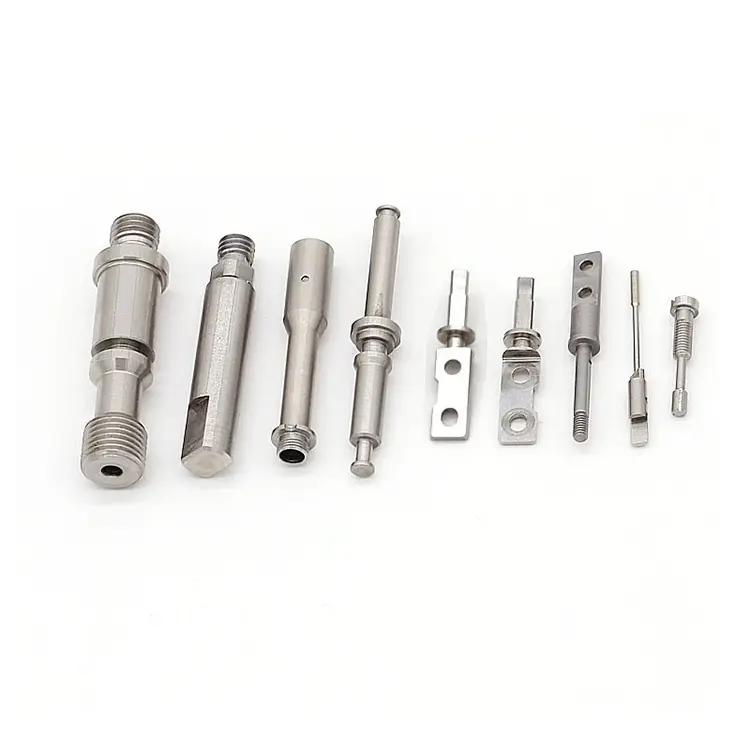
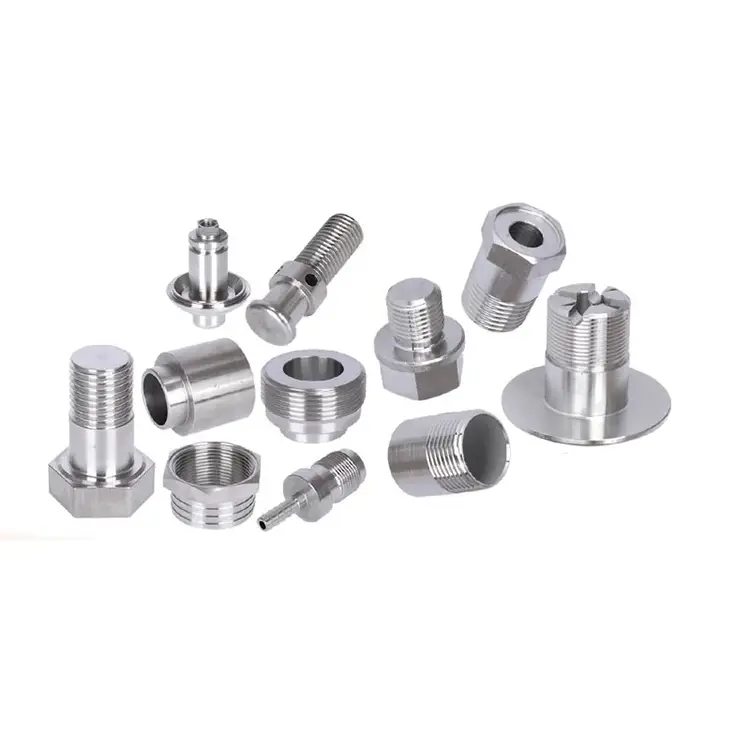
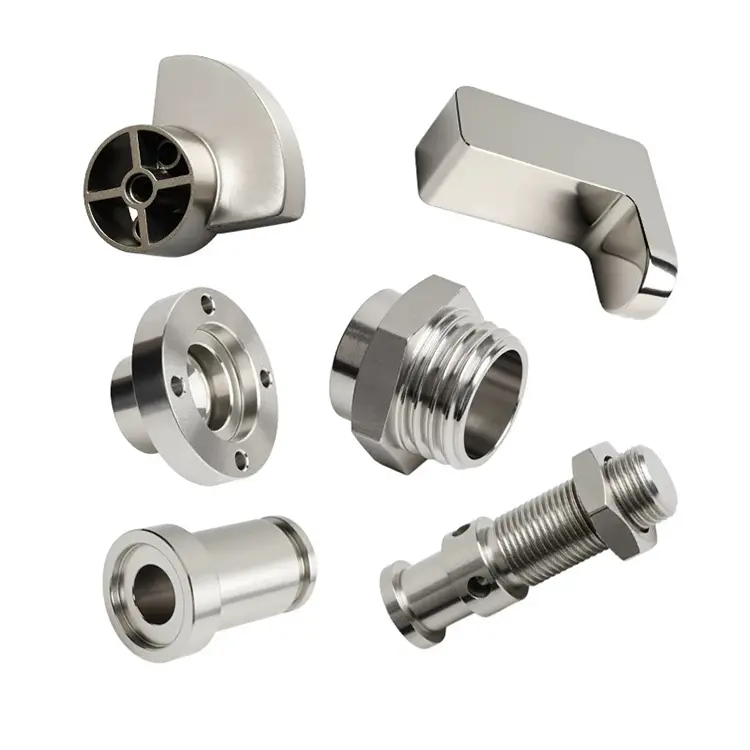
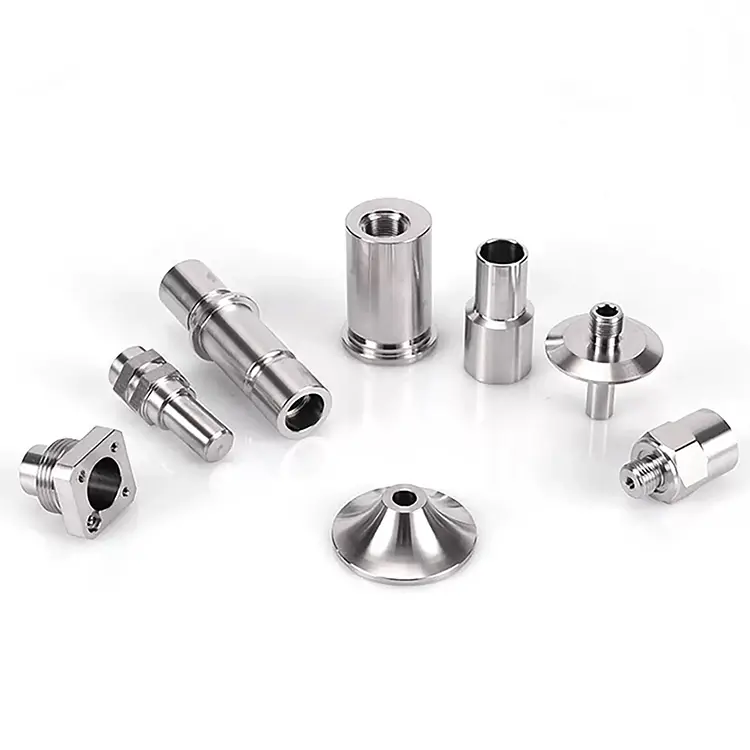
সিএনসি টার্নিং
Nuote Metals CNC টার্নিংয়ের জন্য দ্রুত প্রোটোটাইপিং পরিষেবা অফার করে, যা আপনাকে দ্রুত আপনার পণ্যের ডিজাইন পরীক্ষা করতে এবং যাচাই করতে সক্ষম করে, সময়-টু-মার্কেট হ্রাস করে এবং দক্ষতা বৃদ্ধি করে, ব্যবহারকারীদের অনুরোধ অনুযায়ী যাদের দ্রুত ঘুরে দাঁড়ানো প্রয়োজন।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
কেন টুল জ্যামিতি এবং চিপ নিয়ন্ত্রণ আপনার সারফেস ফিনিশ এবং সাইকেল সময় নির্ধারণ করে
বেশীরভাগ ক্রেতা মেশিনের উপর ফোকাস করে যখন তারা একটি মূল্যায়ন করেসিএনসি বাঁকসরবরাহকারী টাকু গতি। অক্ষ গণনা। বার ফিড ক্ষমতা. এই জিনিসগুলি গুরুত্বপূর্ণ। কিন্তু তারা আপনার অংশ একটি আয়না ফিনিস বা একটি ছেঁড়া পৃষ্ঠ সঙ্গে বেরিয়ে আসে কিনা তা নির্ধারণ করে না. এগুলি এমন নয় যা একটি ক্র্যাশ বা ভাঙা টুলের কারণ নয়৷
পার্থক্য দুটি জিনিসের মধ্যে যা খুব কমই একটি বিশেষ শীটে প্রদর্শিত হয়: টুল জ্যামিতি এবং চিপ নিয়ন্ত্রণ। সমকোণ সহ একটি লেদ পরিষ্কারভাবে কাটে এবং ছোট, পরিচালনাযোগ্য চিপ তৈরি করে। একই লেদ ভুল কোণে ঘষে ঘষে, শক্ত করে এবং টুলের চারপাশে লম্বা স্ট্রিং চিপগুলিকে মোড়া। অংশটি এখনও সহনশীলতা পূরণ করতে পারে—কিন্তু পৃষ্ঠের ফিনিস ক্ষতিগ্রস্ত হয়, টুলের জীবন কমে যায় এবং চক্রের সময় বৃদ্ধি পায়।
Nuote Metals-এ, আমরা টুল নির্বাচন এবং চিপ ম্যানেজমেন্টকে মূল ইঞ্জিনিয়ারিং সিদ্ধান্ত হিসাবে বিবেচনা করি, অপারেটর পছন্দ নয়। ইনসিএনসি বাঁক, এই দুটি কারণ নির্ধারণ করে যে আপনার অংশটি লাভজনকভাবে উত্পাদিত হবে নাকি ক্ষতির মধ্যে।

টুল জ্যামিতি - কোণ যা কাট গুণ নির্ধারণ করে
একটি বাঁক সন্নিবেশ কার্বাইড একটি সাধারণ টুকরা নয়. এটির নির্দিষ্ট কোণ রয়েছে যা নির্ধারণ করে যে এটি কীভাবে উপাদানে প্রবেশ করে, কীভাবে এটি চিপটি ভেঙে দেয় এবং কীভাবে এটি তাপ বিতরণ করে। এখানে সবচেয়ে গুরুত্বপূর্ণ কোণগুলি রয়েছে:
রেক কোণ।রেক অ্যাঙ্গেল নিয়ন্ত্রণ করে যে টুলটি কতটা আক্রমণাত্মকভাবে কাটে। একটি ধনাত্মক রেক কোণের একটি তীক্ষ্ণ প্রান্ত থাকে যা উপাদানের মধ্যে টুকরো টুকরো হয়ে যায় - অ্যালুমিনিয়াম এবং তামার মতো নরম, আঠালো উপাদানগুলির জন্য আদর্শ৷ একটি নেতিবাচক রেক কোণের একটি ভোঁতা প্রান্ত থাকে যা উপাদানের মধ্যে ঠেলে দেয় - শক্ত ইস্পাত এবং ঢালাই লোহার মতো শক্ত, ভঙ্গুর পদার্থের জন্য ভাল৷ ভুল উপাদানে ভুল রেক অ্যাঙ্গেল ব্যবহার করলে বিল্ট-আপ প্রান্ত, দুর্বল ফিনিশ বা টুল ফ্র্যাকচার হয়।
ক্লিয়ারেন্স কোণ।ক্লিয়ারেন্স কোণ সরঞ্জামটিকে ওয়ার্কপিসের বিরুদ্ধে ঘষা থেকে বাধা দেয়। খুব ছোট, এবং টুলটি ঘষে, তাপ উৎপন্ন করে এবং পৃষ্ঠকে শক্ত করে। খুব বড়, এবং কাটিয়া প্রান্ত দুর্বল এবং চিপিং প্রবণ হয়ে ওঠে। স্টেইনলেস স্টিলের জন্য, আমরা ঘষা এবং কাজ-কঠিনতা কমাতে একটি বড় ক্লিয়ারেন্স কোণ ব্যবহার করি।
নাকের ব্যাসার্ধ।নাক ব্যাসার্ধ পৃষ্ঠ ফিনিস এবং টুল শক্তি প্রভাবিত করে। একটি বৃহত্তর নাকের ব্যাসার্ধ একটি মসৃণ ফিনিশ তৈরি করে তবে কাটার শক্তি বাড়ায় এবং পাতলা-প্রাচীরের অংশগুলিতে কম্পন সৃষ্টি করতে পারে। একটি ছোট নাকের ব্যাসার্ধ শক্তি হ্রাস করে কিন্তু একটি রুক্ষ ফিনিস ছেড়ে দেয়। সমাপ্তি পাসের জন্য, আমরা একটি বড় নাকের ব্যাসার্ধ ব্যবহার করি; রুক্ষ করার জন্য, একটি ছোট।
চিপ ব্রেকার জ্যামিতি।এটি এমন বৈশিষ্ট্য যা চিপের আকৃতি নির্ধারণ করে। একটি চিপ ব্রেকার যা খুব আক্রমণাত্মক তা ছোট চিপ তৈরি করে যা টুলটিকে জ্যাম করতে পারে। খুব প্যাসিভ, এবং চিপ অংশের চারপাশে মোড়ানো। আমরা উপাদান, কাটার গভীরতা এবং ফিড রেট-এর উপর ভিত্তি করে চিপ ব্রেকার জ্যামিতি নির্বাচন করি—শুধু টুল ক্রিবের মধ্যে যা আছে তা নয়।
চিপ কন্ট্রোল - কেন দীর্ঘ চিপস আপনার অর্থ ব্যয় করে
টুল বা অংশের চারপাশে মোড়ানো একটি চিপ শুধুমাত্র একটি অসুবিধা নয়। এটি তিনটি উপায়ে অর্থ ব্যয় করে:
পৃষ্ঠের ক্ষতি।একটি দীর্ঘ স্ট্রিং চিপ একটি সমাপ্ত পৃষ্ঠ জুড়ে টেনে এটি আঁচড়. একটি সিলিং পৃষ্ঠ বা একটি ভারবহন জার্নালে, সেই স্ক্র্যাচটি একটি ফুটো বা পরিধান বিন্দুতে পরিণত হয়। যে অংশগুলি অ্যানোডাইজড বা ধাতুপট্টাবৃত হবে তার জন্য, একটি স্ক্র্যাচযুক্ত পৃষ্ঠ আবরণের পরে একটি দৃশ্যমান ত্রুটি হয়ে যায়।
টুল ব্যর্থতা।টুল শ্যাঙ্কের চারপাশে মোড়ানো একটি চিপ কাটিং প্রান্তকে অন্তরক করে, তাপমাত্রা বাড়ায় এবং পরিধানকে ত্বরান্বিত করে। গুরুতর ক্ষেত্রে, সন্নিবেশ পকেটে চিপ প্যাক করে এবং সন্নিবেশ ফাটল।
অপারেটরের হস্তক্ষেপ।একটি মেশিন যা প্রতি কয়েক মিনিটে চিপ পরিষ্কার করার জন্য থেমে যায় তা যন্ত্রাংশ তৈরি করছে না। উচ্চ-ভলিউম উত্পাদনের জন্য, চিপ নিয়ন্ত্রণ একটি স্থিতিশীল প্রক্রিয়া এবং একটি ধ্রুবক বাধার মধ্যে পার্থক্য।
আমরা তিনটি ভেরিয়েবলের মাধ্যমে চিপ নিয়ন্ত্রণ করি:
ফিড রেট:উচ্চ ফিড রেট মোটা চিপ তৈরি করে যা আরও সহজে ভেঙে যায়।
কাটার গভীরতা:খুব অগভীর, এবং চিপ লোম কাটার পরিবর্তে ঘষে।
কুল্যান্ট চাপ:উচ্চ-চাপের কুল্যান্ট (70-100 বার) কাটিং প্রান্তে নির্দেশিত চিপগুলিকে ভেঙে দেয় এবং তাদের কাজের অঞ্চল থেকে দূরে সরিয়ে দেয়।
আমরা কিভাবে উপকরণের সাথে টুলিং মেলে
বিভিন্ন উপকরণের জন্য বিভিন্ন টুলিং কৌশল প্রয়োজন। এখানে আমরা কীভাবে সবচেয়ে সাধারণ উপকরণগুলির সাথে যোগাযোগ করি তা এখানেসিএনসি বাঁক:
| প্যারামিটার | স্পেসিফিকেশন | পরীক্ষা পদ্ধতি |
|---|---|---|
| উপাদান গ্রেড | AISI 304 (UNS S30400) | মিল সার্টিফিকেট + XRF |
| খাদ ব্যাস | 5.0 মিমি (±0.05 মিমি) | লেজার মাইক্রোমিটার |
| মাথার নিচে দৈর্ঘ্য | 32.0 মিমি (±0.10 মিমি) | ডিজিটাল কলিপার |
| মাথা ব্যাস | 9.5 মিমি (±0.15 মিমি) | অপটিক্যাল তুলনাকারী |
| মাথার উচ্চতা | 1.6 মিমি (±0.10 মিমি) | ডিজিটাল কলিপার |
| প্রসার্য শক্তি | ≥520 MPa | ASTM E8 |
| কঠোরতা | ≤90 HRB | ASTM E18 |
| লবণ স্প্রে প্রতিরোধের | ≥72 ঘন্টা (কোন লাল মরিচা নেই) | ASTM B117 |

একটি বাস্তব উদাহরণ - চিপ নিয়ন্ত্রণ সমস্যা সহ স্টেইনলেস স্টীল খাদ
একটি উত্তর আমেরিকান হাইড্রোলিক সরঞ্জাম প্রস্তুতকারকের একটি 0.01 মিমি ব্যাস সহনশীলতা এবং Ra 0.8μm পৃষ্ঠ ফিনিস সহ একটি 316 স্টেইনলেস শ্যাফ্ট প্রয়োজন। তাদের পূর্ববর্তী সরবরাহকারী ছেঁড়া পৃষ্ঠ এবং অসামঞ্জস্যপূর্ণ ফিনিস সহ অংশগুলি সরবরাহ করেছিল - চিপগুলি টুলের চারপাশে আবৃত ছিল এবং বাঁক নেওয়ার সময় অংশটি স্ক্র্যাচ করেছিল।
আমরা ভিন্নভাবে কি করেছি:
- AlCrN আবরণ সহ উচ্চ-পজিটিভ রেক সন্নিবেশে স্যুইচ করা হয়েছে—তীক্ষ্ণ প্রান্ত, 316-এ কম ঘষা।
- চিপকে ঘন করতে এবং ভাঙ্গার জন্য ফিডের হার বৃদ্ধি করা হয়েছে।
- কাটিং প্রান্তে নির্দেশিত 70 বারে উচ্চ চাপের কুল্যান্ট প্রয়োগ করা হয়েছে।
- শূন্য পৃষ্ঠের ত্রুটি সহ 4,000 টুকরা পাঠানো হয়েছে। গ্রাহক ইনকামিং পলিশিং বাদ দিয়েছেন এবং সীসা সময় 6 দিন কমিয়েছেন।
CNC টার্নিং সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: কেন আমার পরিণত অংশ ছেঁড়া বা দাগযুক্ত পৃষ্ঠ ফিনিস আছে?
উত্তর: একটি ছেঁড়া বা দাগযুক্ত ফিনিস সাধারণত বিল্ট-আপ প্রান্ত বা ঘষার কারণে হয়। টুলটি পরিষ্কারভাবে কাটছে না - এটি উপাদানটিকে ঠেলে দিচ্ছে বা ঢালাই করছে। সাধারণ কারণগুলির মধ্যে রয়েছে ভুল রেক অ্যাঙ্গেল, একটি জীর্ণ সন্নিবেশ, অপর্যাপ্ত কুল্যান্ট, বা খুব কম খাওয়ার হার। অ্যালুমিনিয়াম এবং তামার মতো আঠালো উপাদানগুলির জন্য, উচ্চ-পজিটিভ রেক এবং আনকোটেড পালিশ সন্নিবেশ ব্যবহার করুন। স্টেইনলেস জন্য, উচ্চ-চাপ কুল্যান্টের সাথে একটি ধারালো প্রান্ত ব্যবহার করুন। Nuote Metals-এ, উৎসে এই ত্রুটিগুলি প্রতিরোধ করতে আমরা উপাদানের সাথে টুল জ্যামিতি মেলাই-এটি যেকোনওর জন্য মৌলিকসিএনসি বাঁকপ্রক্রিয়া
প্রশ্ন 2: আমার টার্নিং সরবরাহকারী সঠিক টুলিং ব্যবহার করছে কিনা তা আমি কীভাবে জানব?
A: তাদের তিনটি প্রশ্ন জিজ্ঞাসা করুন: (1) আপনি এই উপাদানটিতে কোন রেক কোণ ব্যবহার করেন? (2) কি চিপ ব্রেকার জ্যামিতি? (3) কি কুল্যান্ট চাপ? একজন সরবরাহকারী যারা এই প্রশ্নের উত্তর দিতে পারে না তাদের নিয়ন্ত্রণ করছে নাসিএনসি বাঁকপ্রক্রিয়া একজন সরবরাহকারী যিনি একটি সাধারণ উত্তর দেন—"আমরা সবকিছুতে ইতিবাচক রেক ব্যবহার করি"—উপাদান উপাদানের সাথে মেলে না। Nuote ধাতু নথি প্রতিটি অংশ নম্বর জন্য টুলিং নির্বাচন এবং সেটআপ শীট এটি অন্তর্ভুক্ত.
Q3: টুল জ্যামিতি কি চক্রের সময় কমাতে পারে?
উঃ হ্যাঁ। সঠিক জ্যামিতি সহ একটি টুল দ্রুত কাটে কারণ এটি কাটার গভীর গভীরতা এবং ব্যর্থ না হয়ে উচ্চ ফিড রেট নিতে পারে। ভুল জ্যামিতি সহ একটি টুল বকবক বা টুল ভাঙা এড়াতে অপারেটরকে গতি কমাতে বাধ্য করে। একটি সাধারণ স্টেইনলেস স্টীল অংশের জন্য, টুল জ্যামিতি অপ্টিমাইজ করাসিএনসি বাঁকচক্রের সময় 15-25% কমাতে পারে। এটি সরাসরি ইউনিট খরচ হ্রাস করে। Nuote Metals প্রক্রিয়া পরিকল্পনার সময় টুলিং কৌশল পর্যালোচনা করে-প্রথম ব্যাচ ধীর গতিতে চলার পরে নয়।
হট ট্যাগ: সিএনসি টার্নিং, চায়না সিএনসি টার্নিং, সিএনসি টার্নিং প্রোটোটাইপ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি