পণ্য
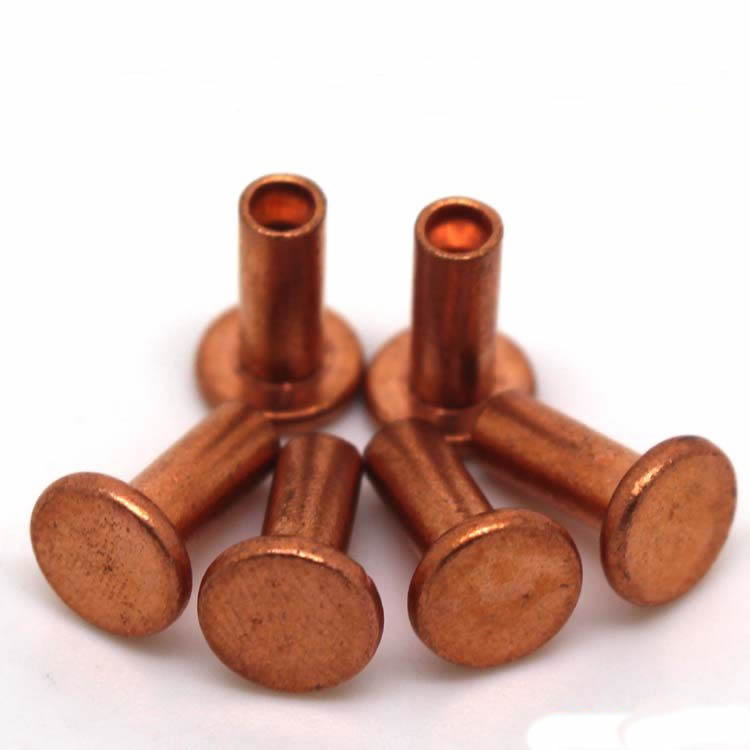
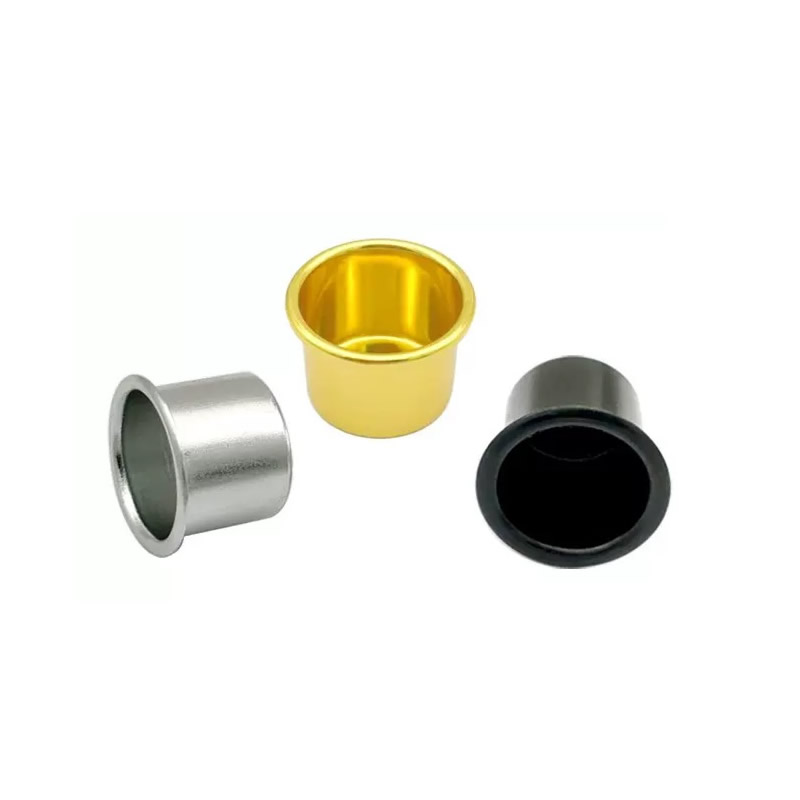
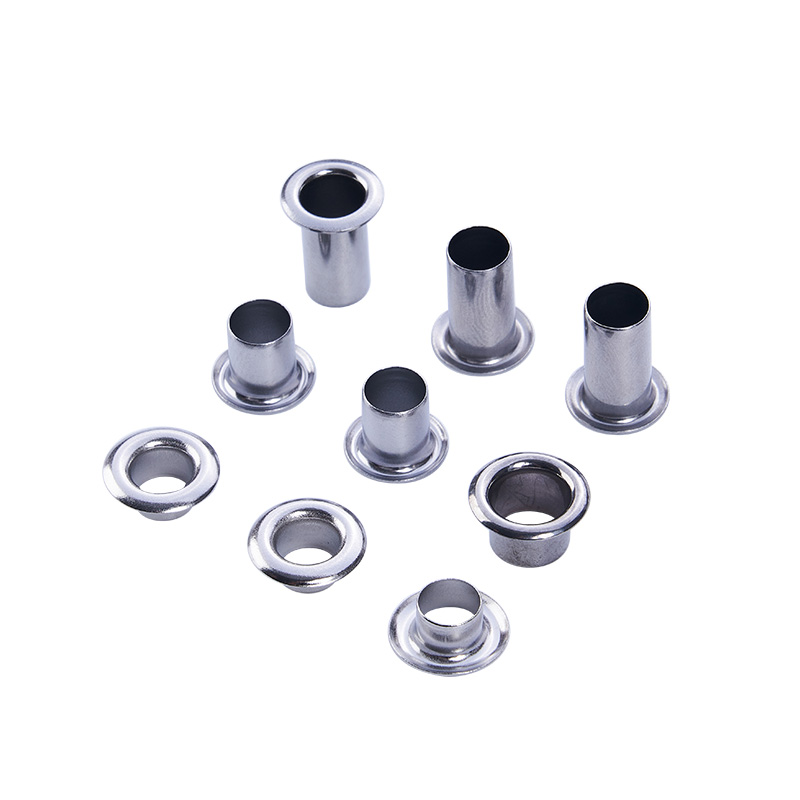
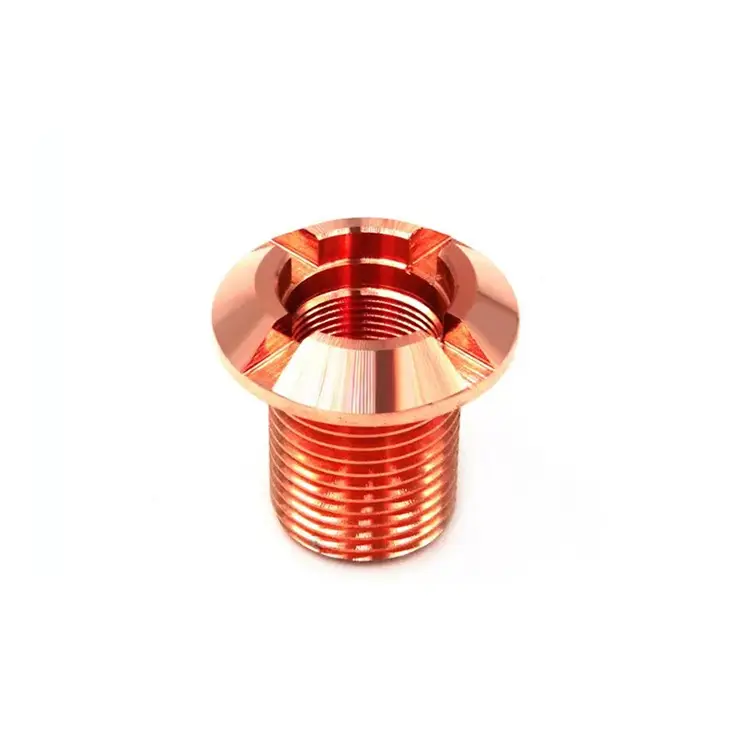
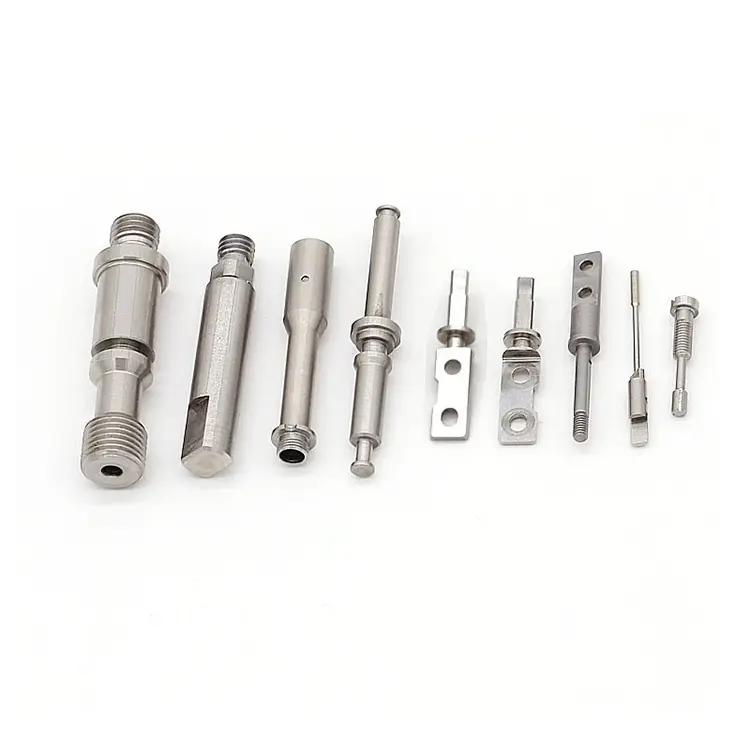
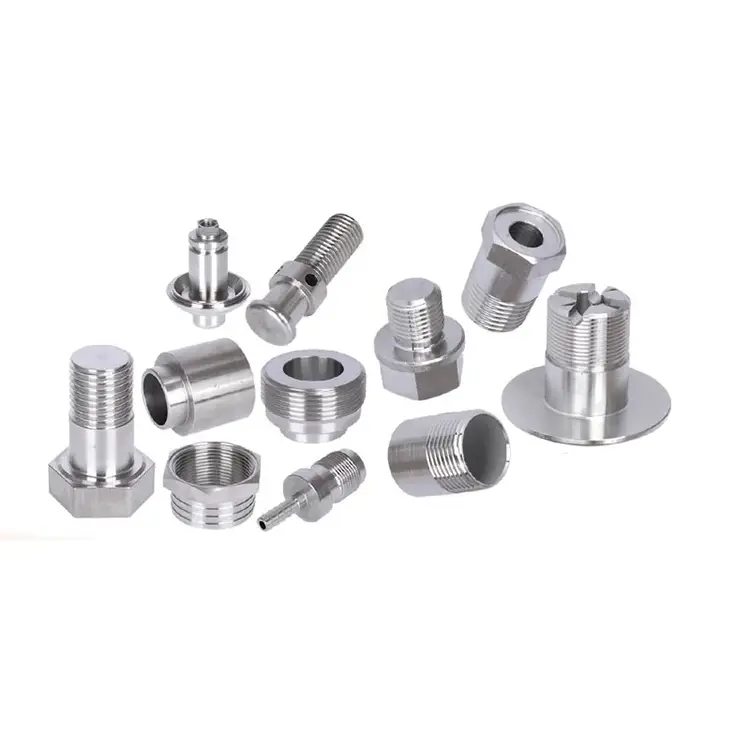
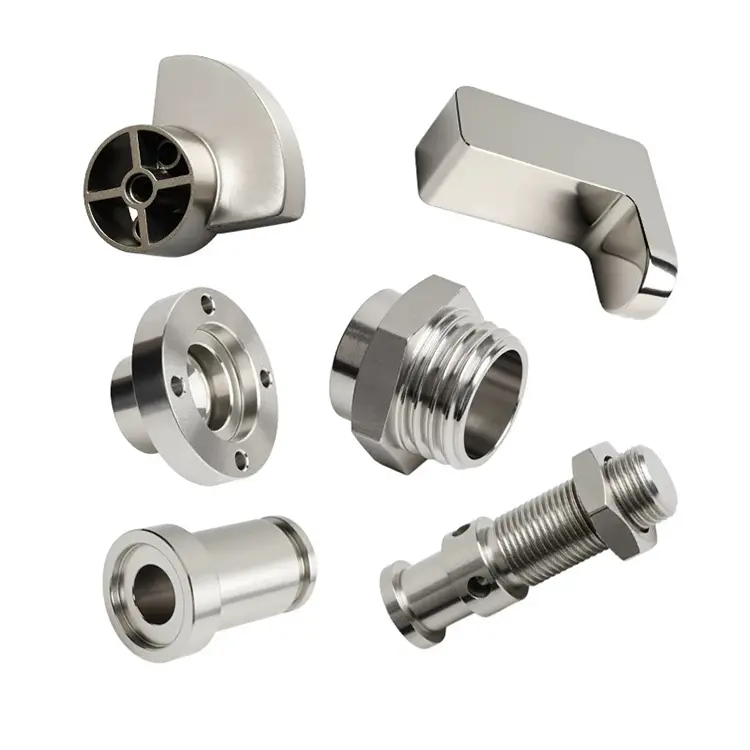
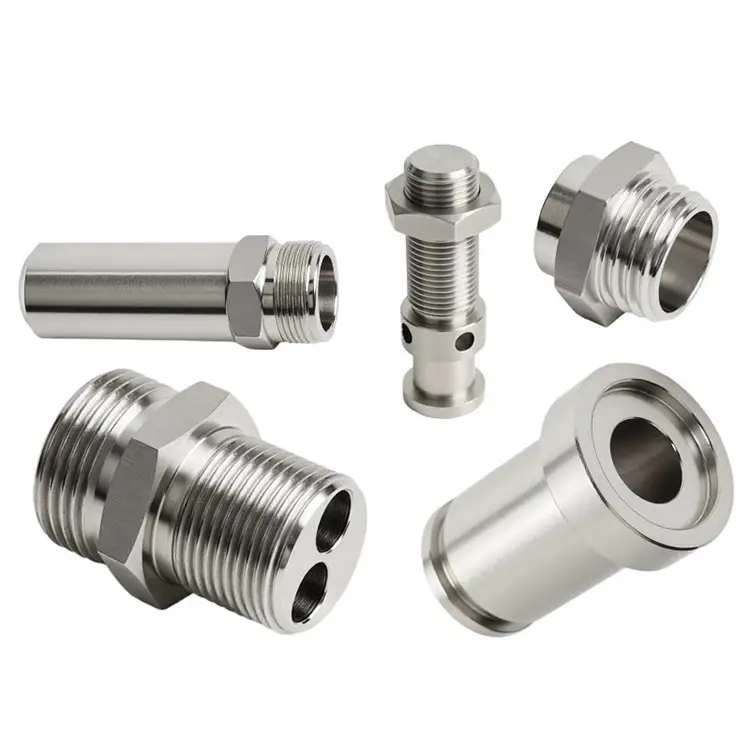
কপার টার্নিং পার্টস
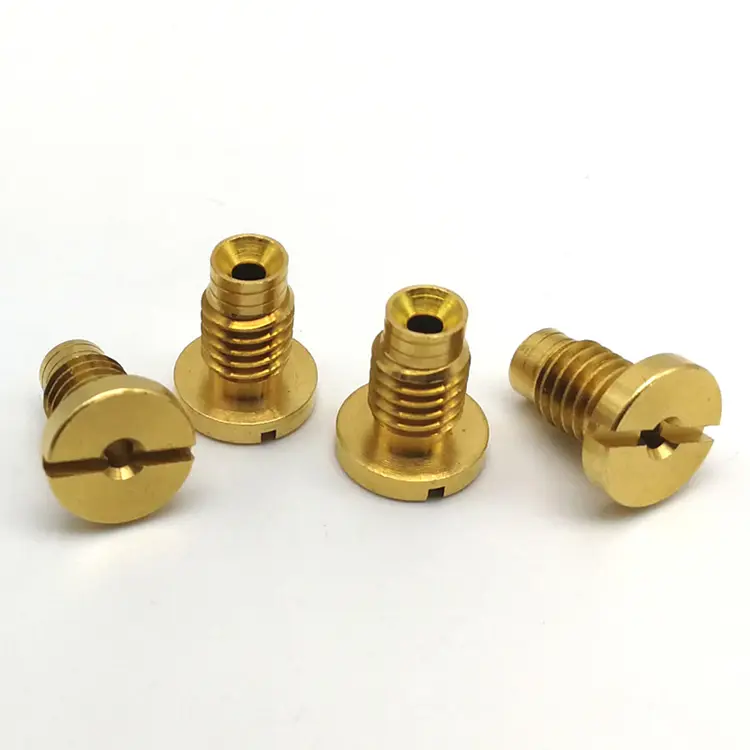
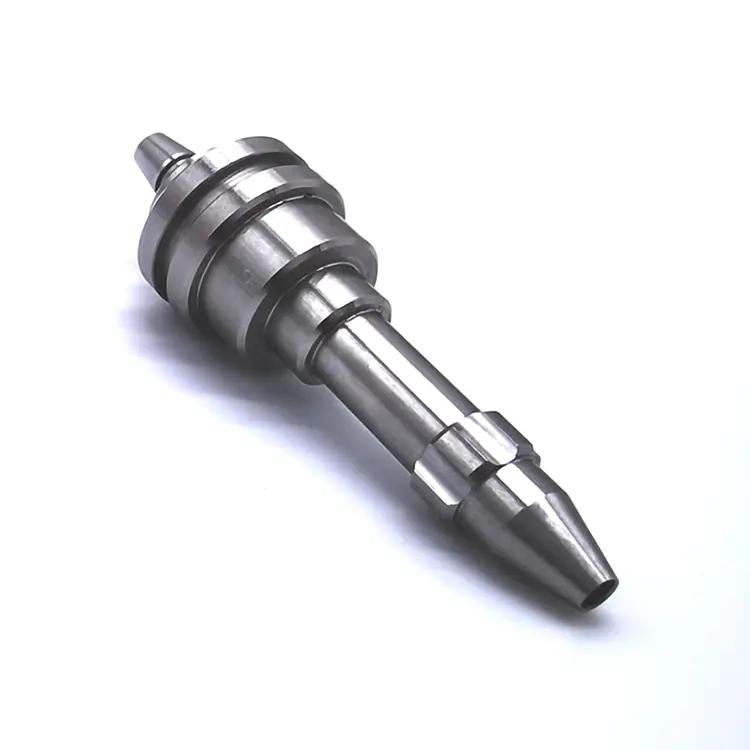
নুওট মেটালের 10 বছরেরও বেশি অভিজ্ঞতা রয়েছে বিশেষজ্ঞ টার্নিং উপাদানগুলির উত্পাদন এবং সরবরাহে এবং আমাদের CNC ল্যাথ সরঞ্জামগুলি আপনার সবচেয়ে বিশদ প্রয়োজনীয়তাগুলি পূরণ করার জন্য অত্যন্ত সুনির্দিষ্ট পরিমাপে তামার বাঁক যন্ত্রাংশ উত্পাদন করতে সক্ষম। সমস্ত তামার মেশিনিং অংশগুলি সহনশীলতার ক্ষুদ্রতম স্তরে তৈরি করা হয় এবং এমনকি কঠোরতম মানদণ্ডও পূরণ করবে।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
পিতল সহজেই ঘুরে যায়। ইস্পাত ফিরে যুদ্ধ. অ্যালুমিনিয়াম deburring দাবি. তামা ভিন্ন। এটি নরম, আঠালো এবং দাগযুক্ত। এটি দ্রুত কাজ করে। এটি লম্বা, স্ট্রিং চিপ তৈরি করে যা টুলের চারপাশে মোড়ানো হয় এবং পৃষ্ঠে আঁচড় দেয়। এবং যদি আপনি এটিকে স্ট্যান্ডার্ড প্যারামিটার দিয়ে মেশিন করেন তবে আপনি একটি অংশ পাবেন যা গ্রহণযোগ্য দেখায় কিন্তু পরিবাহিতা পরীক্ষায় ব্যর্থ হয়।
Nuote ধাতুমেশিনকপার টার্নিং পার্টসঅ্যাপ্লিকেশনের জন্য যেখানে বৈদ্যুতিক বা তাপ পরিবাহিতা একটি বৈশিষ্ট্য নয় - এটি সম্পূর্ণ ফাংশন। বাসবার সংযোগকারী, আরএফ শিল্ডিং উপাদান, ভ্যাকুয়াম সিল, হিট সিঙ্ক পিন। আপনার অংশ যদি বর্তমান বহন করতে হয়, তাপ নষ্ট করে, বা একটি অ-চৌম্বক সংকেত পথ বজায় রাখে, তামা হল উপাদান। কিন্তু শুধুমাত্র যদি এটি সঠিকভাবে মেশিন করা হয়।
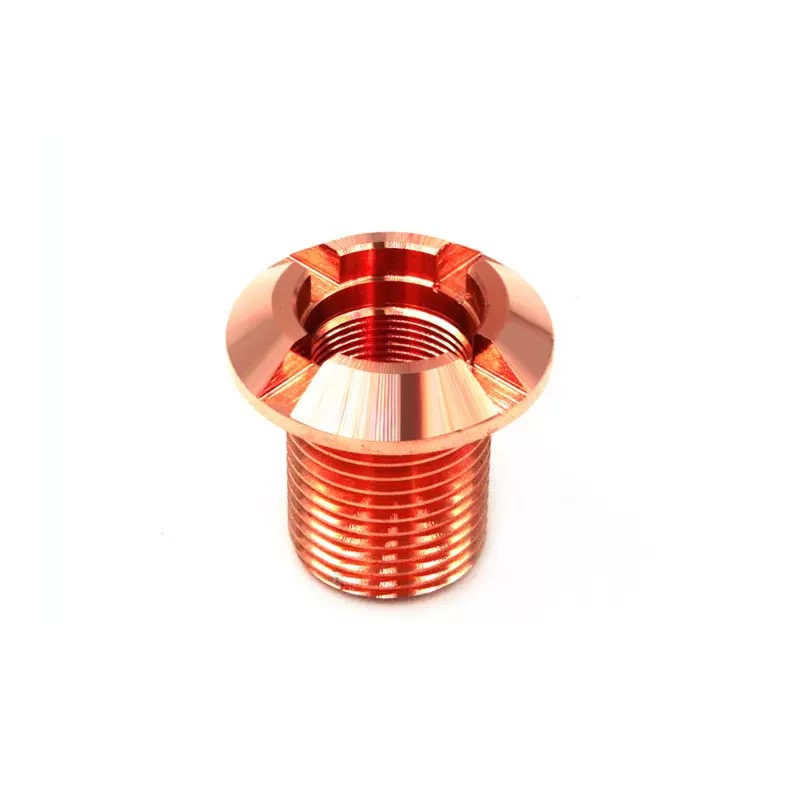
কপার টার্নিং এর চারটি ফাঁদ
1. smearing এবং বিল্ট আপ প্রান্ত.
তামা নরম এবং নমনীয়, তাই এটি চাপে কাটিয়া প্রান্তে ঢালাই করে। এটি একটি বিল্ট-আপ এজ (BUE) গঠন করে যা অপ্রত্যাশিতভাবে ভেঙে যায়, যার ফলে সারফেস ফিনিশ, ডাইমেনশনাল ড্রিফ্ট এবং এমবেডেড কণা হয় যা যোগাযোগের প্রতিরোধ বাড়ায়। আমরা উচ্চ-পজিটিভ রেক, আনকোটেড পলিশড কার্বাইড সন্নিবেশ ব্যবহার করি—কোটেড টুল ঘর্ষণ বাড়ায় এবং তামার মধ্যে BUE খারাপ করে। কাটার গতি বেশি রাখা হয়, মাঝারি খাওয়ানো হয় এবং কুল্যান্টকে প্রান্তে সুনির্দিষ্টভাবে নির্দেশ করা হয়।
2. Burrs যে পরিবাহিতা ধ্বংস.
কপার burrs নমনীয় এবং অংশে আঁকড়ে থাকে। একটি বাসবার যোগাযোগ পৃষ্ঠের একটি burr একটি উচ্চ-প্রতিরোধ বিন্দু তৈরি করে। একটি RF গহ্বরে একটি burr সংকেত আচরণ পরিবর্তন করে। স্ট্যান্ডার্ড ডিবারিং অভ্যন্তরীণ প্রান্ত মিস করে। উৎসে বুর গঠন কমাতে আমরা নিয়ন্ত্রিত ফিড রেট ব্যবহার করি, তারপর অভ্যন্তরীণ বৈশিষ্ট্যের জন্য থার্মাল ডিবারিং বা অ্যাব্রেসিভ ফ্লো ফিনিশিং। সমালোচনামূলক বৈদ্যুতিক পৃষ্ঠগুলির জন্য, আমরা টিনিং বা প্রলেপ দেওয়ার আগে একটি প্রোফাইলার দিয়ে পরিদর্শন করি।
3. মেশিনিং সময় কাজ-কঠিনতা.
কপার দ্রুত কাজ করে। যদি টুলটি কাটার পরিবর্তে ঘষে, পৃষ্ঠটি শক্ত হয়ে যায়, পরবর্তী পাসটি দ্রুত নিস্তেজ হয়ে যায় এবং অংশটি পরবর্তী গঠন বা বাঁকানোর জন্য খুব শক্ত হয়ে যেতে পারে। আমরা কর্ম-শক্তকরণ থ্রেশহোল্ডের উপরে কাটার গতি প্রোগ্রাম করি এবং পরিষ্কারভাবে শিয়ার করার জন্য তীক্ষ্ণ, ইতিবাচক জ্যামিতি ব্যবহার করি। C10200 (OFHC) এর জন্য, প্রয়োজন হলে আমরা রাফিং এবং ফিনিশিং পাসের মধ্যে অ্যানিল করি।
4. অপারেশন মধ্যে জারণ.
তামা বাতাসের সংস্পর্শে এলে দ্রুত অক্সিডাইজ হয়-বিশেষ করে মেশিন করার পরে, যখন তাজা ধাতু উন্মুক্ত হয়। অক্সাইড ফিল্মগুলি যোগাযোগের প্রতিরোধ ক্ষমতা বাড়ায় এবং সোল্ডারিং, টিনিং বা কলাইতে হস্তক্ষেপ করে। আমরা মেশিনিং করার সাথে সাথে অংশগুলি ধুয়ে ফেলি এবং শুকিয়ে ফেলি এবং সেগুলি নাইট্রোজেন-শুদ্ধ ক্যাবিনেটে সংরক্ষণ করি। সিলভার-প্লেটেড বা টিন করা অংশগুলির জন্য, আমরা মেশিনিংয়ের 24 ঘন্টার মধ্যে শেষ করার সময় নির্ধারণ করি।
কপার গ্রেড আমরা মেশিন - এবং কেন তারা গুরুত্বপূর্ণ
| গ্রেড | বিশুদ্ধতা | পরিবাহিতা | মূল বৈশিষ্ট্য | সাধারণ আবেদন |
|---|---|---|---|---|
| C11000 (ETP) | ≥99.9% | 58 MS/m | সাধারণ উদ্দেশ্য, ভাল ভারসাম্য | বাসবার, টার্মিনাল, হিট সিঙ্ক |
| C10200 (OFHC) | ≥99.99% | 59 MS/m | অক্সিজেন-মুক্ত, কোনো বাধা নেই | ভ্যাকুয়াম সিল, হাই-টেম্প ইলেকট্রনিক্স |
| C10100 (OFE) | ≥99.99% | 59 MS/m | অত্যন্ত কম অক্সিজেন, সর্বোচ্চ নমনীয়তা | ক্রিটিক্যাল ইলেকট্রনিক্স, ক্রায়োজেনিক |
| C14500 (টেলুরিয়াম) | ≥99.5% | 50 এমএস/মি | কারিগরিতা Te দ্বারা উন্নত | উচ্চ গতির সংযোগকারী পরিণত |
| C17510 (বেরিলিয়াম) | – | 45 এমএস/মি | উচ্চ শক্তি, ভাল পরিবাহিতা | স্প্রিংস, উচ্চ-বর্তমান পরিচিতি |
C11000 বনাম C10200-এর একটি নোট: C11000 হল আদর্শ বৈদ্যুতিক তামা। এতে ~0.04% অক্সিজেন রয়েছে, যা বেশিরভাগ বাসবার এবং টার্মিনালের জন্য ভালো। C10200 অক্সিজেন-মুক্ত—এটি ঢালাই, ব্রেজিং বা উচ্চ-তাপমাত্রা পরিষেবার সময় হাইড্রোজেন ক্ষয় প্রতিরোধ করে। ভ্যাকুয়াম সিল বা ক্রায়োজেনিক অংশগুলির জন্য, C10200 বা C10100 চয়ন করুন। Nuote Metals তিনটিই স্টক করে এবং আপনার আবেদনের উপর ভিত্তি করে পরামর্শ দিতে পারে।
আমাদের কপার টার্নিং লাইন - পরিবাহিতা এবং সারফেস অখণ্ডতার জন্য নির্মিত
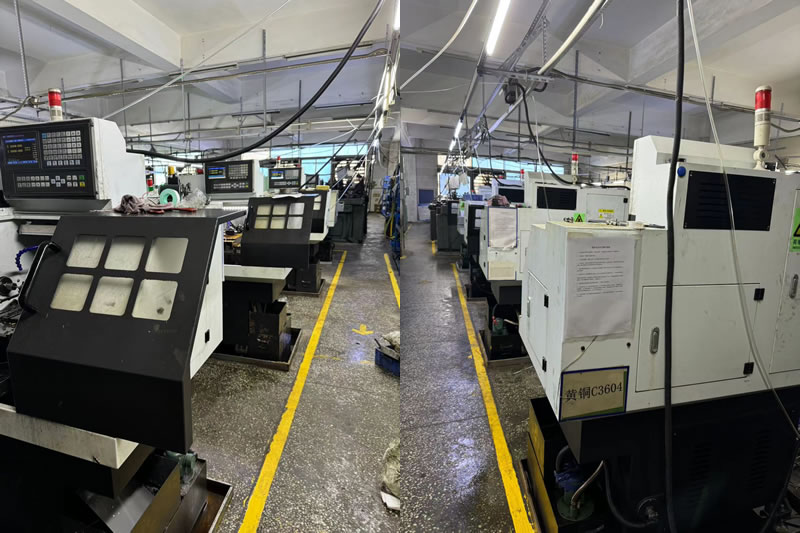
Nuote ধাতু একটি ডেডিকেটেড কপার টার্নিং সেল পরিচালনা করে, যা আমাদের স্টিল, স্টেইনলেস এবং অ্যালুমিনিয়াম লাইন থেকে বিচ্ছিন্ন। ক্রস-দূষণ পরিবাহিতার শত্রু। একটি তামার বাসবারে এম্বেড করা একটি একক ইস্পাত চিপ একটি হট স্পট হয়ে ওঠে।
সরঞ্জাম এবং প্রক্রিয়া নিয়ন্ত্রণ:
8 CNC লেদতামা এবং তামার সংকর, বার ক্ষমতা 2 মিমি থেকে 60 মিমি পর্যন্ত নিবেদিত।
আনকোটেড, পালিশ কার্বাইডসন্নিবেশ শুধুমাত্র তামার জন্য সংরক্ষিত-অন্যান্য উপকরণের সাথে ক্রস-ব্যবহার নয়।
উচ্চ চাপ কুল্যান্ট(70 বার) চিপ ভাঙ্গা এবং smearing প্রতিরোধ কাটিয়া প্রান্ত এ নির্দেশিত.
ইন-হাউস টিনিং এবং সিলভার প্লেটিং- আমরা মেশিনযুক্ত অংশ থেকে সমাপ্ত, সোল্ডারযোগ্য পৃষ্ঠ পর্যন্ত প্রক্রিয়া নিয়ন্ত্রণ করি।
পরিবাহিতা যাচাইকরণ:C11000 এর জন্য ≥58 MS/m নিশ্চিত করতে একটি সিগমা-টেস্ট মিটার দিয়ে পরীক্ষা করা হয়েছে প্রতিটি ব্যাচ।
ভলিউম ক্ষমতা:
প্রোটোটাইপ:1-50 টুকরা, 5-অক্ষের মিল-টার্ন সেন্টার।
উৎপাদন:50-200,000 পিস, স্বয়ংক্রিয় লোডার সহ বার-ফেড লেদস এবং ইন-প্রসেস গেজিং।
কেন এই ব্যাপার: কপার টার্নিংয়ের জন্য টুলিং, কুল্যান্ট এবং হ্যান্ডলিং প্রয়োজন যা বিশেষভাবে নরম, পরিবাহী, অক্সিজেন-সংবেদনশীল উপাদানের জন্য ডিজাইন করা হয়েছে। আমাদের ডেডিকেটেড সেল কেন আমরা একটি বাসবার সংযোগকারীতে ±0.005 মিমি সহনশীলতা ধরে রাখতে পারি এবং এমন একটি পৃষ্ঠ সরবরাহ করতে পারি যা সিলভার প্লেটিংয়ের পরে পরিবাহিতা পরীক্ষায় উত্তীর্ণ হয়।
একটি বাস্তব উদাহরণ - EV চার্জিং স্টেশনের জন্য C11000 বাসবার সংযোগকারী
একটি ইউরোপীয় ইভি চার্জিং প্রস্তুতকারকের একটি 0.01 মিমি বোর সহনশীলতা সহ একটি C11000 বাসবার সংযোগকারীর প্রয়োজন, Ra 0.8μm পৃষ্ঠের ফিনিস এবং সিলভার প্লেটিং যা 24-ঘন্টা লবণ স্প্রে পরীক্ষায় উত্তীর্ণ হয়েছে৷ তাদের পূর্ববর্তী সরবরাহকারী এমবেডেড তামার কণা সহ অংশগুলি সরবরাহ করেছিল যা কলাইয়ের পরে প্রতিরোধের ব্যর্থতার কারণ হয়েছিল।
আমরা ভিন্নভাবে কি করেছি:
- বিল্ট-আপ প্রান্ত এবং এমবেডেড কণা প্রতিরোধ করতে ব্যবহার করা আনকোটেড পলিশড কার্বাইড সন্নিবেশ।
- অভ্যন্তরীণ বোরের জন্য ঘষিয়া তুলিয়া ফেলিতে সক্ষম ফ্লো ফিনিশিং-এ স্যুইচ করা হয়েছে—হ্যান্ড টুল মিস করা burrs অপসারণ।
- সিলভার প্লেট করার আগে কপার সালফেট পরীক্ষা দিয়ে পৃষ্ঠের পরিচ্ছন্নতা যাচাই করা হয়েছে।
- শূন্য প্রতিরোধের ব্যর্থতার সাথে 8,000 পিস পাঠানো হয়েছে। গ্রাহক যোগাযোগ প্রতিরোধের জন্য ইনকামিং পরিদর্শন অপসারণ.
কপার টার্নিং পার্টস সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
প্রশ্ন 1: বৈদ্যুতিক বাসবার এবং সংযোগকারীগুলির জন্য সেরা তামার গ্রেড কী?
A: C11000 (ETP) হল বেশিরভাগ বাসবার, টার্মিনাল এবং সংযোগকারীর জন্য আদর্শ পছন্দ। এটি 58 MS/m পরিবাহিতা, ভাল মেশিনিবিলিটি অফার করে এবং সাশ্রয়ী। ভ্যাকুয়াম সিল, ক্রায়োজেনিক অংশ, বা ঢালাই বা ব্রেজিং জড়িত অ্যাপ্লিকেশনগুলির জন্য, C10200 (OFHC) বা C10100 (OFE) বেছে নিন—এগুলি অক্সিজেন-মুক্ত এবং হাইড্রোজেন ক্ষয় প্রতিরোধ করে৷ উচ্চ-গতির বাঁক নেওয়ার জন্য যেখানে মেশিনেবিলিটি অগ্রাধিকার, C14500 (টেলুরিয়াম কপার) মেশিনগুলি দ্রুত কিন্তু এর পরিবাহিতা কিছুটা কম (50 MS/m)। Nuote Metals সমস্ত গ্রেড স্টক করে এবং আপনার প্রয়োজনীয়তার উপর ভিত্তি করে পরামর্শ দিতে পারে।
প্রশ্ন 2: আপনি কিভাবে তামার বাঁক অংশে burrs প্রতিরোধ করবেন?
উত্তর: কপার burrs নমনীয় এবং হাত সরঞ্জাম দিয়ে সম্পূর্ণরূপে অপসারণ করা কঠিন। প্রতিরোধ টুল জ্যামিতি দিয়ে শুরু হয়: আমরা উচ্চ-পজিটিভ রেক, আনকোটেড পলিশড ইনসার্ট এবং প্রোগ্রাম ফিড রেট ব্যবহার করি যা উপাদানটিকে পরিষ্কারভাবে শিয়রে দেয়। ক্রস-গর্ত এবং অভ্যন্তরীণ বৈশিষ্ট্যগুলির জন্য, আমরা ঘষিয়া তুলিয়া ফেলিতে সক্ষম প্রবাহ সমাপ্তি বা তাপীয় ডিবারিং প্রয়োগ করি। সিলভার-প্লেটেড বা টিন করা অংশগুলির জন্য, আমরা শেষ করার আগে একটি প্রোফাইলার দিয়ে পরিদর্শন করি - কারণ প্রলেপ burrs লুকিয়ে রাখে না; এটা তাদের প্রসারিত করে।
প্রশ্ন 3: আপনি কি দূষণ ছাড়াই অক্সিজেন-মুক্ত তামা মেশিন করতে পারেন?
উঃ হ্যাঁ। আমরা শুধুমাত্র তামার জন্য সংরক্ষিত আনকোটেড কার্বাইড টুলিং সহ ডেডিকেটেড লেদগুলিতে C10200 এবং C10100 মেশিন করি। কোনো ইস্পাত, অ্যালুমিনিয়াম বা পিতলের চিপ তামার কোষে প্রবেশ করে না। আমরা মেশিনিং করার সাথে সাথে অংশগুলি ধুয়ে ফেলি, সেগুলিকে নাইট্রোজেন-পরিষ্কার ক্যাবিনেটে সংরক্ষণ করি এবং 24 ঘন্টার মধ্যে টিনিং বা প্লেট করার সময়সূচী করি। জটিল ভ্যাকুয়াম বা ক্রায়োজেনিক অংশগুলির জন্য, আমরা প্রতিটি চালানের সাথে অক্সিজেন সামগ্রী শংসাপত্র এবং পরিবাহিতা পরীক্ষার রিপোর্ট প্রদান করি।
হট ট্যাগ: কপার টার্নিং পার্টস, চায়না টার্নিং পার্টস
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি