পণ্য
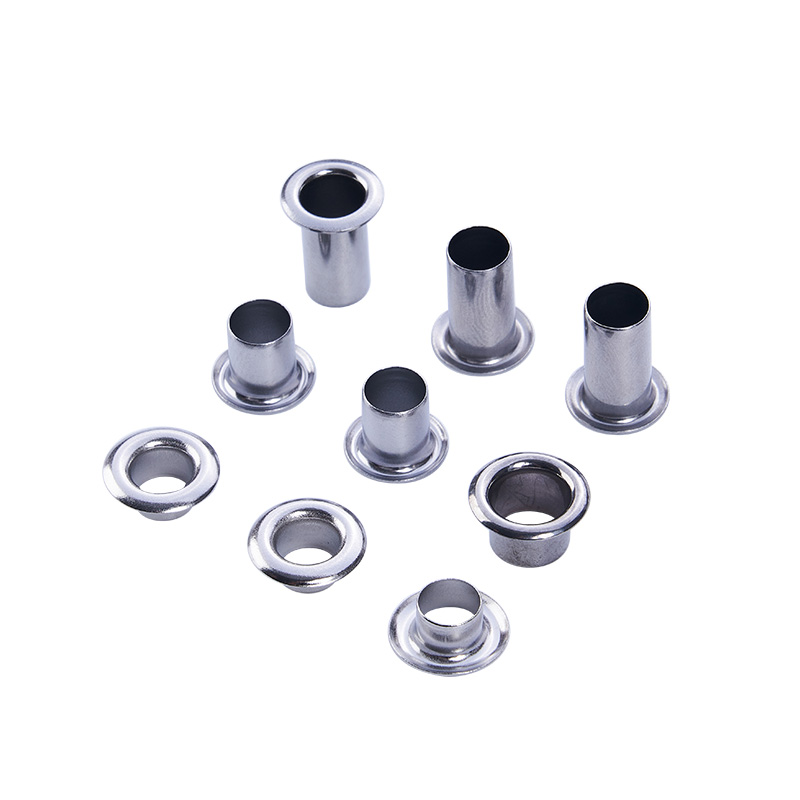
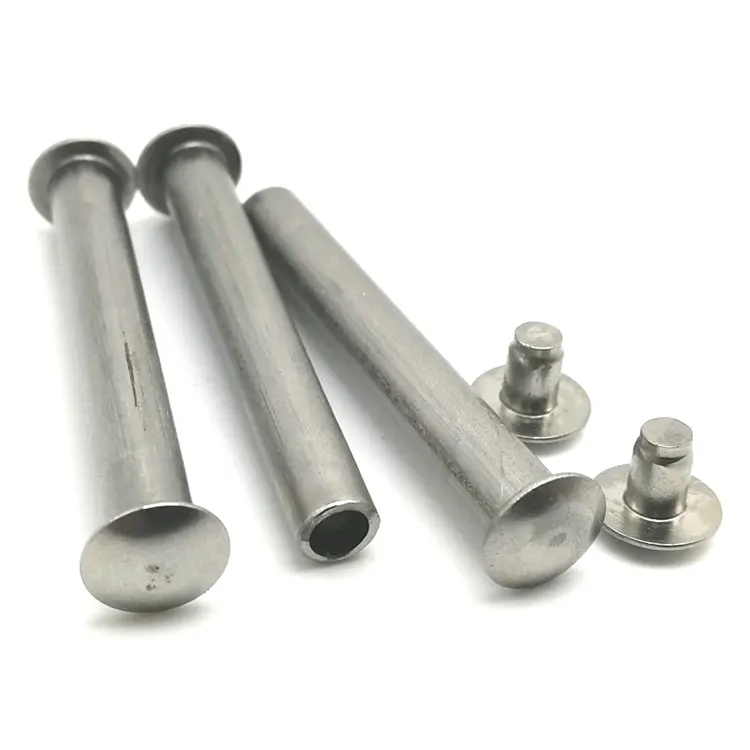
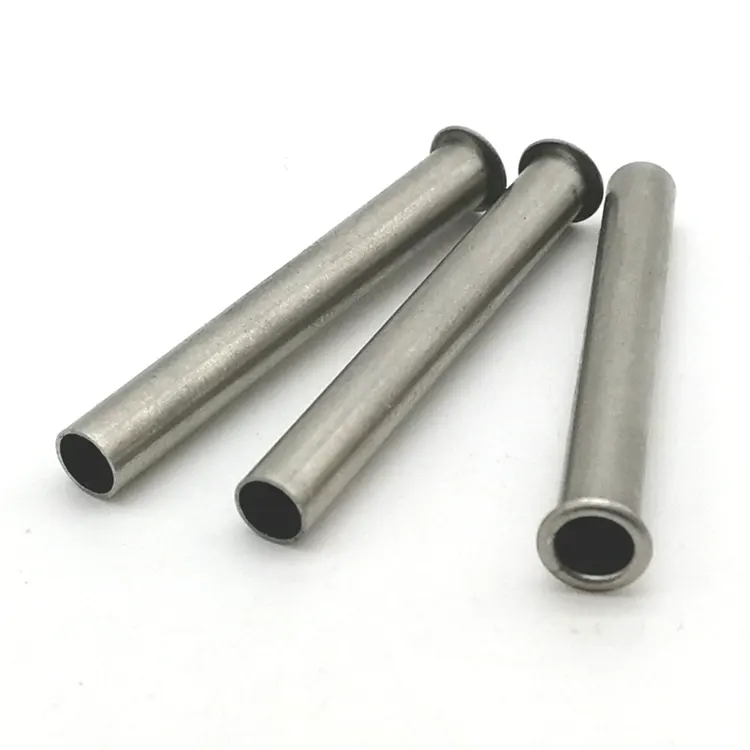
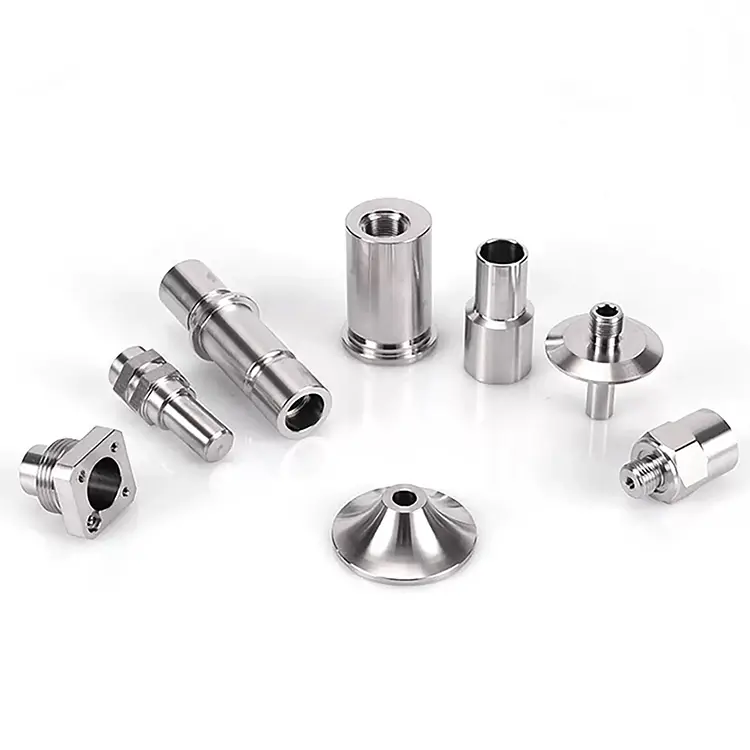
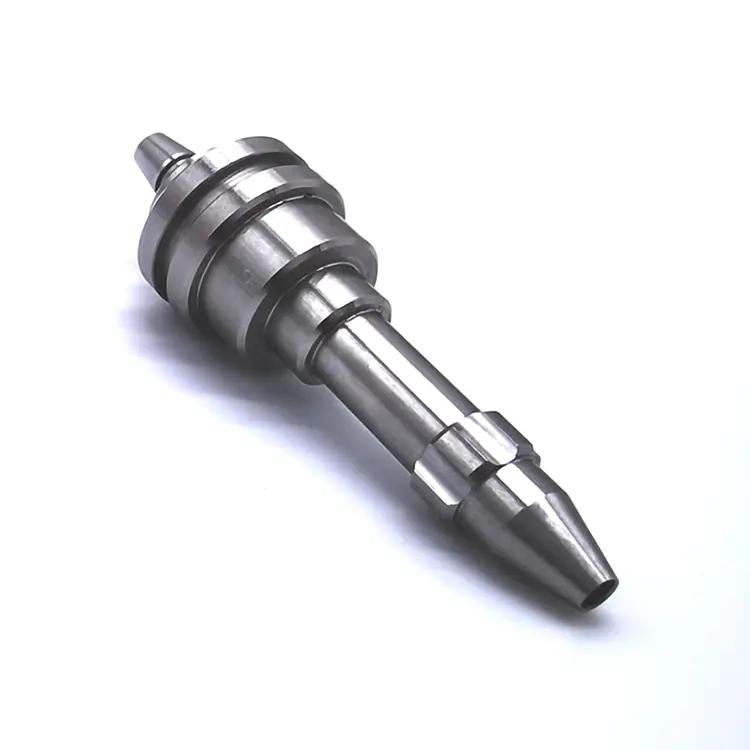
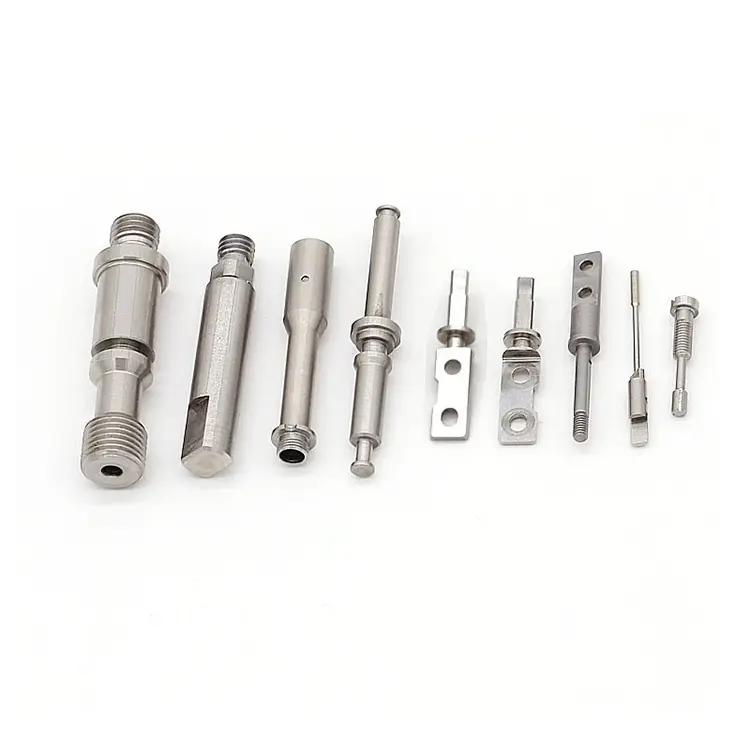
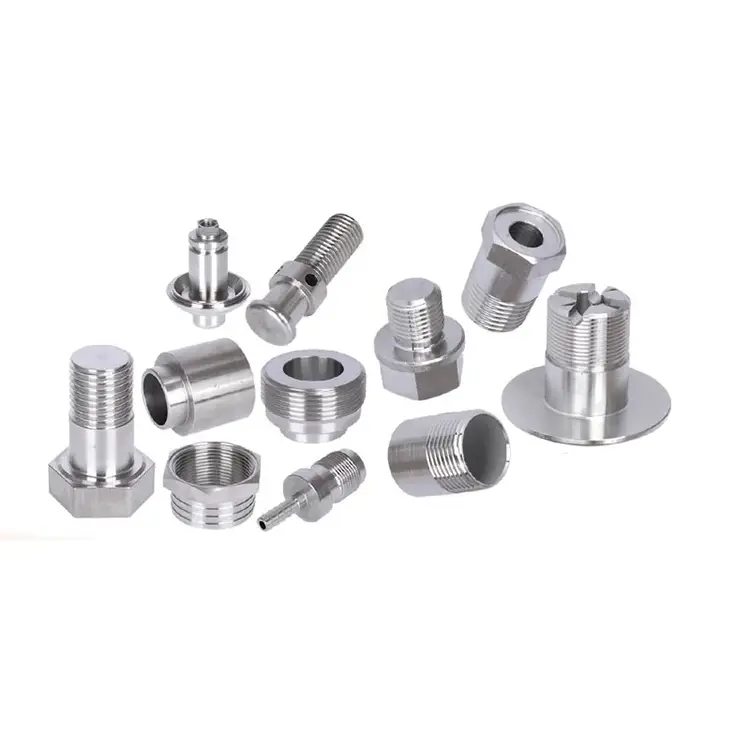
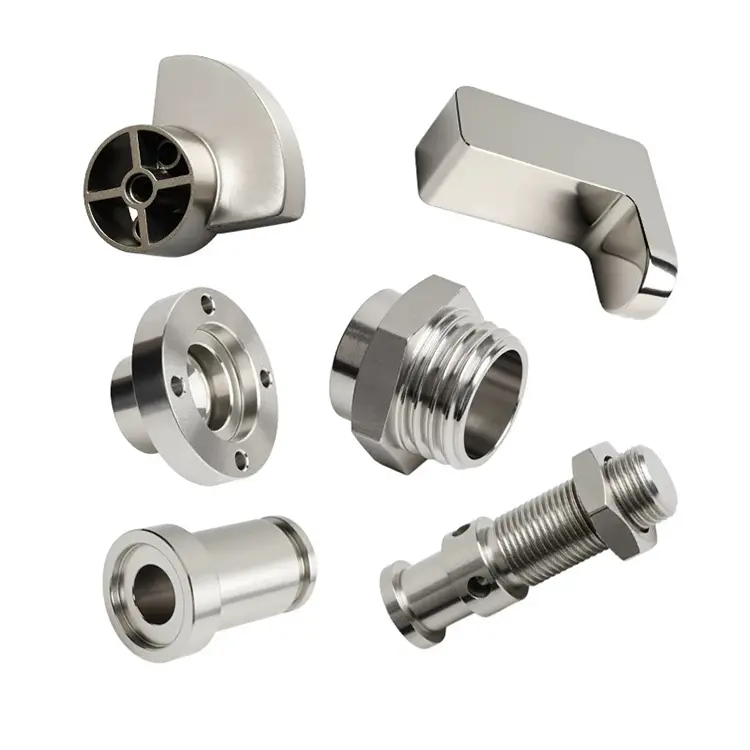
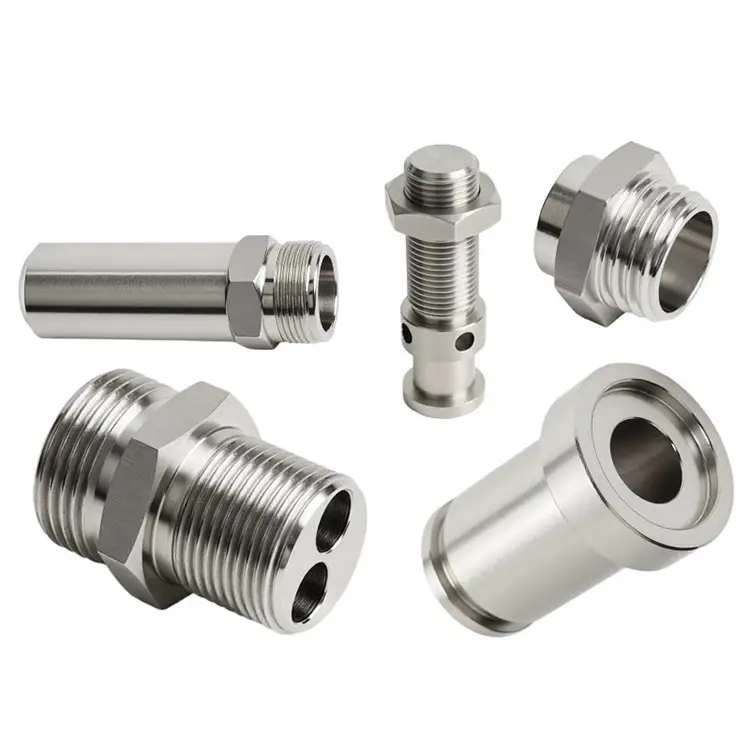
স্টেইনলেস স্টীল বাঁক অংশ
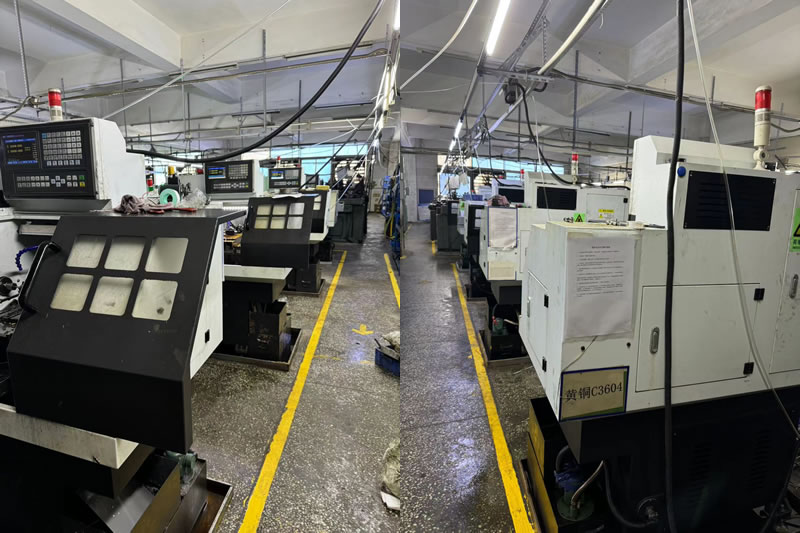
Nuote ধাতু উচ্চ নির্ভুলতা সঙ্গে স্টেইনলেস স্টীল বাঁক অংশ অফার, আমরা Dongguan, চীন অবস্থিত. স্টেইনলেস স্টিল মেশিনিং হল একটি ওয়ার্কপিসের উপাদান কেটে বা পৃষ্ঠের মধ্যে একটি অভ্যন্তরীণ ব্যাসার্ধ মেশিন করার মাধ্যমে স্টেইনলেস স্টিলের আকার দেওয়ার প্রক্রিয়া।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
স্টেইনলেস স্টীল টার্নিং পার্টস - যখন জারা প্রতিরোধ যন্ত্রের অসুবিধা পূরণ করে
স্টেইনলেস স্টীল শুধু "ইস্পাত যে মরিচা না" নয়। এটি এমন একটি মিশ্র ধাতুর পরিবার যা আক্রমনাত্মকভাবে কাজ করে, শক্ত চিপ তৈরি করে যা টুলিংয়ের চারপাশে মোড়ানো হয় এবং পৃষ্ঠের অখণ্ডতা দাবি করে যা কার্বন ইস্পাত কখনই প্রয়োজন হয় না। অনেক মেশিনের দোকান 1045 কার্বন স্টিলের মতো স্টেইনলেস ব্যবহার করে—এবং এর ফলাফল খারাপ ফিনিশ, ছোট টুল লাইফ এবং উচ্চ স্ক্র্যাপ রেট।
Nuote মেটাল মেশিন স্টেইনলেস স্টীল বাঁক অংশ ভিন্নভাবে. আমরা বিশেষভাবে স্টেইনলেস জন্য টুলিং, কুল্যান্ট, এবং কাটিং পরামিতি নির্বাচন করি। আমরা পৃষ্ঠের অখণ্ডতা যাচাই করি, শুধু মাত্রা নয়। এবং আমরা বুঝি যে চিকিৎসা, খাদ্য, এবং সামুদ্রিক গ্রাহকদের জন্য, একটি স্ক্র্যাচ বা একটি দাগযুক্ত পৃষ্ঠ একটি কার্যকরী ত্রুটি - একটি প্রসাধনী নয়।
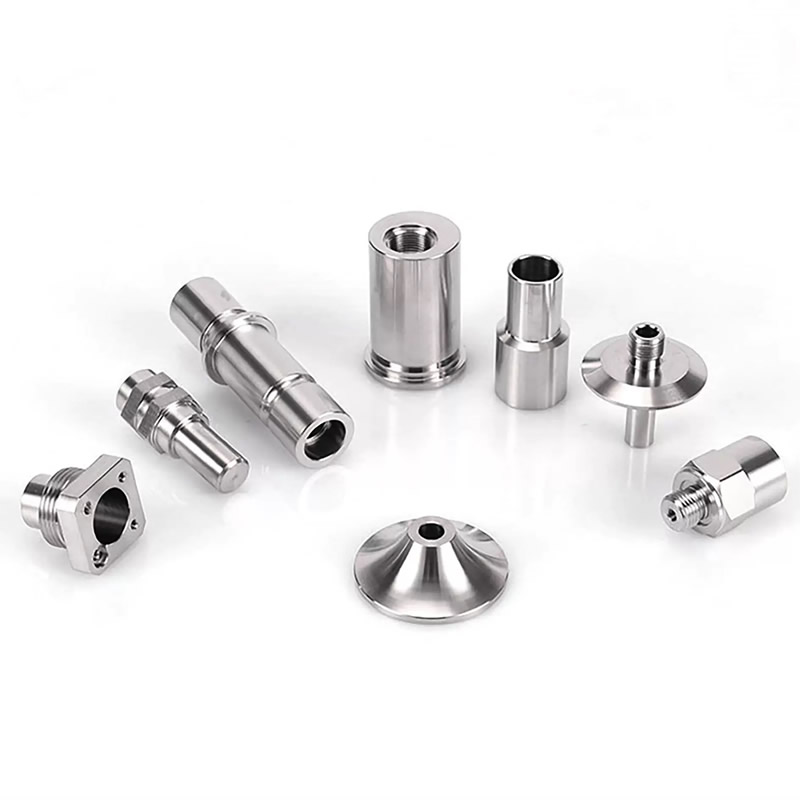
স্টেইনলেস টার্নিংয়ের লুকানো খরচ - এটি উপাদান নয়, এটি স্ক্র্যাপ
স্টেইনলেস স্টিল বার স্টক কার্বন স্টিলের চেয়ে বেশি খরচ করে-কিন্তু যেখানে প্রকল্পগুলি বাজেটের চেয়ে বেশি হয় তা নয়। আসল খরচ হল স্ক্র্যাপ: যে অংশগুলি সারফেস ফিনিশ, ডাইমেনশনাল ড্রিফ্ট, বা প্যাসিভেশনের প্রয়োজনীয়তা ব্যর্থ করে। তিনটি ব্যর্থতা মোড অধিকাংশ স্টেইনলেস বাঁক ক্ষতির জন্য অ্যাকাউন্ট.
1. কাজ-কঠিন প্রবাহ.
স্টেইনলেস ওয়ার্ক-কঠিন হয় যখন টুলটি কাটার পরিবর্তে ঘষে। পৃষ্ঠটি সাবস্ট্রেটের চেয়ে শক্ত হয়ে যায়, পরবর্তী পাসটিকে নিস্তেজ করে দেয় এবং মাত্রাটিকে সহনশীলতার বাইরে ঠেলে দেয়। অপারেটর নোটিশ করার সময়, কয়েক ডজন যন্ত্রাংশ স্ক্র্যাপ।
2. চিপ মোড়ানো এবং পৃষ্ঠ ক্ষতি.
স্টেইনলেস স্ট্রিং, আঠালো চিপস তৈরি করে—বিশেষ করে 304 এবং 316। চিপগুলি টুল বা অংশের চারপাশে মোড়ানো হলে, তারা পৃষ্ঠকে আঁচড় দেয়। চিকিৎসা এবং খাদ্য অংশের জন্য, একটি Ra 0.4μm ফিনিশ সেকেন্ডে Ra 1.6μm হতে পারে।
3. অসামঞ্জস্যপূর্ণ প্যাসিভেশন।
জারা প্রতিরোধের জন্য স্টেইনলেস একটি প্যাসিভ ক্রোমিয়াম অক্সাইড স্তরের উপর নির্ভর করে। যদি মেশিনিং পৃষ্ঠে দাগ ফেলে বা এমবেড করা লোহার কণা ছেড়ে যায়, তাহলে প্যাসিভেশন ব্যর্থ হয়। অংশটি পরিষ্কার দেখতে কিন্তু পরিষেবাতে ক্ষয়প্রাপ্ত হতে পারে।
আমরা কীভাবে স্টেইনলেস মেশিন করি - বিভিন্ন টুলিং, বিভিন্ন নিয়ম
আমরা কার্বন স্টিলের গতি এবং ফিডে স্টেইনলেস কাজের উদ্ধৃতি করি না। প্রতিটি স্টেইনলেস অংশ একটি ডেডিকেটেড প্রক্রিয়া পরিকল্পনা পায়।
টুলিং:
আমরা বিশেষভাবে স্টেইনলেস জন্য ডিজাইন করা PVD-কোটেড কার্বাইড (TiAlN বা AlCrN) সহ ধারালো, উচ্চ-পজিটিভ রেক সন্নিবেশ ব্যবহার করি। 17-4 PH এবং 440C এর জন্য, আমরা ফিনিশ পাসের জন্য CBN-এ স্যুইচ করি। তীক্ষ্ণ প্রান্তগুলি ঘষার পরিবর্তে পরিষ্কারভাবে কাটা - এটি কাজ-কঠিনতা প্রতিরোধে একক সবচেয়ে গুরুত্বপূর্ণ কারণ।
কুল্যান্ট:
উচ্চ-চাপের কুল্যান্ট (70-100 বার) কাটিয়া প্রান্তে নির্দেশিত। এটি চিপস ভাঙ্গে, তাপ নিয়ন্ত্রণ করে এবং কাজ-কঠিনতাকে দমন করে। 304 এবং 316 এর জন্য, আমরা নাইট্রোজেন-কুলড টার্নিং অন ফিনিশিং পাস ব্যবহার করি।
পরামিতি:
নিম্ন পৃষ্ঠ গতি, উচ্চ ফিড হার. আমরা কাজ-কঠোর থ্রেশহোল্ডের উপরে থাকার জন্য যথেষ্ট দ্রুত কেটে ফেলি কিন্তু দ্রুত টুল পরিধান এড়াতে যথেষ্ট ধীর। 316-এর জন্য, সাধারণ পৃষ্ঠের গতি হল 120-150 মি/মিনিট—আমরা 1045 কার্বন স্টিলে যা ব্যবহার করি তার প্রায় অর্ধেক।
যাচাইকরণ:
পৃষ্ঠের রুক্ষতা একটি পোর্টেবল প্রোফাইলমিটার দিয়ে পরীক্ষা করা হয়েছে। একটি কপার সালফেট পরীক্ষা বা ফেরোক্সিল পরীক্ষার মাধ্যমে প্যাসিভেশন যাচাই করা হয়। সমস্ত সমালোচনামূলক বৈশিষ্ট্যের উপর CMM সহ মাত্রিক পরিদর্শন।
স্টেইনলেস গ্রেড আমরা মেশিন - এবং প্রতিটি কি জন্য
| গ্রেড | যন্ত্রশক্তি | জারা প্রতিরোধের | সাধারণ কঠোরতা | সেরা অ্যাপ্লিকেশন |
|---|---|---|---|---|
| 303 | চমৎকার | পরিমিত | 160-200 HB | উচ্চ-ভলিউম পরিণত অংশ, বাদাম, জিনিসপত্র |
| 304 | পরিমিত | ভাল | 150-200 HB | খাদ্য সরঞ্জাম, চিকিৎসা, সাধারণ |
| 316 | পরিমিত | চমৎকার (সামুদ্রিক) | 150-200 HB | সামুদ্রিক, রাসায়নিক, ফার্মাসিউটিক্যাল |
| 17-4 পিএইচ | কঠিন | খুব ভালো | 40-45 HRC (H900) | মহাকাশ, উচ্চ-শক্তি শাফ্ট |
| 440C | কঠিন | ভাল | 58-62 HRC | বিয়ারিং, ভালভ, কাটার সরঞ্জাম |
303 বনাম 304 এর উপর একটি নোট:303 উন্নত যন্ত্রের জন্য সালফার রয়েছে-এটি দ্রুত ঘোরে এবং ছোট চিপ তৈরি করে। কিন্তু সালফার জারা প্রতিরোধের এবং জোড়যোগ্যতা হ্রাস করে। চিকিৎসা বা খাদ্য অংশের জন্য, 304 বা 316 সাধারণত প্রয়োজন হয়। আমরা গ্রাহকদের তাদের অ্যাপ্লিকেশনের উপর ভিত্তি করে সঠিক গ্রেড বেছে নিতে সাহায্য করি, শুধু মেশিনের জন্য সবচেয়ে সহজ নয়।
একটি বাস্তব উদাহরণ - মেডিকেল বিশ্লেষকের জন্য 316 স্টেইনলেস ম্যানিফোল্ড
একটি ইউরোপীয় মেডিকেল ডিভাইস প্রস্তুতকারকের একটি Ra 0.4μm অভ্যন্তরীণ ফিনিস এবং 0.01mm বোর সহনশীলতা সহ একটি 316 স্টেইনলেস ম্যানিফোল্ড প্রয়োজন৷ তাদের পূর্ববর্তী সরবরাহকারী এমন অংশগুলি সরবরাহ করেছিল যা প্যাসিভেশন পরীক্ষায় ব্যর্থ হয়েছিল - এমবেড করা লোহার কণা বিশ্লেষকের তরল পথে ক্ষয় সৃষ্টি করেছিল।
আমরা ভিন্নভাবে কি করেছি:
- ব্যবহৃত ডেডিকেটেড টুলিং শুধুমাত্র 316 স্টেইনলেস-এর জন্য সংরক্ষিত কার্বন ইস্পাত থেকে কোন ক্রস-দূষণ নেই।
- smearing প্রতিরোধ ফিনিশিং পাস চালু নাইট্রোজেন-কুলড বাঁক.
- শিপিংয়ের আগে প্যাসিভেশন যাচাই করতে একটি ফেরোক্সিল পরীক্ষা যোগ করা হয়েছে।
- শূন্য প্যাসিভেশন ব্যর্থতার সাথে 3,000 পিস পাঠানো হয়েছে। গ্রাহক পৃষ্ঠের অখণ্ডতার জন্য তাদের আগত পরিদর্শন বাদ দিয়েছেন।
স্টেইনলেস স্টীল টার্নিং পার্টস সম্পর্কে প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: পরিণত অংশগুলির জন্য 303 এবং 304 স্টেইনলেসের মধ্যে পার্থক্য কী?
A: 303 সালফার (0.15-0.35%) যন্ত্রের উন্নতির জন্য রয়েছে। এটি দ্রুত ঘোরে, ছোট চিপ তৈরি করে এবং পৃষ্ঠকে আরও ভাল ফিনিশ দেয়। কিন্তু সালফার জারা প্রতিরোধ ক্ষমতা হ্রাস করে এবং ঢালাই কঠিন করে তোলে। 304-এ কোন সালফার নেই—এটি আরও ভালো জারা প্রতিরোধ ক্ষমতা এবং ওয়েল্ডেবিলিটি অফার করে কিন্তু মেশিনের জন্য কঠিন। উচ্চ-ভলিউমের পরিণত অংশগুলি কঠোর পরিবেশের সংস্পর্শে আসে না, 303 সাশ্রয়ী। চিকিৎসা, খাদ্য বা সামুদ্রিক অ্যাপ্লিকেশনের জন্য, 304 বা 316 নির্বাচন করুন। Nuote Metals আপনার অ্যাপ্লিকেশন এবং পরিবেশের উপর ভিত্তি করে পরামর্শ দিতে পারে।
প্রশ্ন 2: স্টেইনলেস বাঁকানোর সময় আপনি কীভাবে কাজ-কঠোরতা প্রতিরোধ করবেন?
উত্তর: যখন টুলটি কাটার পরিবর্তে ঘষে তখন কাজ-কঠিনতা ঘটে। প্রতিরোধের প্রয়োজন: (1) তীক্ষ্ণ, উচ্চ-পজিটিভ রেক টুলিং-কখনও জীর্ণ সন্নিবেশ ব্যবহার করবেন না; (2) কাজের-হার্ডেনিং থ্রেশহোল্ডের উপরে কাটার গতি (সাধারণত 316 এর জন্য 120-150 মি/মিনিট); (3) উচ্চ ফিড হার টুল নিযুক্ত রাখা; (4) উচ্চ চাপ কুল্যান্ট কাটিয়া প্রান্তে নির্দেশিত. Nuote Metals-এ, আমরা এই পরামিতিগুলির সাথে স্টেইনলেস কাজগুলি প্রোগ্রাম করি এবং কোনও শক্ত স্তর তৈরি হয়নি তা নিশ্চিত করতে মেশিনিংয়ের পরে পৃষ্ঠের কঠোরতা যাচাই করি।
প্রশ্ন 3: আপনি কি স্টেইনলেস স্টিলের পরিণত অংশগুলিতে Ra 0.4μm অর্জন করতে পারেন?
উঃ হ্যাঁ। Ra 0.4μm সঠিক টুলিং এবং পরামিতি সহ স্টেইনলেস এ অর্জনযোগ্য। অভ্যন্তরীণ বোরগুলির জন্য, আমরা পালিশ সন্নিবেশ এবং নাইট্রোজেন-কুলড বাঁক সহ বিরক্তিকর বার ব্যবহার করি। বাহ্যিক পৃষ্ঠের জন্য, আমরা সমাপ্তি পাসে ওয়াইপার সন্নিবেশ ব্যবহার করি। আমরা একটি পোর্টেবল প্রোফাইলোমিটার দিয়ে পৃষ্ঠের রুক্ষতা যাচাই করি এবং পরিদর্শন প্রতিবেদনে ফলাফলগুলি অন্তর্ভুক্ত করি। Ra 0.2μm বা তার চেয়ে ভাল, আমরা সেকেন্ডারি অপারেশন হিসাবে ল্যাপিং বা পলিশ করার পরামর্শ দিই। Nuote Metals প্রতিটি অঙ্কনের উপর পৃষ্ঠের ফিনিস প্রয়োজনীয়তা পর্যালোচনা করে এবং উদ্ধৃত করার আগে অর্জনযোগ্য Ra নিশ্চিত করে।
স্টেইনলেস স্টীল টার্নিং অংশগুলির জন্য একটি উদ্ধৃতি অনুরোধ কিভাবে
আমাদের আপনার অঙ্কন (STEP, IGES, PDF, বা DWG) এর সাথে পাঠান:
- স্টেইনলেস গ্রেড (303, 304, 316, 17-4 PH, 440C, বা অন্যান্য)
- সারফেস ফিনিস প্রয়োজনীয়তা (Ra মান)
- প্যাসিভেশন বা জারা পরীক্ষার প্রয়োজনীয়তা প্রযোজ্য হলে
- সমালোচনামূলক মাত্রার জন্য সহনশীলতার প্রয়োজনীয়তা
- বার্ষিক ভলিউম এবং ব্যাচ মাপ
আমাদের ইঞ্জিনিয়ারিং টিম 24 ঘন্টার মধ্যে প্রতিটি তদন্ত পর্যালোচনা করে এবং মেশিনেবিলিটি, সারফেস ফিনিস ফিজিবিলিটি এবং প্যাসিভেশনের প্রয়োজনীয়তার উপর DFM ফিডব্যাক সহ একটি বিশদ উদ্ধৃতি প্রদান করে।
হট ট্যাগ: স্টেইনলেস স্টীল বাঁক অংশ
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি