পণ্য

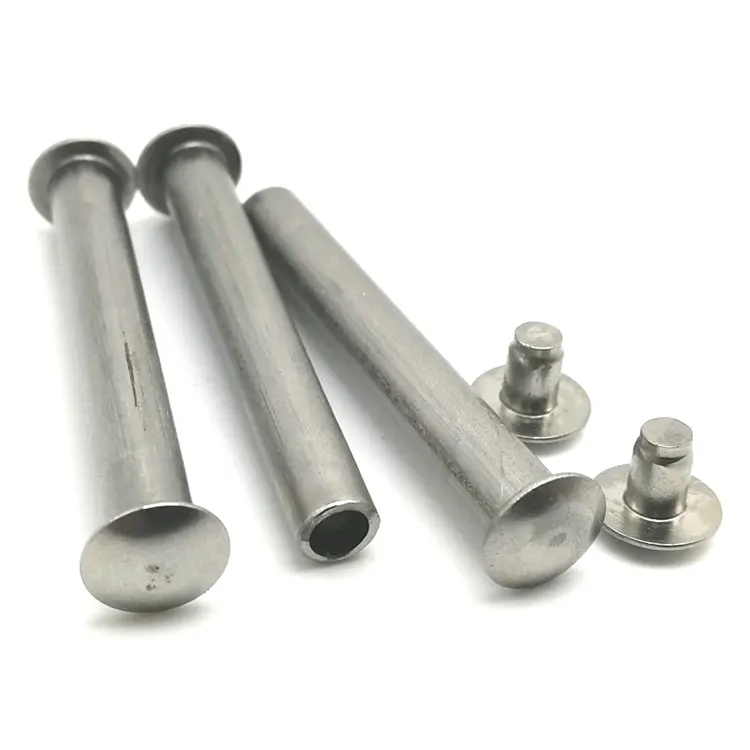
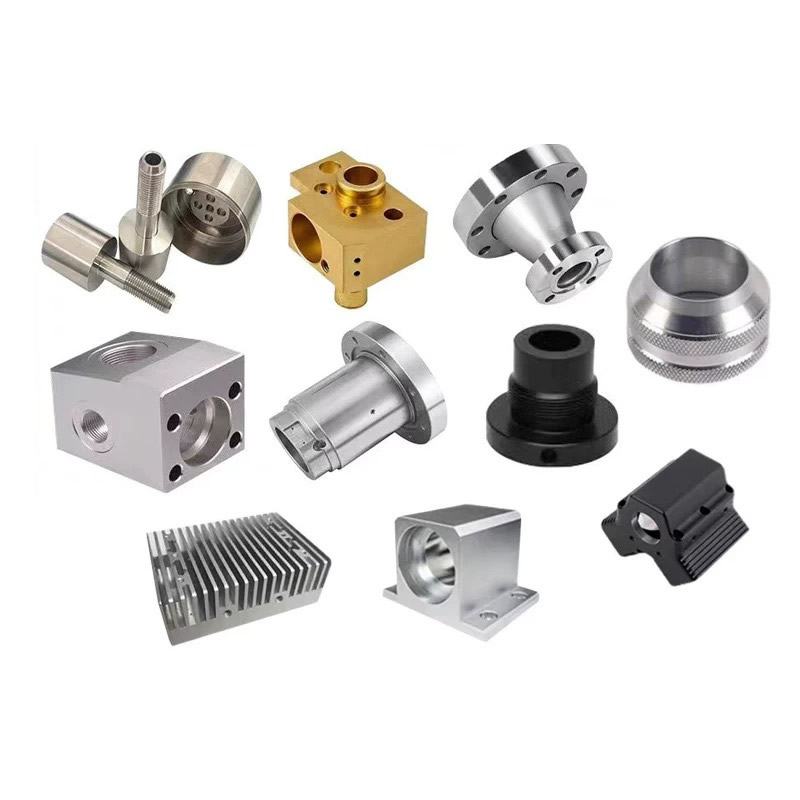
পরিণত এবং Milled অংশ
প্রতিটি বাঁকানো এবং মিল করা অংশের জন্য 5-অক্ষের মিল-টার্ন সেন্টারের প্রয়োজন হয় না। এটির জন্য যা প্রয়োজন তা হল একটি সেটআপ পরিকল্পনা যা বৈশিষ্ট্য সম্পর্কগুলির সাথে মেলে: বৈশিষ্ট্যগুলিকে এক সেটআপে যেতে হবে; বৈশিষ্ট্য যা মেশিনের মধ্যে স্থানান্তর করতে পারে না। Nuote Metals চীনে ড্রয়িং এর বৈশিষ্ট্য সম্পর্কের দ্বারা চালিত সেটআপ পরিকল্পনার সাথে পালা এবং মিল করা অংশ তৈরি করে - মেশিনের সক্ষমতা তালিকা দ্বারা নয়। সমালোচনামূলক সম্পর্কের উপর ±0.005 মিমি।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
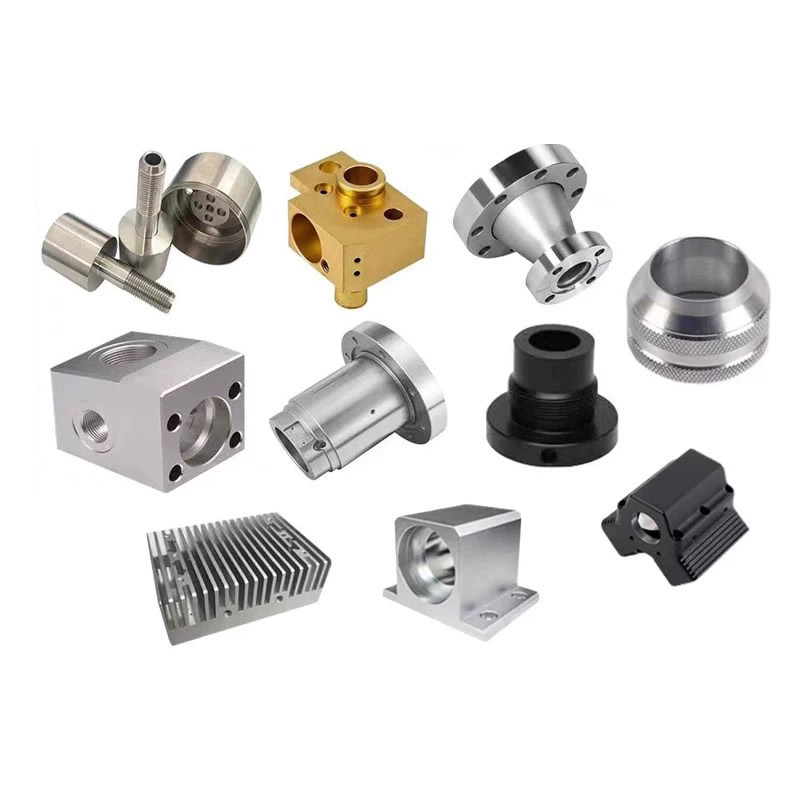
পরিণত এবং মিলিত অংশ - বৈশিষ্ট্য সম্পর্ক সেটআপ সিদ্ধান্ত নেয়
একটি বাঁকানো এবং মিল করা অংশকে প্রায়ই "মিল-টার্ন" হিসাবে উদ্ধৃত করা হয়—একটি মেশিন, একটি সেটআপ, সম্পন্ন। তবে প্রতিটি অংশের এটি প্রয়োজন হয় না। এটির জন্য যা প্রয়োজন তা হল একটি সেটআপ পরিকল্পনা যা অঙ্কনের বৈশিষ্ট্য সম্পর্কের সাথে মেলে। একটি ক্রস-হোল যেটিকে 0.02 মিমি এর মধ্যে একটি বোরের সাথে সারিবদ্ধ করতে হবে একটি সেটআপের প্রয়োজন - সম্পর্কটি পুনরায় ক্ল্যাম্পে টিকে থাকতে পারে না। একটি মাউন্টিং ফ্ল্যাট যা শুধুমাত্র 0.1 মিমি এর মধ্যে অক্ষের সমান্তরাল হওয়া প্রয়োজন একটি দ্বিতীয় সেটআপে মিল করা যেতে পারে - সহনশীলতাটি ডেটাম শিফট শোষণ করার জন্য যথেষ্ট আলগা।
ঘুরানো এবং মিল করা অংশগুলি মেশিন দ্বারা সংজ্ঞায়িত করা হয় না - এগুলি বৈশিষ্ট্যগুলির মধ্যে সম্পর্ক দ্বারা সংজ্ঞায়িত করা হয়৷ সেটআপ পরিকল্পনা সম্পর্কগুলি অনুসরণ করে: আঁটসাঁট সম্পর্ক এক সেটআপে যায়; আলগা সম্পর্ক সরাতে পারে। একজন সরবরাহকারী যে 5-অক্ষ কেন্দ্রে সবকিছু মিল করে, আলগা বৈশিষ্ট্যগুলিকে অতিরিক্ত প্রক্রিয়াজাত করে। একজন সরবরাহকারী যিনি মেশিনের মধ্যে সবকিছু সরান তিনি শক্ত সম্পর্ক হারাচ্ছেন।
Nuote Metals-এ, আমরা অঙ্কনের বৈশিষ্ট্য সম্পর্ক দ্বারা চালিত সেটআপ পরিকল্পনার সাথে পালা এবং মিল করা অংশ তৈরি করি। এই নিবন্ধটি তিনটি সম্পর্কের ধরন কভার করে, যখন পৃথক সেটআপ গ্রহণযোগ্য হয় এবং একটি অংশ গ্রহণ করার আগে কী যাচাই করতে হবে।
তিনটি বৈশিষ্ট্য সম্পর্ক যা একটি সেটআপ প্রয়োজন
একটি বা দুটি সেটআপ ব্যবহার করার সিদ্ধান্ত একটি পছন্দ নয় - এটি বৈশিষ্ট্যগুলির মধ্যে সহনশীলতা দ্বারা নির্ধারিত হয়।
| বৈশিষ্ট্য সম্পর্ক | উদাহরণ | সহনশীলতা যে এক সেটআপ প্রয়োজন | বিভক্ত হলে কি হবে |
|---|---|---|---|
| আড়াআড়ি গর্ত বোর | হাইড্রোলিক পোর্ট থেকে মেইন বোর | অবস্থান ≤0.03 মিমি | রি-ক্ল্যাম্প OD সহনশীলতার দ্বারা গর্তটিকে স্থানান্তরিত করে |
| অক্ষ থেকে সমতল | খাদ অক্ষ থেকে সমতল মাউন্ট | সমান্তরালতা ≤0.02 মিমি | দ্বিতীয় সেটআপ একটি ভিন্ন পৃষ্ঠের উল্লেখ করে |
| বোর করার স্লট | ভারবহন বোর করার কীওয়ে | প্রতিসাম্য ≤0.05 মিমি | ফিক্সচার পরিবর্তন বোরের সাপেক্ষে স্লটকে ঘোরায় |
আড়াআড়ি গর্ত বোরএকটি সেটআপ প্রয়োজন যে সবচেয়ে সাধারণ সম্পর্ক. ক্রস-হোলটি অবশ্যই সঠিক অবস্থানে বোরকে ছেদ করতে হবে—যদি অংশটি পুনরায় ক্ল্যাম্প করা হয় এবং ফিক্সচারটি বাইরের ব্যাসকে নির্দেশ করে, ক্রস-হোলটি OD সহনশীলতার দ্বারা স্থানান্তরিত হয়। একটি 0.05 মিমি ওডি সহনশীলতা একটি 0.05 মিমি ক্রস-হোল অবস্থানের ত্রুটি হয়ে যায় - 0.03 মিমি প্রয়োজনের বাইরে।
অক্ষ থেকে সমতলসমান্তরাল টাইট হলে একটি সেটআপ প্রয়োজন। একটি মাউন্টিং ফ্ল্যাট যা অবশ্যই 0.02 মিমি এর মধ্যে শ্যাফ্ট অক্ষের সমান্তরাল হতে হবে একটি দ্বিতীয় সেটআপে মিল করা যাবে না - দ্বিতীয় ফিক্সচারটি একটি ভিন্ন পৃষ্ঠের উল্লেখ করে এবং সমান্তরালতা প্রবাহিত হয়।
বোর করার স্লটপ্রতিসাম্য টাইট হলে একটি সেটআপ প্রয়োজন। একটি কীওয়ে যা অবশ্যই 0.05 মিমি-এর মধ্যে ভারবহন বোরের সাথে প্রতিসাম্য হতে হবে তা একটি ফিক্সচার পরিবর্তনে টিকে থাকতে পারে না - স্লটটি বোরের তুলনায় ঘোরে।
পরিণত এবং মিলিত অংশগুলির জন্য, সম্পর্ক - বৈশিষ্ট্য গণনা নয় - সেটআপ পরিকল্পনা নির্ধারণ করে৷
স্ট্যান্ডার্ড রেফারেন্স:অবস্থান এবং সমান্তরাল সহনশীলতা ASME Y14.5 এবং ISO 1101 অনুসরণ করে যদি না একটি কঠোর কলআউট নির্দিষ্ট করা হয়।
যখন পৃথক সেটআপ গ্রহণযোগ্য হয়
প্রতিটি বৈশিষ্ট্য একটি সেটআপ প্রয়োজন হয় না. আলগা সম্পর্কযুক্ত বৈশিষ্ট্যগুলি মেশিনগুলির মধ্যে স্থানান্তর করতে পারে—এবং সেগুলি সরানো একটি 5-অক্ষ সেটআপ যোগ করার চেয়ে সস্তা৷
যে বৈশিষ্ট্যগুলি স্থানান্তর করতে পারে:
- মাউন্ট গর্তঅবস্থান সহনশীলতা সহ ≥0.1 মিমি—পুনরায় বাতা স্থানান্তর সহনশীলতা দ্বারা শোষিত হয়।
- ফ্ল্যাটসমান্তরালতার সাথে ≥0.05 মিমি—দ্বিতীয় ফিক্সচারটি যথেষ্ট সঠিক।
- থ্রেডেড পোর্টঅবস্থানের সাথে ≥0.1 মিমি—থ্রেড এনগেজমেন্ট ছোটখাটো মিসলাইনমেন্ট শোষণ করে।
- Deburring এবং chamfering-ডেটামের সাথে কোন সম্পর্ক নেই।
খরচ লেনদেন:একটি 5-অক্ষের মিল-টার্ন সেন্টারের খরচ একটি লেদ বা 3-অক্ষের মিলের চেয়ে ঘণ্টায় বেশি। যদি অর্ধেক বৈশিষ্ট্য একটি দ্বিতীয় সেটআপে স্থানান্তরিত হতে পারে, তবে অংশটি লেদ প্লাস মিল-এ তৈরি করা সস্তা - মিল-টার্ন সেন্টারে নয়। সেটআপ পরিকল্পনা একটি খরচ সিদ্ধান্ত যতটা সহনশীলতা সিদ্ধান্ত.
একটি সাধারণ ভুল:একটি 5-অক্ষ কেন্দ্রে প্রতিটি বাঁকানো এবং মিল করা অংশ উদ্ধৃত করা কারণ "এটি আরও সঠিক।" আলগা সম্পর্কযুক্ত অংশগুলির জন্য, 5-অক্ষ কেন্দ্র মূল্য যোগ না করেই খরচ যোগ করে—দ্বিতীয় সেটআপটি যাইহোক সহনশীলতা ধরে রাখত।
সরঞ্জাম এবং ক্ষমতা
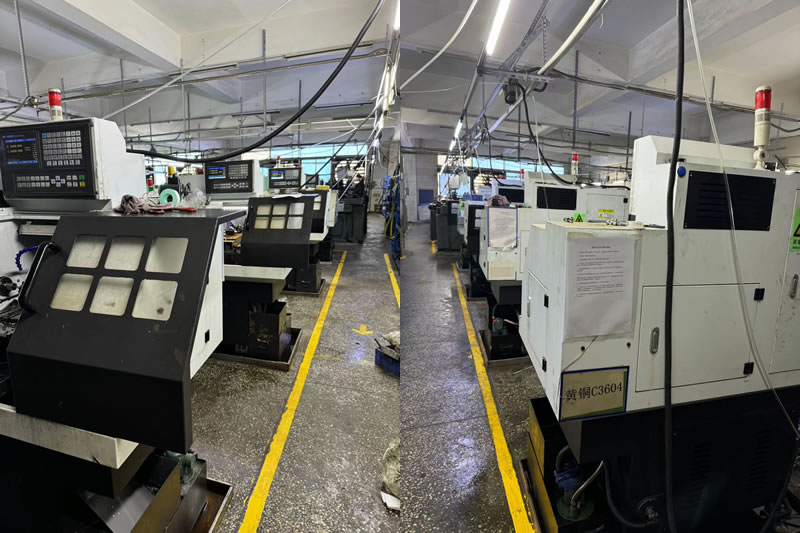
Nuote Metals উভয়ই 5-অক্ষের মিল-টার্ন সেন্টার এবং পৃথক লেদ এবং মেশিনিং সেন্টার পরিচালনা করে—তাই সেটআপ প্ল্যানটি মেশিনের প্রাপ্যতা নয়, অংশটি অনুসরণ করে।
- 5-অক্ষ মিল-টার্ন সেন্টার(DMG MORI NHX 5000, Mazak Integrex)- টাইট বৈশিষ্ট্য সম্পর্কযুক্ত অংশগুলির জন্য।
- লাইভ টুলিং সঙ্গে CNC lathes(Haas ST-20Y)-সাধারণ ক্রস-হোল এবং ফ্ল্যাট সহ পালা অংশগুলির জন্য।
- 3-অক্ষ এবং 4-অক্ষ মেশিনিং কেন্দ্রঢিলেঢালা বৈশিষ্ট্যগুলিতে সেকেন্ডারি মিলিংয়ের জন্য।
- স্ক্যানিং প্রোবের সাথে সিএমএম(Zeiss Contura 7/10/6)—মেশিনিং ডেটামে স্থির।
সার্টিফিকেশন:ISO 9001:2015 (অনুরোধে শংসাপত্র উপলব্ধ)। বার্ষিক ক্ষমতা: হাইড্রোলিক, মেডিকেল এবং স্বয়ংচালিত প্রোগ্রাম জুড়ে 2.5 মিলিয়ন টার্ন এবং মিলড যন্ত্রাংশ।
সীমাবদ্ধতা:সম্পর্ক-ভিত্তিক সেটআপ পরিকল্পনা অনুমান করে যে আঁটসাঁট বৈশিষ্ট্যগুলি এক চাকিংয়ে অ্যাক্সেসযোগ্য। উভয় প্রান্তে আঁটসাঁট সম্পর্কযুক্ত অংশগুলির জন্য - নির্বিশেষে দুটি সেটআপের প্রয়োজন - আমরা ডেটাম স্থানান্তর পর্যালোচনা করি এবং একটি ভিন্ন জ্যামিতি বা কার্যকরী গেজ সুপারিশ করতে পারি৷
একটি বাস্তব উদাহরণ - দুটি সম্পর্ক, দুটি সেটআপ, 20% খরচ সংরক্ষিত৷
একটি জার্মান স্বয়ংচালিত সেন্সর প্রস্তুতকারকের একটি টার্নড বোর সহ একটি 6061 অ্যালুমিনিয়াম হাউজিং, বোর অক্ষের 0.02 মিমি সমান্তরালে একটি মিল্ড মাউন্টিং ফেস এবং ± 0.15 মিমিতে চারটি মাউন্টিং হোল প্রয়োজন৷
আমরা যা সুপারিশ করেছি:
- বোর এবং মাউন্ট মুখের জন্য একটি সেটআপ—5-অক্ষ মিল-টার্ন সেন্টার, সমান্তরালতা 0.015 মিমিতে অনুষ্ঠিত।
- চার মাউন্ট গর্ত জন্য দ্বিতীয় সেটআপ—3-অক্ষ মিল, রি-ক্ল্যাম্প শিফট ±0.15 মিমি সহনশীলতা দ্বারা শোষিত।
- পূর্ববর্তী সরবরাহকারী একটি 5-অক্ষ কেন্দ্রে পুরো অংশটি উদ্ধৃত করেছেন-20% বেশি ব্যয়বহুলবিভক্ত পরিকল্পনার চেয়ে।
একটি পাঠ আমরা শিখেছি:আমাদের সেটআপ-প্ল্যানিং প্রোগ্রামের প্রথম দিকে, আমরা দুটি সেটআপ জুড়ে 0.04 মিমি স্লট-টু-বোর সিমেট্রি প্রয়োজনীয়তার সাথে একটি অংশ বিভক্ত করেছি। রি-ক্ল্যাম্প ঘূর্ণন স্লটটিকে 0.06mm দ্বারা স্থানান্তরিত করেছে—ব্যাচের 3% স্ক্র্যাপ করা হয়েছে। তারপর থেকে, 0.05 মিমি এর নিচে স্লট-টু-বোর প্রতিসাম্য সবসময় একটি সেটআপে মেশিন করা হয়।
সীমাবদ্ধতা:বিভক্ত পরিকল্পনাটি এই জ্যামিতির জন্য বৈধ করা হয়েছে—আঁটসাঁট সম্পর্কটি বোর মুখের দিকে, এবং আলগা গর্তগুলি ফ্ল্যাঞ্জে রয়েছে। যদি একটি টাইট সম্পর্ক ফ্ল্যাঞ্জের প্রান্তে থাকে, তাহলে বিভক্তি কাজ করবে না।
শূন্য সমাবেশ ব্যর্থতার সঙ্গে 2,000 অংশ পাঠানো হয়েছে. এটিই ঘোরানো এবং মিলিত অংশগুলি সরবরাহ করা উচিত: সবচেয়ে সক্ষম মেশিন নয়, তবে সেটআপ পরিকল্পনা যা সম্পর্কের সাথে মেলে—একটি সেটআপে আঁটসাঁট বৈশিষ্ট্য, তারা যেখানে থাকে সেখানে আলগা বৈশিষ্ট্য।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: আমি কীভাবে জানব যে কোন বৈশিষ্ট্যগুলির একটি ঘুরানো এবং মিল করা অংশে একটি সেটআপ প্রয়োজন?
A: সহনশীলতার সাথে বৈশিষ্ট্যের সম্পর্ককে মেলান। অবস্থানে বোর করার জন্য একটি ক্রস-হোল ≤0.03 মিমি একটি সেটআপ প্রয়োজন। সমান্তরাল ≤0.02 মিমিতে একটি সমতল থেকে অক্ষের জন্য একটি সেটআপ প্রয়োজন। প্রতিসাম্য ≤0.05mm এ বোর করার জন্য একটি স্লট একটি সেটআপ প্রয়োজন। সহনশীলতা সহ বৈশিষ্ট্যগুলি ≥0.1 মিমি সাধারণত একটি দ্বিতীয় সেটআপে যেতে পারে - রি-ক্ল্যাম্প শিফটটি শোষিত হয়। পরিণত এবং মিলিত অংশগুলির জন্য, সম্পর্ক - বৈশিষ্ট্য গণনা নয় - সেটআপ পরিকল্পনা নির্ধারণ করে৷
প্রশ্ন 2: একটি 5-অক্ষ মিল-টার্ন সেন্টার কি এই অংশগুলির জন্য সর্বদা ভাল?
উত্তর: না—আঁটসাঁট বৈশিষ্ট্যের সম্পর্কযুক্ত অংশগুলির জন্য এটি ভাল। আলগা সম্পর্কযুক্ত অংশগুলির জন্য, 5-অক্ষ কেন্দ্র মূল্য যোগ না করেই খরচ যোগ করে—দ্বিতীয় সেটআপটি সহনশীলতা রাখে। যন্ত্রটি সম্পর্কের জন্য নির্বাচন করা হয়, সক্ষমতার তালিকার জন্য নয়। একটি আঁটসাঁট ক্রস-হোল এবং দশটি আলগা ছিদ্রযুক্ত একটি অংশ একটি লেদ প্লাস মিল-এ সস্তা হতে পারে - মিল-টার্ন সেন্টারে নয়।
প্রশ্ন 3: দুটি সেটআপের মধ্যে একটি টাইট বৈশিষ্ট্য বিভক্ত হলে কী হবে?
উত্তর: রি-ক্ল্যাম্প শিফট বৈশিষ্ট্য অবস্থানে যোগ করে। একটি 0.05 মিমি ওডি সহনশীলতা একটি 0.05 মিমি ক্রস-হোল অবস্থান ত্রুটিতে পরিণত হয় - একটি 0.03 মিমি প্রয়োজনের বাইরে। যদি সহনশীলতা যথেষ্ট আঁটসাঁট হয়, তবে বিভক্ত সেটআপ এটিকে ধরে রাখতে পারে না — বৈশিষ্ট্যটি অবশ্যই একটি সেটআপে মেশিন করা উচিত, বা ডেটামটি একটি কার্যকরী গেজ দিয়ে স্থানান্তর করা আবশ্যক।
প্রশ্ন 4: বিভক্ত সেটআপ পরিকল্পনা কি ফিক্সচার বা পরিদর্শনের জন্য খরচ যোগ করে?
উত্তর: বিভক্ত পরিকল্পনা একটি দ্বিতীয় ফিক্সচার এবং একটি দ্বিতীয় পরিদর্শন পদক্ষেপ যোগ করে-কিন্তু এটি 5-অক্ষ মেশিনের সময় বাঁচায়। আলগা বৈশিষ্ট্য সহ অংশগুলির জন্য, বিভক্ত পরিকল্পনার সাথে মোট খরচ কম। আমরা 5-অক্ষ মেশিনের সময়ের বিপরীতে ফিক্সচার এবং পরিদর্শন খরচ দেখানো একটি খরচ ব্রেকডাউন প্রদান করি—তাই আপনি দেখতে পারেন যে আপনার অংশের জন্য কোন পরিকল্পনা সস্তা।
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি