পণ্য
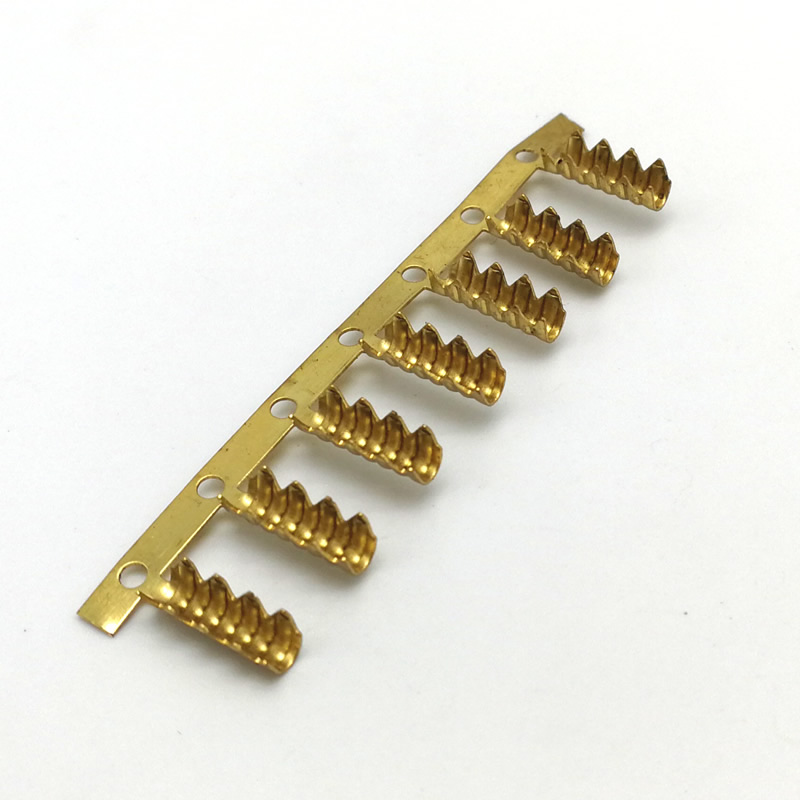

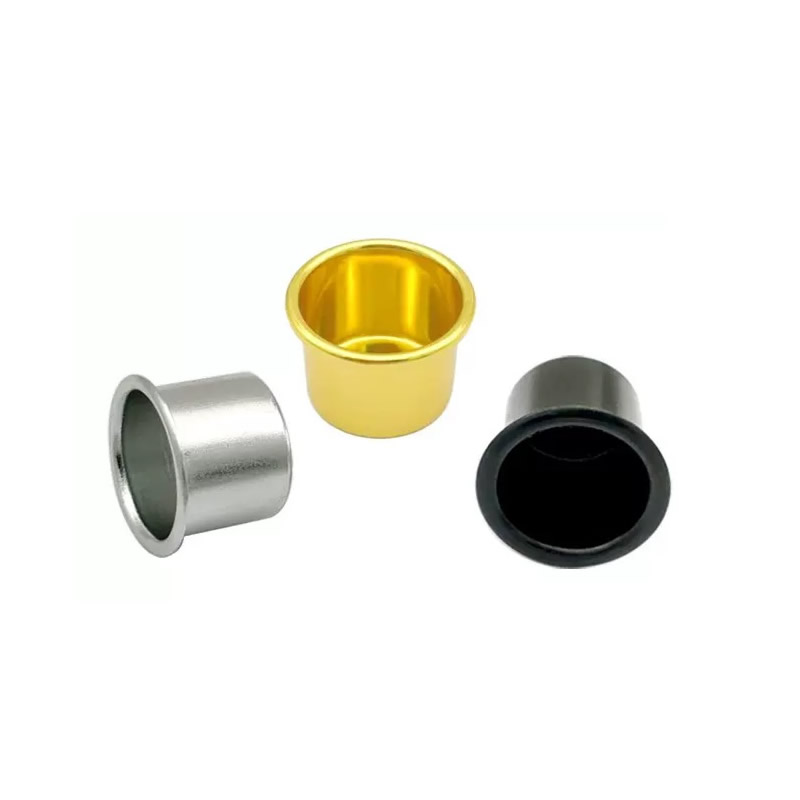
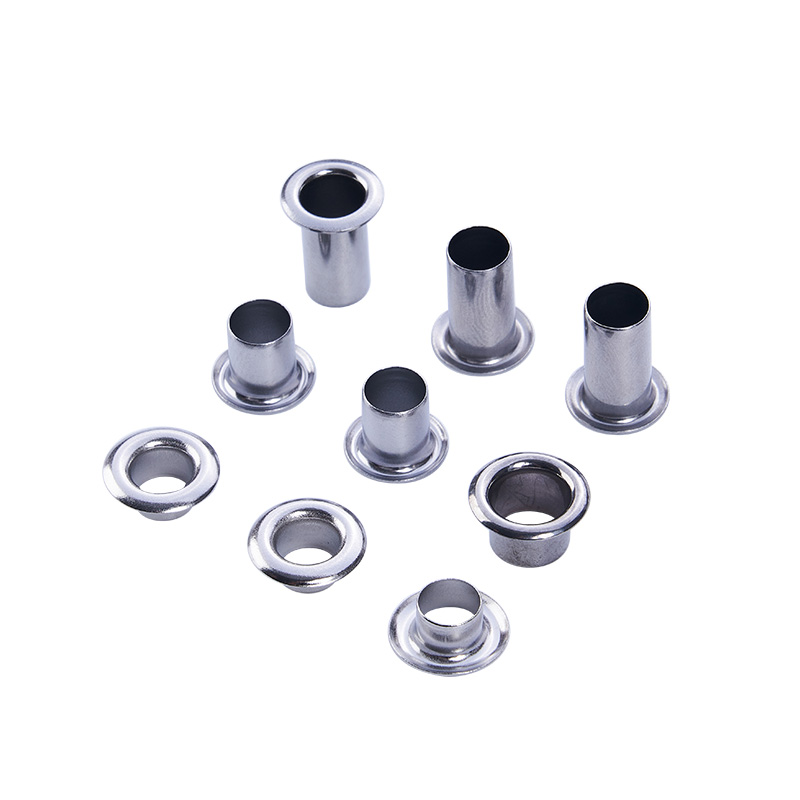

গভীর আঁকা ধাতু স্ট্যাম্পিং
একটি গভীর টানা অংশ দুটি উপায়ের একটিতে ব্যর্থ হয় - ফ্ল্যাঞ্জের বলিরেখা, বা পাশের দেয়ালের অশ্রু। উভয়ই একই তিনটি ভেরিয়েবল দ্বারা নিয়ন্ত্রিত হয়: ফাঁকা-ধারক বল, ডাই ব্যাসার্ধ এবং তৈলাক্তকরণ। Nuote Metals চীনে গভীরভাবে টানা ধাতব স্ট্যাম্পিং তৈরি করে যার সাথে এই ভেরিয়েবলগুলি প্রতিটি উপাদান এবং ড্র স্টেজের সাথে মিলে যায়। কাপ, শাঁস, এবং 0.1 মিমি থেকে 6.0 মিমি পুরু হাউজিং। PPAP নথিভুক্ত.
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
একটি গভীর টানা অংশ দুটি উপায়ের একটিতে ব্যর্থ হয়। ফ্ল্যাঞ্জের বলিরেখা—বস্তুগুলো আটকে যায় কারণ ফাঁকা ধারক এটিকে সমতলভাবে ধরে রাখে না। অথবা সাইডওয়াল টিয়ার—বস্তুটি তার গঠনের সীমার বাইরে প্রসারিত কারণ পাঞ্চ বল খুব বেশি এবং ডাই ব্যাসার্ধ খুব তীক্ষ্ণ। কুঁচকানো এবং ছিঁড়ে যাওয়া বিপরীত ব্যর্থতা: একটি খুব কম সংযম থেকে আসে, অন্যটি খুব বেশি শক্তি থেকে।
গভীর টানা ধাতব স্ট্যাম্পিং হল সেই দুটি ব্যর্থতার ভারসাম্য বজায় রাখার প্রক্রিয়া- কুঁচকে যাওয়া রোধ করার জন্য ফ্ল্যাঞ্জটিকে যথেষ্ট সমতল রাখা, যখন উপাদানটিকে সাইডওয়াল ছিঁড়ে না দিয়ে ডাইতে প্রবাহিত হতে দেয়। ভারসাম্য তিনটি ভেরিয়েবল দ্বারা নিয়ন্ত্রিত হয়: ফাঁকা-ধারক বল, ডাই ব্যাসার্ধ এবং তৈলাক্তকরণ। যখন তিনটিই উপাদান এবং ড্র পর্যায়ে মিলে যায়, তখন অংশটি পরিষ্কারভাবে আঁকা হয়। যখন একটি ভুল হয়, অংশটি ব্যর্থ হয় - এবং ব্যর্থতার মোড আপনাকে বলে যে কোন পরিবর্তনশীল পরিবর্তন করতে হবে।
Nuote Metals-এ, আমরা ব্ল্যাঙ্ক-হোল্ডার ফোর্স, ডাই রেডিয়াস এবং প্রতিটি উপাদানের সাথে মিলিত তৈলাক্তকরণ এবং ড্র স্টেজ সহ গভীর টানা ধাতব অংশ তৈরি করি। এই নিবন্ধটি দুটি ব্যর্থতার মোড, তিনটি ভেরিয়েবল এবং গভীর টানা অংশ গ্রহণ করার আগে কী যাচাই করতে হবে তা কভার করে।

কুঁচকানো বনাম. টিয়ারিং - কীভাবে ব্যর্থতা পড়তে হয়
ব্যর্থতা মোড আপনাকে বলে যে কোন পরিবর্তনশীলটি ভুল। একটি কুঁচকানো ফ্ল্যাঞ্জ এবং একটি ছেঁড়া সাইডওয়াল একই সমস্যা নয়—এবং সমাধানও একই নয়।
| ব্যর্থতা মোড | যেখানে এটি প্রদর্শিত হয় | মূল কারণ | কি সামঞ্জস্য |
|---|---|---|---|
| ফ্ল্যাঞ্জ কুঁচকানো | বাইরের প্রান্ত, ফাঁকা ধারক এবং ডাই মধ্যে | ব্ল্যাঙ্ক-হোল্ডার বল খুব কম—বা খুব বেশি | মঞ্চের সাথে মেলে খালি-ধারক বল সামঞ্জস্য করুন |
| সাইডওয়াল ছিঁড়ে যাওয়া | পাঞ্চ নাক, নীচের কোণে | ডাই ব্যাসার্ধ খুব তীক্ষ্ণ, ঘর্ষণ খুব বেশি | ডাই ব্যাসার্ধ বাড়ান, তৈলাক্তকরণ উন্নত করুন |
| প্রাচীর পাতলা করা | পাঞ্চ নাক, সাইডওয়াল | উপাদানের জন্য অনুপাত খুব আক্রমণাত্মক আঁকুন | প্রতি ধাপে ড্র অনুপাত হ্রাস করুন |
| কমলার খোসা | সাইডওয়াল পৃষ্ঠ | মোটা শস্য গঠন, অপর্যাপ্ত অ্যানিল | উপাদান শস্য আকার যাচাই করুন, আঁকা আগে anneal |
যখন ফাঁকা ধারক ফ্ল্যাঞ্জ নিয়ন্ত্রণ করে না তখন ফ্ল্যাঞ্জে কুঁচকে যায়। খুব কম বল - উপাদান buckles. অত্যধিক জোর—বস্তুটি প্রবাহিত হতে পারে না, এবং পরবর্তী ড্রয়ে সাইডওয়াল অশ্রুপাত করে। মঞ্চে শক্তি মেলাতে হবে।
সাইডওয়াল ছিঁড়ে পাঞ্চ নাকে ঘটে—সর্বোচ্চ স্ট্রেনের বিন্দু। কারণগুলি হল একটি তীক্ষ্ণ ডাই ব্যাসার্ধ, উচ্চ ঘর্ষণ, বা একটি আক্রমণাত্মক ড্র অনুপাত। ফিক্সটি আরও ফাঁকা-ধারক শক্তি নয় - যা টিয়ারটিকে আরও খারাপ করে তোলে।
প্রাচীর পাতলা করা হল ছিঁড়ে যাওয়ার পূর্বসূরী—প্রাচীর ছিঁড়ে যাওয়ার আগেই পাতলা হয়ে যায়। যদি পাঞ্চ নাকের দেয়ালের পুরুত্ব ফাঁকা বেধের 80% এর নিচে নেমে যায়, তাহলে পরবর্তী ড্র পর্যায়ে অংশটি ঝুঁকির মধ্যে রয়েছে।
এই অংশগুলির জন্য, ব্যর্থতার মোড হল ডায়গনিস্টিক-এটি আপনাকে বলে যে কোন পরিবর্তনশীল পরিবর্তন করতে হবে। একজন সরবরাহকারী যিনি একটি টিয়ার ঠিক করার জন্য ব্ল্যাঙ্ক-হোল্ডার বল বাড়ান তিনি টিয়ারটিকে আরও খারাপ করে তুলবেন। একজন সরবরাহকারী যে বলিরেখা ঠিক করার জন্য বল কমায় সে বলিরেখাকে আরও খারাপ করে তুলবে।
ভেরিয়েবল 1 – ব্ল্যাঙ্ক-হোল্ডার ফোর্স: দ্য রিঙ্কেল কন্ট্রোল
ফাঁকা ধারক ফ্ল্যাঞ্জটিকে সমতল করে রাখে যখন পাঞ্চটি উপাদানটিকে ডাইতে ঠেলে দেয়। কুঁচকে যাওয়া রোধ করার জন্য বল অবশ্যই যথেষ্ট বেশি হতে হবে-কিন্তু ছিঁড়ে না দিয়ে উপাদানটিকে ভিতরের দিকে প্রবাহিত করার জন্য যথেষ্ট কম।
উপাদান এবং পর্যায়ের সাথে ফাঁকা-ধারক বল কীভাবে পরিবর্তিত হয়:
- প্রথম ড্র - সর্বোচ্চ বল - ফ্ল্যাঞ্জটি সবচেয়ে বড় এবং কুঁচকে যাওয়ার প্রবণতা।
- দ্বিতীয় ড্র - নিম্ন বল - ফ্ল্যাঞ্জটি ছোট এবং উপাদানটি ইতিমধ্যেই পরিশ্রমী।
- স্টেইনলেস স্টীল - কার্বন স্টিলের চেয়ে উচ্চ শক্তি - স্টেইনলেস কাজ-দ্রুত শক্ত করে এবং প্রবাহকে প্রতিরোধ করে।
- অ্যালুমিনিয়াম - ইস্পাতের চেয়ে কম শক্তি - অ্যালুমিনিয়াম আরও সহজে প্রবাহিত হয় এবং কম বলি।
আমরা কীভাবে এটি নিয়ন্ত্রণ করি:
- চাপ নিয়ন্ত্রণ সহ হাইড্রোলিক ফাঁকা-ধারক কুশন—যান্ত্রিক স্প্রিং নয়।
- প্রতি ড্র স্টেজে বল সেট করুন—পুরো সিকোয়েন্সের জন্য একক সেটিং নয়।
- ইন-ডাই ফোর্স মনিটরিং—একটি লোড সেল শক্তির পরিবর্তন সনাক্ত করে এবং প্রেসকে সামঞ্জস্য করার জন্য সংকেত দেয়।
এই ক্রিয়াকলাপে, ফাঁকা-ধারক বল একটি একক সংখ্যা নয় - এটি একটি প্রোফাইল যা অঙ্কন পর্যায়ে এবং উপাদানের সাথে পরিবর্তিত হয়।
পরিবর্তনশীল 2 – ডাই রেডিয়াস: টিয়ার কন্ট্রোল
ডাই ব্যাসার্ধ হল বক্রতা যা উপাদানটি ডাইতে প্রবেশ করার সাথে সাথে প্রবাহিত হয়। একটি তীক্ষ্ণ ব্যাসার্ধ স্ট্রেনকে ঘনীভূত করে—বস্তুটি ব্যাসার্ধে আরও প্রসারিত হয়, এবং পাঞ্চ নাকে সাইডওয়াল টিয়ার করে। একটি বড় ব্যাসার্ধ স্ট্রেন বিতরণ করে।
উপাদান দ্বারা ন্যূনতম ডাই ব্যাসার্ধ:
- কার্বন ইস্পাত – ≥6× উপাদান বেধ
- স্টেইনলেস স্টীল – ≥8× উপাদান বেধ
- অ্যালুমিনিয়াম – ≥4× উপাদান বেধ
- তামা – ≥5× উপাদান বেধ
আমরা কীভাবে এটি নিয়ন্ত্রণ করি:
- উপাদান এবং বেধের জন্য নির্দিষ্ট করা ডাই ব্যাসার্ধ—সব অংশের জন্য একটি আদর্শ মান নয়।
- ডাই সন্নিবেশ পরিবর্তনযোগ্য—প্রথম ট্রায়াল টিয়ার হলে পুরো ডাই পুনর্নির্মাণ না করে ব্যাসার্ধ বাড়ানো যেতে পারে।
- Ra 0.2μm-এ পালিশ করা ব্যাসার্ধ-একটি রুক্ষ ব্যাসার্ধ ঘর্ষণ এবং ছিঁড়ে যাওয়ার ঝুঁকি বাড়ায়।
গভীর অঙ্কনের জন্য, ডাই ব্যাসার্ধ একটি বিশদ নয় - এটি একটি অংশ যা আঁকে এবং একটি অংশ যা অশ্রু দেয় তার মধ্যে পার্থক্য।
পরিবর্তনশীল 3 - তৈলাক্তকরণ: ঘর্ষণ নিয়ন্ত্রণ
ফাঁকা এবং ডাই এর মধ্যে ঘর্ষণ উপাদানটি কত সহজে প্রবাহিত হয় তা নিয়ন্ত্রণ করে। অত্যধিক ঘর্ষণ—বস্তুটি প্রবাহকে প্রতিরোধ করে, পাঞ্চ বল বৃদ্ধি পায় এবং পাশের দেয়ালটি অশ্রুপাত করে। খুব কম ঘর্ষণ - উপাদান খুব সহজে প্রবাহিত হয়, এবং ফাঁকা ধারক ফ্ল্যাঞ্জ নিয়ন্ত্রণ করতে পারে না।
উপাদান দ্বারা লুব্রিকেন্ট:
- কার্বন ইস্পাত - আদর্শ জল-ভিত্তিক বা তেল-ভিত্তিক অঙ্কন লুব্রিকেন্ট।
- স্টেইনলেস স্টিল - উচ্চ-ফিল্ম-শক্তির লুব্রিকেন্ট- স্টেইনলেস গলস যদি ফিল্মটি ভেঙে যায়।
- অ্যালুমিনিয়াম - জল-ভিত্তিক লুব্রিকেন্ট-তেল-ভিত্তিক অ্যানোডাইজ করার আগে পৃষ্ঠকে দাগ দিতে পারে।
- কপার - উচ্চ-সান্দ্রতা লুব্রিকেন্ট - তামা সহজেই গল করে এবং একটি ফিল্ম প্রয়োজন যা ফাঁকা থাকে।
আমরা কীভাবে এটি নিয়ন্ত্রণ করি:
- উপাদানের সাথে মিলিত লুব্রিকেন্ট—সমস্ত ধাতুর জন্য একক লুব্রিকেন্ট নয়।
- ফিল্ম বেধ নিয়ন্ত্রিত—একটি ধারাবাহিক ফিল্ম, বন্যা নয়।
- অ্যানিলিংয়ের আগে পরিষ্কার করা - অবশিষ্ট লুব্রিকেন্ট চুল্লিতে কার্বনাইজ করতে পারে এবং পরবর্তী ড্রকে প্রভাবিত করতে পারে।
একটি বাস্তব উদাহরণ - ফ্ল্যাঞ্জ রিঙ্কেল সহ 304 স্টেইনলেস ডিপ ড্রন হাউজিং
একটি জার্মান পাম্প প্রস্তুতকারকের একটি 1.5 মিমি প্রাচীর পুরুত্ব, 45 মিমি ড্র গভীরতা এবং বলি মুক্ত একটি ফ্ল্যাঞ্জ সহ একটি 304 স্টেইনলেস হাউজিং প্রয়োজন৷ তাদের পূর্ববর্তী সরবরাহকারী দুটি পর্যায়ে আবাসনটি আঁকেন-প্রথম ড্রতে ফ্ল্যাঞ্জটি কুঁচকে গিয়েছিল এবং সরবরাহকারী এটি ঠিক করার জন্য ফাঁকা-ধারক শক্তি বাড়িয়েছিল। বলি অদৃশ্য হয়ে গেল, কিন্তু সাইডওয়াল দ্বিতীয় ড্রতে পাঞ্চ নাকে ছিঁড়ে গেল।
আমরা ভিন্নভাবে কি করেছি:
- প্রথম ড্র-তে ব্ল্যাঙ্ক-হোল্ডার ফোর্স কমিয়ে দিয়েছে—অতিরিক্ত বলের কারণে বলি হয়েছে, খুব কম নয়। বলটি ফ্ল্যাঞ্জকে সংকুচিত করছিল এবং প্রবাহকে সীমাবদ্ধ করছিল।
- ডাই ব্যাসার্ধকে 6× থেকে 9× উপাদানের পুরুত্বে বৃদ্ধি করেছে - তীক্ষ্ণ ব্যাসার্ধটি পাঞ্চ নাকে স্ট্রেনকে কেন্দ্রীভূত করেছিল।
- স্টেইনলেস-এর জন্য একটি উচ্চ-ফিল্ম-শক্তির লুব্রিকেন্টে স্যুইচ করা হয়েছে—ড্রের চাপে স্ট্যান্ডার্ড লুব্রিকেন্ট ভেঙে গেছে।
- ড্রয়ের মধ্যে একটি মধ্যবর্তী অ্যানিল যোগ করা হয়েছে—দ্বিতীয় ড্রয়ের আগে নমনীয়তা পুনরুদ্ধার করা হয়েছে।
- শূন্য বলি এবং শূন্য অশ্রু সহ 180,000 টুকরা পাঠানো হয়েছে। গ্রাহক আগত পরিদর্শন প্রতি লটে 5-পিস নমুনায় সামঞ্জস্য করেছেন—আমাদের সিএমএম এবং সমতলতা ডেটা গুণমানের রেকর্ড হিসাবে গ্রহণ করা হয়েছিল।
গভীরভাবে টানা ধাতব মুদ্রাঙ্কন এটি প্রদান করবে:শুধু একটি কাপ নয় যা সঠিকভাবে পরিমাপ করে, কিন্তু একটি অংশ যার ফ্ল্যাঞ্জ সমতল এবং যার সাইডওয়াল অক্ষত—কারণ তিনটি ভেরিয়েবল উপাদান এবং ড্র স্টেজের সাথে মিলে গেছে, ট্রায়াল এবং ত্রুটি দ্বারা সামঞ্জস্য করা হয়নি।
স্ট্যান্ডার্ড রেফারেন্স:অনুপাত আঁকুন এবং ডাই রেডিআই DIN 8584 (গভীর অঙ্কন প্রক্রিয়ার মান) এবং ISO 2768-mK অনুসরণ করুন যদি না একটি কঠোর কলআউট নির্দিষ্ট করা হয়। প্রেস সরঞ্জাম: Aida এবং Schuler servo প্রেস 100 থেকে 600 টন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: গভীর টানা ধাতব স্ট্যাম্পিং-এ ফ্ল্যাঞ্জে বলি কেন?
উত্তর: ফ্ল্যাঞ্জ রিঙ্কলিং ঘটে যখন ফাঁকা-ধারক বল ড্র স্টেজের সাথে মেলে না। খুব কম বল - উপাদান buckles. অত্যধিক জোর—বস্তুটি প্রবাহিত হতে পারে না, এবং পরবর্তী ড্রয়ে সাইডওয়াল অশ্রুপাত করে। যদি বল বাড়ানোর ফলে ছিঁড়ে যায়, আসল সমস্যাটি ডাই ব্যাসার্ধ বা তৈলাক্তকরণ - ফাঁকা ধারক নয়। গভীর টানা ধাতব স্ট্যাম্পিংয়ের জন্য, কুঁচকানো এবং ছিঁড়ে যাওয়া বিপরীত ব্যর্থতা- মূল কারণটি ভুল নির্ণয় করা হলে একটির সমাধান অন্যটির কারণ হতে পারে।
প্রশ্ন 2: পাঞ্চ নাকে সাইডওয়াল কেন ছিঁড়ে যায়?
উত্তর: সর্বোচ্চ স্ট্রেন বিন্দুতে সাইডওয়াল ছিঁড়ে যায়। কারণগুলি হল: ডাই ব্যাসার্ধ খুব তীক্ষ্ণ, তৈলাক্তকরণ অপর্যাপ্ত, ড্র অনুপাত খুব আক্রমণাত্মক, বা উপাদান অপর্যাপ্তভাবে অ্যানিলড। ফিক্সটি আরও ফাঁকা-ধারক শক্তি নয় - যা টিয়ারটিকে আরও খারাপ করে তোলে। ফিক্স হল একটি বৃহত্তর ডাই ব্যাসার্ধ, ভাল তৈলাক্তকরণ, একটি নিম্ন ড্র অনুপাত, বা একটি অতিরিক্ত অ্যানিল। টিয়ার অবস্থান আপনাকে বলে যে কোন পরিবর্তনশীলটি ভুল—পাঞ্চ নাকে, এটি স্ট্রেন; ডাই ব্যাসার্ধে, এটি ঘর্ষণ।
প্রশ্ন 3: গভীর টানা ধাতব অংশগুলির দাম কী চালায়?
উত্তর: তিনটি কারণ: অঙ্কন পর্যায়ের সংখ্যা, অ্যানিলিং চক্র এবং ডাই জটিলতা। যে অংশের জন্য তিনটি ড্র এবং দুটি অ্যানিল প্রয়োজন সেই অংশের জন্য একটি অংশের চেয়ে বেশি খরচ হয় - প্রেসের সময়, অ্যানিলিংয়ের সময় এবং পর্যায়গুলির মধ্যে হ্যান্ডলিং খরচ যোগ করে৷ ডাই রেডিয়াস এবং ফাঁকা-হোল্ডার কুশন টুলিং খরচ যোগ করে—একটি হাইড্রোলিক কুশন একটি যান্ত্রিক স্প্রিংয়ের চেয়ে বেশি ব্যয়বহুল। আমরা উদ্ধৃতি সহ একটি খরচ ব্রেকডাউন প্রদান করি, যা দেখায় যে কোন পর্যায়ে দামটি চালিত হচ্ছে।
প্রশ্ন 4: গভীর টানা ধাতব অংশগুলির জন্য সর্বনিম্ন অর্ডারের পরিমাণ কত?
উত্তর: একটি নতুন ডিপ ড্রয়িং ডাইয়ের জন্য, ন্যূনতম অর্ডার সাধারণত 30,000 পিস হয়-এর নিচে, টুলিং খরচ প্রাধান্য পায়। প্রোটোটাইপ বা কম-ভলিউম রানের জন্য, আমরা একটি একক-পর্যায়ে ড্র বা স্পিনিংয়ের মাধ্যমে অংশ তৈরি করতে পারি—ন্যূনতম 1,000 টুকরা। ইতিমধ্যেই উৎপাদনে থাকা অংশগুলির জন্য, পুনরাবৃত্তি অর্ডারগুলি 10,000 টুকরা হিসাবে কম হতে পারে। সঠিক টুলিং পদ্ধতির সুপারিশ করার আগে আমরা ভলিউম এবং ড্র অনুপাত পর্যালোচনা করি।
প্রশ্ন 5: কখন গভীর অঙ্কন সঠিক প্রক্রিয়া নয়?
উত্তর: গভীর অঙ্কন সঠিক পছন্দ নয় যখন: (1) ড্রয়ের গভীরতা 0.5× ব্যাস-এর চেয়ে কম - একটি গঠিত অবকাশ সহ একটি স্ট্যান্ডার্ড স্ট্যাম্পিং সস্তা; (2) ভলিউমটি 5,000 টুকরার নিচে - টুলিং খরচ পরিমার্জিত করা যাবে না, এবং স্পিনিং বা মেশিনিং আরও লাভজনক হতে পারে; (3) ব্যাসের তুলনায় উপাদানটি খুব পুরু—পঞ্চ বল প্রেসের ক্ষমতাকে ছাড়িয়ে গেছে, এবং গরম গঠন বা মেশিনিং প্রয়োজন। গভীরভাবে আঁকা ধাতব স্ট্যাম্পিংয়ের জন্য, আমরা আপনাকে বলি যখন প্রক্রিয়াটি সঠিকভাবে উপযুক্ত নয়—আপনি টুলিং-এ বিনিয়োগ করার আগে।
প্রশ্ন 6: আমি অর্ডার দেওয়ার আগে আপনি কি DFM প্রতিক্রিয়া প্রদান করতে পারেন?
উঃ হ্যাঁ। উপাদান, বেধ, আঁকার গভীরতা এবং ফ্ল্যাঞ্জের প্রয়োজনীয়তার সাথে আমাদের একটি অঙ্কন পাঠান। আমাদের ইঞ্জিনিয়ারিং টিম ড্র অনুপাত গণনা করে, উপাদানের বিপরীতে ডাই ব্যাসার্ধ পরীক্ষা করে এবং নিশ্চিত করে যে অংশটি আপনার প্রত্যাশিত পর্যায়ে আঁকা যাবে কিনা—অথবা এটির জন্য আরও অ্যানিল বা একটি বড় ফাঁকা প্রয়োজন। 1.5× ব্যাসের চেয়ে বেশি ড্র গভীরতার জন্য, আমরা উত্পাদন টুলিং করার আগে একটি পরীক্ষা স্ট্রিপ বা একটি প্রথম নিবন্ধ সুপারিশ করতে পারি।
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি