পণ্য
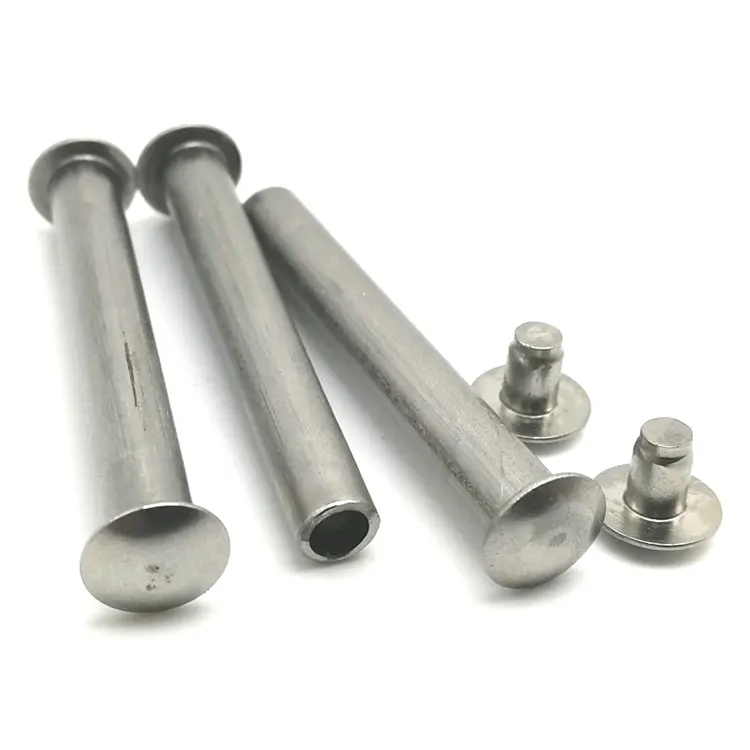
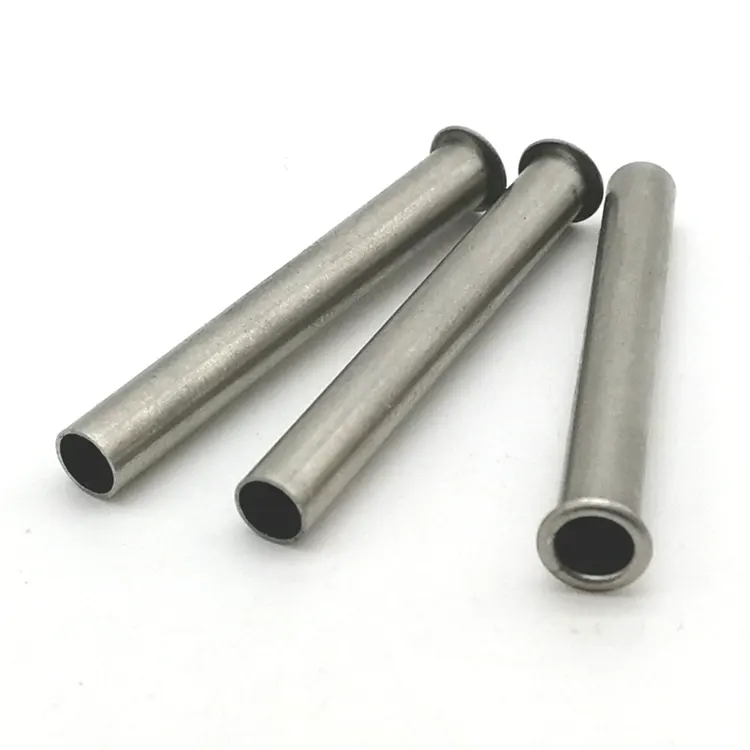
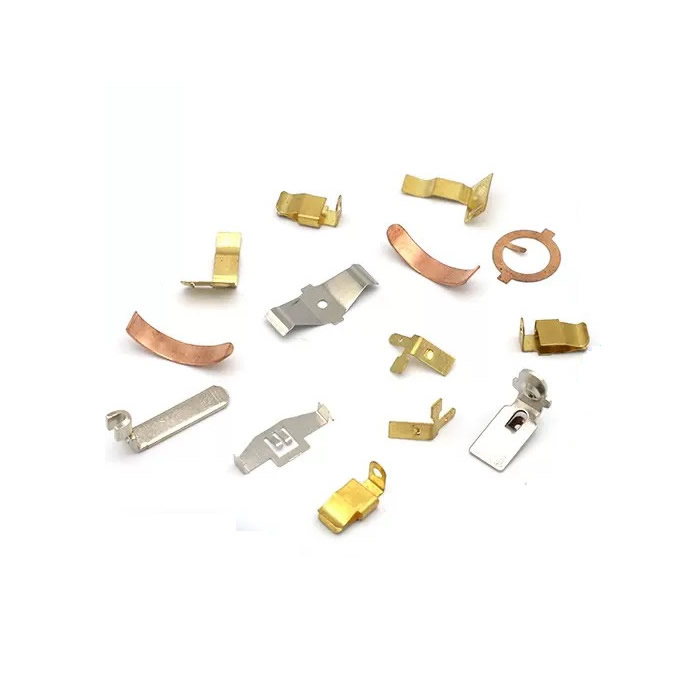
যথার্থ মেটাল প্রেসিং
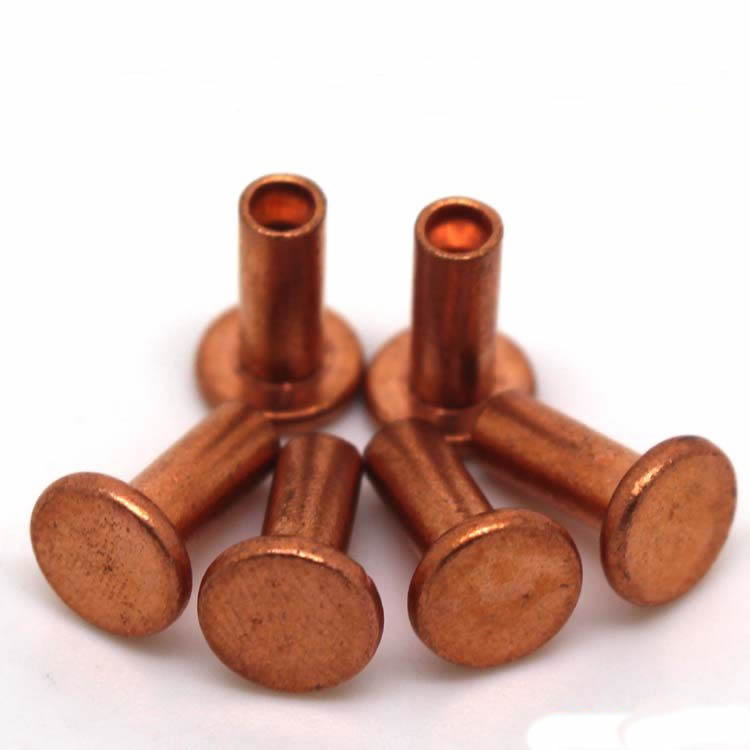
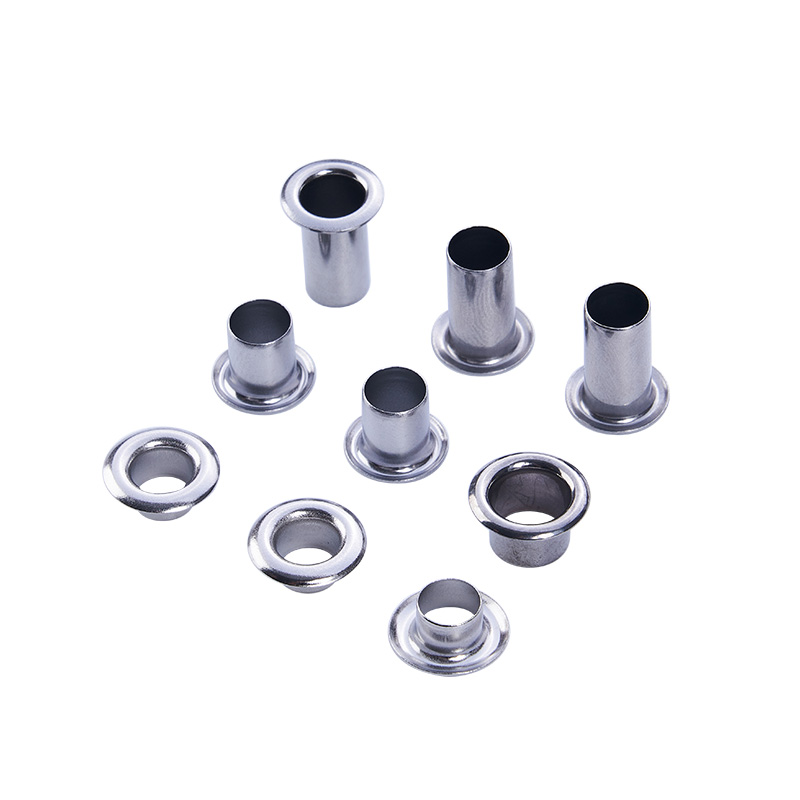
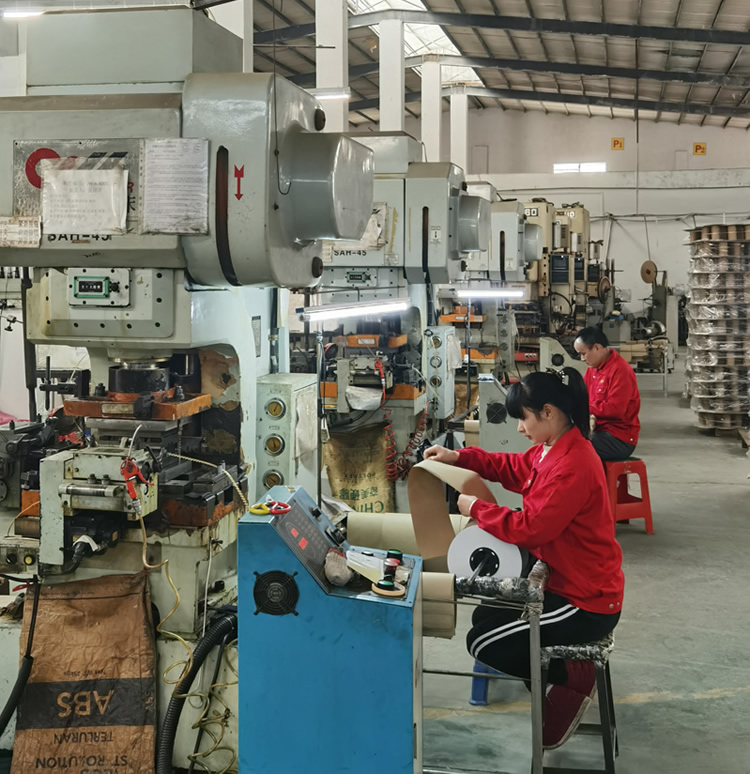
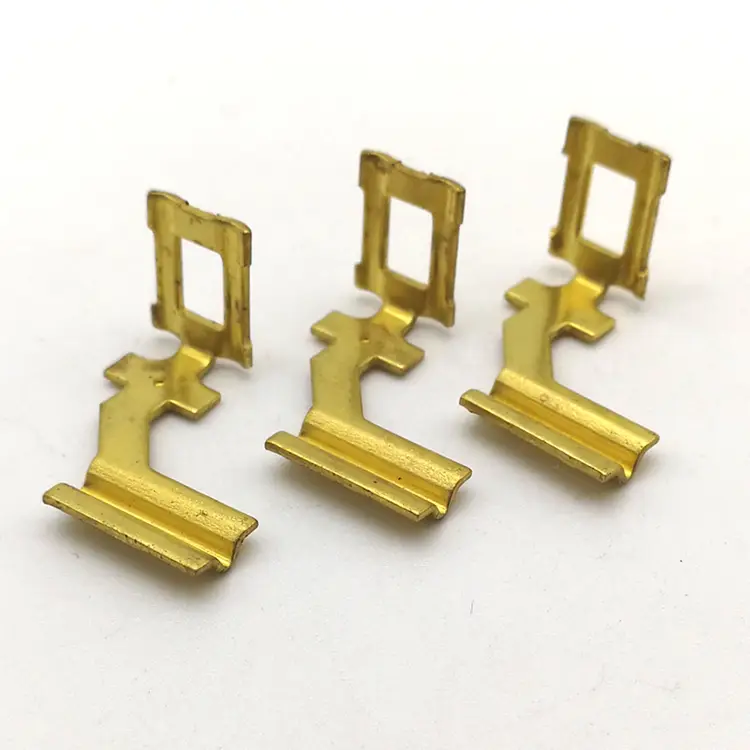
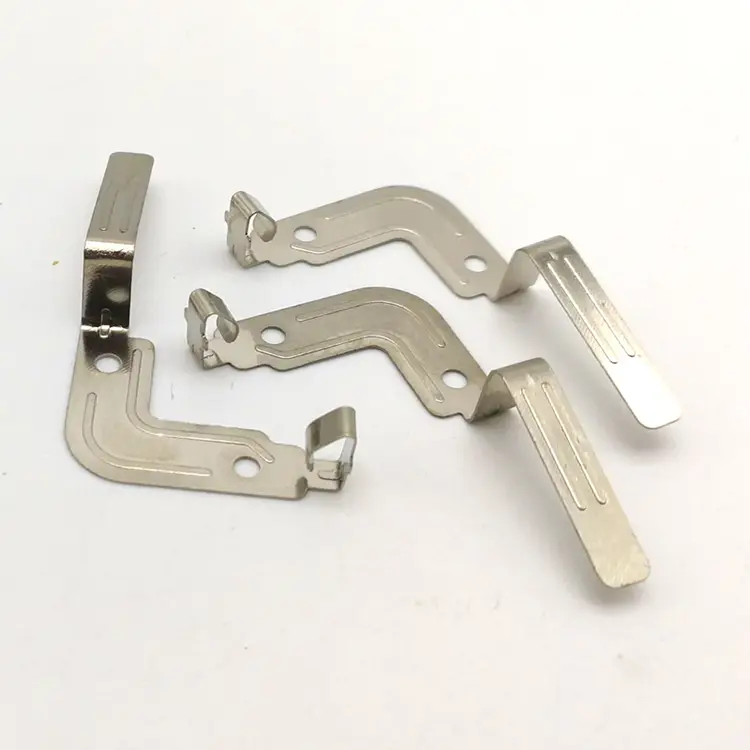
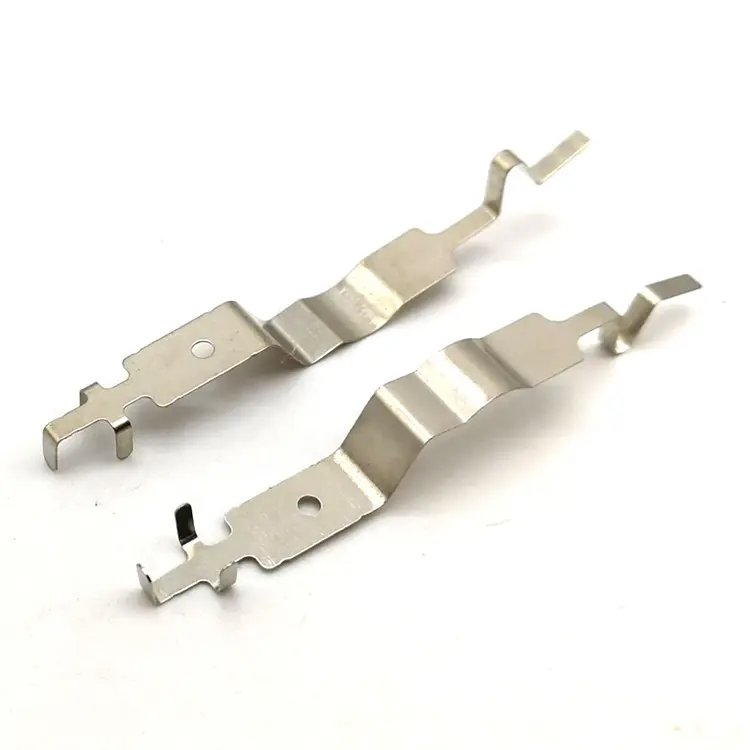
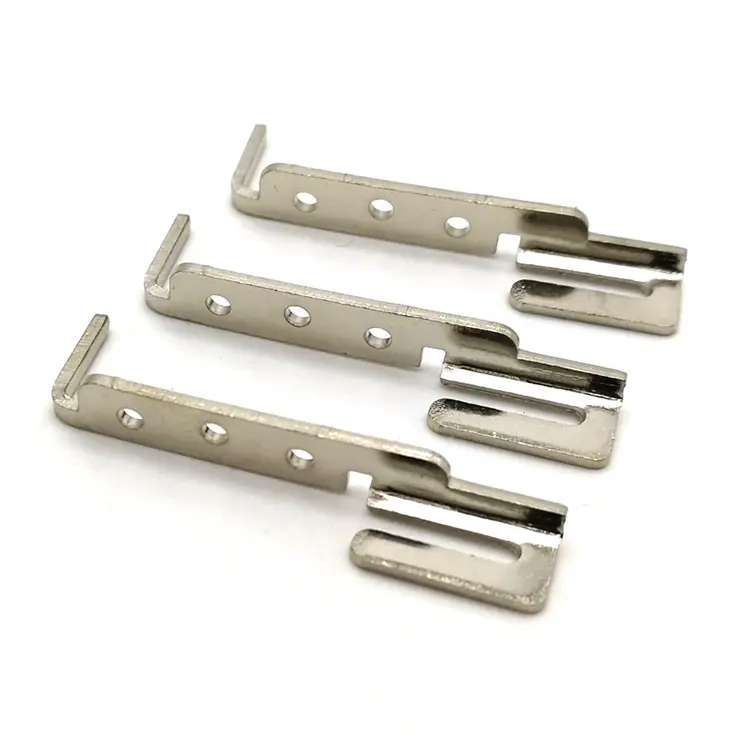
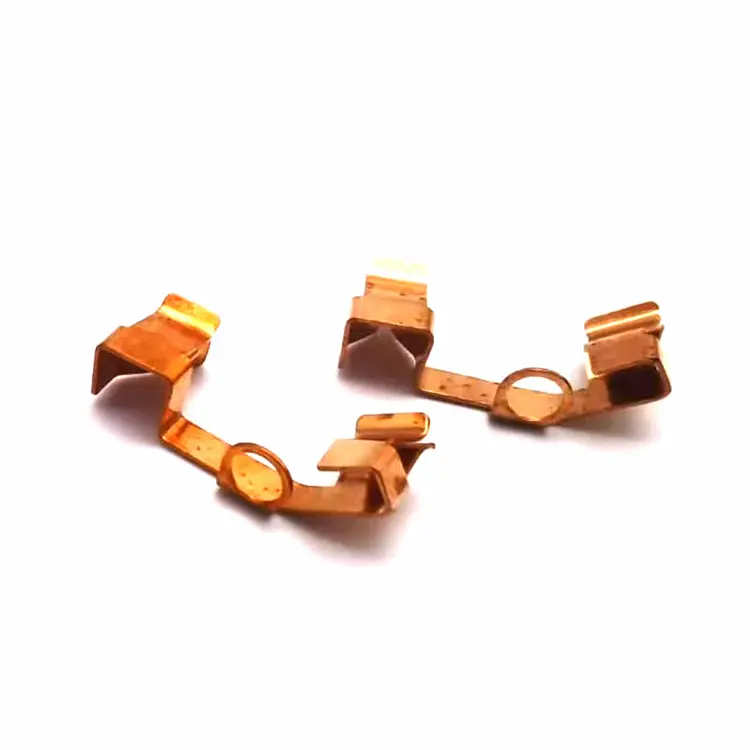
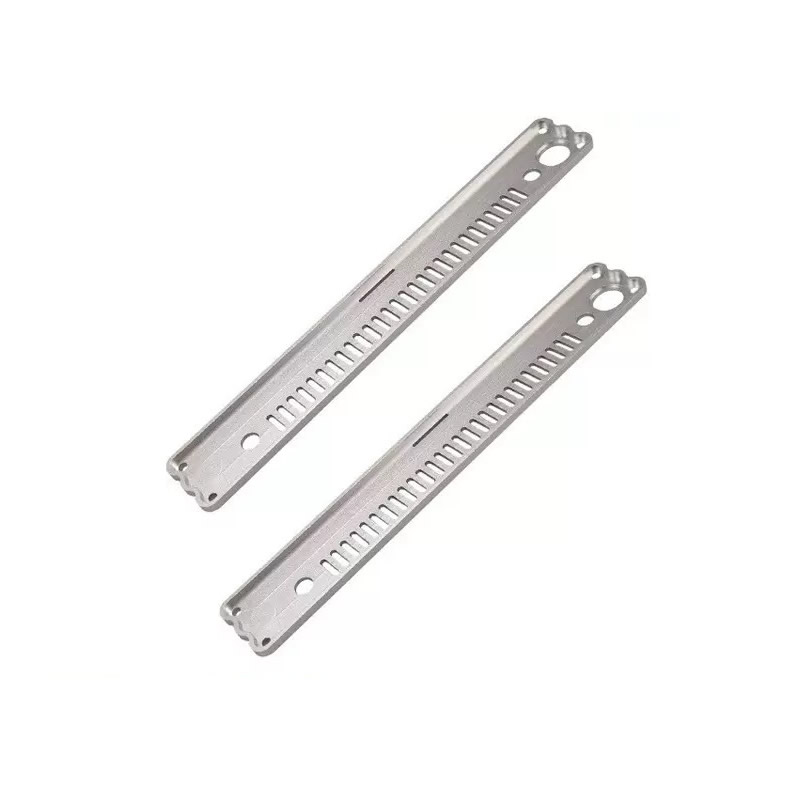
Nuote Metals হল স্বয়ংচালিত, ইলেকট্রনিক্স, এবং শিল্প গ্রাহকদের জন্য নির্ভুল ধাতব প্রেসিংয়ের একটি চীন-ভিত্তিক প্রস্তুতকারক। আমরা ইস্পাত, স্টেইনলেস, অ্যালুমিনিয়াম, পিতল এবং তামা থেকে স্ট্যাম্পযুক্ত বন্ধনী, পরিচিতি, টার্মিনাল, ঢাল এবং কাঠামোগত অংশ তৈরি করি। প্রগতিশীল এবং একক-স্টেশন মারা যায়, ইন-হাউস টুলিং, PPAP ডকুমেন্টেশন। 20+ বছরের রপ্তানি অভিজ্ঞতা। যোগ্য প্রকল্পের জন্য বিনামূল্যে নমুনা.
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
যথার্থ মেটাল প্রেসিং - যেখানে প্রেস চালানোর আগে খরচ তৈরি করা হয়
একটি প্রেসিং প্রেস সময় দ্বারা মূল্য হয় না. এটি ডাই এবং স্ট্রিপ লেআউট দ্বারা মূল্য নির্ধারণ করা হয়। দুটি সরবরাহকারী একই টনেজ প্রেসে একই 1mm স্টেইনলেস বন্ধনী চালাতে পারে এবং 40% ভিন্ন ইউনিটের দাম উদ্ধৃত করতে পারে-কারণ একটি স্ট্রিপ লেআউট কয়েলের প্রস্থের 62% ব্যবহার করে এবং অন্যটি 48% ব্যবহার করে। প্রেস একই গতিতে চলে। উপাদান বিল এক নয়.
নির্ভুল ধাতু pressings একটি ডাই দ্বারা কুণ্ডলী বা শীট থেকে কাটা এবং আকৃতির উপাদান গঠিত হয়. ডাই জ্যামিতি নির্ধারণ করে। স্ট্রিপ লেআউট উপাদান ব্যবহার নির্ধারণ করে। প্রেস চক্রের হার নির্ধারণ করে। একজন ক্রেতা যিনি শুধুমাত্র প্রেস টনেজ এবং ইউনিটের মূল্য মূল্যায়ন করেন তার দুটি ভেরিয়েবল অনুপস্থিত থাকে যা খরচ নিয়ন্ত্রণ করে, বুর, সমতলতা এবং পুনরাবৃত্তিযোগ্যতা।
Nuote Metals এ, আমরা উত্পাদন করিনির্ভুল ধাতু pressingsপ্রাথমিক খরচ এবং গুণমানের সিদ্ধান্ত হিসাবে টুলিং এবং স্ট্রিপ লেআউট সহ। এই নিবন্ধটি ব্যাখ্যা করে যে কীভাবে একটি প্রেসিংয়ের মূল্য নির্ধারণ করা হয়, বুর এবং স্প্রিংব্যাক কোথা থেকে আসে এবং প্রথম নিবন্ধটি অনুমোদন করার আগে কী যাচাই করতে হবে।
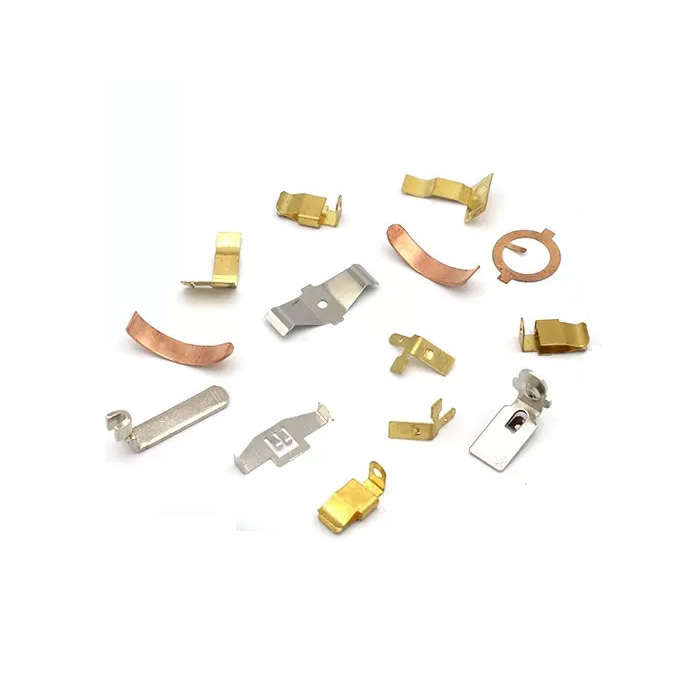
প্রেসিং প্রক্রিয়া - কি ডাই এবং স্ট্রিপ লেআউট নিয়ন্ত্রণ
একটি টিপে একটি সমতল ফালা হিসাবে শুরু হয়। ডাই এক বা একাধিক অপারেশন করে: খালি করা, ছিদ্র করা, বাঁকানো, গঠন করা, অঙ্কন করা বা মুদ্রা তৈরি করা। একটি প্রগতিশীল ডাইতে, স্ট্রিপটি প্রতি স্ট্রোকে এক পিচ অগ্রসর হয়- অংশটি সম্পূর্ণ না হওয়া পর্যন্ত প্রতিটি স্টেশন একটি করে অপারেশন করে।
ডাই নিয়ন্ত্রণ করে:
- জ্যামিতি - গর্ত অবস্থান, বাঁক ব্যাসার্ধ, ফর্ম উচ্চতা।
- বুরদিক - কাটা প্রান্ত একটি রোলওভার এবং একটি burr আছে; ডাই নির্ধারণ করে কোন দিকে।
- সমতলতা - বাঁকানো এবং গঠন চাপের পরিচয় দেয় যা ইজেকশনের পরে অংশকে বিকৃত করে।
স্ট্রিপ লেআউট নিয়ন্ত্রণ করে:
- উপাদানের ব্যবহার - কয়েলের কতটা অংশ হয়ে যায় এবং কতটা স্ক্র্যাপ হয়।
- পিচ এবং সেতুর প্রস্থ - অংশ এবং তাদের মধ্যে অবশিষ্ট উপাদানের মধ্যে দূরত্ব।
- ক্যারিয়ার ডিজাইন - কীভাবে অংশটি ডাইয়ের মধ্য দিয়ে চলার সাথে সাথে সমর্থিত হয়।
নির্ভুল ধাতু pressings জন্য, ফালা বিন্যাস প্রায়ই বৃহত্তম খরচ লিভার হয়. একটি লেআউট যা উপাদানের ব্যবহারকে 48% থেকে 62% পর্যন্ত উন্নত করে তা উপাদানের খরচ 22% কমিয়ে দেয়—প্রেস, ডাই ম্যাটেরিয়াল বা চক্রের সময় পরিবর্তন না করে।
কিভাবে একটি প্রেসিং মূল্য নির্ধারণ করা হয় - টুলিং, উপাদান, এবং ভলিউম
| খরচ উপাদান | এটা কভার কি | এটি ভলিউমের সাথে কীভাবে পরিবর্তন হয় |
|---|---|---|
| টুলিং | ডাই ডিজাইন, মেশিনিং, ট্রাইআউট | স্থির - অর্ডার জুড়ে amortized |
| উপাদান | কয়েল খরচ × ফালা ব্যবহার | আনুপাতিক - স্ক্র্যাপের জন্য অর্থ প্রদান করা হয় কিন্তু পাঠানো হয় না |
| প্রেস সময় | টনেজ × চক্রের হার | সমানুপাতিক - প্রগতিশীল মৃত্যু সঙ্গে নিম্ন |
| সেকেন্ডারি অপারেশন | ডিবারিং, লঘুপাত, প্রলেপ | আনুপাতিক - ইন-ডাই অপারেশন দ্বারা নির্মূল করা যেতে পারে |
| পরিদর্শন | প্রথম নিবন্ধ, প্রক্রিয়াধীন, চূড়ান্ত | স্থির + সমানুপাতিক |
টুলিং একটি নির্দিষ্ট খরচ।5,000 টুকরা জন্য, টুলিং ইউনিট মূল্য আয়ত্ত করতে পারে. 500,000 টুকরা জন্য, এটি নগণ্য হয়ে ওঠে. ব্রেকইভেন ভলিউম আংশিক জটিলতার উপর নির্ভর করে- সরল বন্ধনী 10,000 টুকরোতে টুলিংকে ন্যায্যতা দিতে পারে; জটিল প্রগতিশীল মৃত্যু প্রয়োজন হতে পারে 100,000.
উপাদান ব্যবহারলুকানো খরচ হয়. একটি স্ট্রিপ লেআউট যা চওড়া ব্রিজ এবং বড় বাহককে ছেড়ে দেয় প্রতি অংশে বেশি কয়েল খরচ করে। স্ক্র্যাপের জন্য কয়েল মূল্যে অর্থ প্রদান করা হয় এবং স্ক্র্যাপ মূল্যে বিক্রি করা হয় - পার্থক্যটি হারিয়ে যায়। জন্যনির্ভুল ধাতু pressingsস্টেইনলেস বা কপারে, উপাদান একক খরচের 50-70% হতে পারে। স্ট্রিপ লেআউট অপ্টিমাইজেশান ঐচ্ছিক নয়।
সেকেন্ডারি অপারেশনখরচ এবং পরিচালনা যোগ করুন। যে অংশে চাপ দেওয়ার পরে হাত ডিবারিং করা প্রয়োজন তার দাম সেই অংশের চেয়ে বেশি যার বুর ডাইতে নিয়ন্ত্রিত হয়। ইন-ডাই ট্যাপিং, ইন-ডাই ডিবারিং এবং ইন-ডাই পরিদর্শন হ্যান্ডলিং হ্রাস করে এবং সামঞ্জস্য উন্নত করে।
বুর, ফ্ল্যাটনেস এবং স্প্রিংব্যাক - তিনটি চাপের ত্রুটি
বুরডাই উপাদানের মাধ্যমে কাটা যখন রুক্ষ প্রান্ত বাম হয়. এটি নির্মূল করা যায় না - শুধুমাত্র নিয়ন্ত্রণ। বুরের উচ্চতা ডাই ক্লিয়ারেন্স, টুলের তীক্ষ্ণতা এবং উপাদানের বেধের উপর নির্ভর করে। নির্ভুল ধাতু pressings জন্য, burr উচ্চতা এবং দিক দ্বারা নির্দিষ্ট করা হয়. একটি যোগাযোগ পৃষ্ঠের একটি burr প্রতিরোধের বৃদ্ধি; একটি স্লাইডিং প্রান্তে একটি burr পরিধান কারণ.
সমতলতাইজেকশনের পরে পরিবর্তন। নমন এবং গঠন অবশিষ্ট চাপ প্রবর্তন. অংশটি ডাই-এ চ্যাপ্টা এবং রিলিজ হওয়ার পর ওয়ার্পস। আমরা স্ট্রেস-রিলিফ অ্যানিলিংয়ের মাধ্যমে, ডাই সামঞ্জস্য করে, বা চূড়ান্ত স্টেশনে অংশটিকে ফ্ল্যাট তৈরি করে সমতলতা নিয়ন্ত্রণ করি।
স্প্রিংব্যাকনমন পরে উপাদান ইলাস্টিক পুনরুদ্ধার হয়. ডাই-এ বাঁক কোণ অংশে বাঁক কোণ নয়। উচ্চ-শক্তি ইস্পাত এবং স্টেইনলেস জন্য, স্প্রিংব্যাক 2-5° হতে পারে। আমরা ডাই-এ অতিরিক্ত বাঁকিয়ে ক্ষতিপূরণ দিই—ডাই অ্যাঙ্গেল অংশ কোণের চেয়ে তীক্ষ্ণ, এবং উপাদানটি নির্দিষ্ট কোণে ফিরে আসে।
প্রগ্রেসিভ ডাই বনাম একক-স্টেশন - যা আপনার ভলিউমের সাথে খাপ খায়
| ফ্যাক্টর | প্রগতিশীল ডাই | একক-স্টেশন ডাই |
|---|---|---|
| আয়তন | 50,000+ টুকরা | 1,000-50,000 টুকরা |
| টুলিং খরচ | উচ্চতর - একাধিক স্টেশন | নিম্ন - একটি অপারেশন |
| সাইকেল সময় | দ্রুত - স্ট্রোক প্রতি সম্পূর্ণ অংশ | ধীর – একাধিক পাস |
| অংশ জটিলতা | উচ্চ - নমন, ছিদ্র, এক ডাই মধ্যে লঘুপাত | কম - সহজ ফাঁকা বা বাঁক |
| পরিবর্তন | দীর্ঘ - মরা ভারী | সংক্ষিপ্ত - হালকা ডাই |
| জন্য সেরা | উচ্চ ভলিউম নির্ভুল ধাতু pressings | প্রোটোটাইপ, কম ভলিউম, সহজ অংশ |
একজন প্রগতিশীল মৃত্যুযখন ভলিউম টুলিংকে পরিমার্জন করে এবং অংশের জটিলতার জন্য একাধিক অপারেশনের প্রয়োজন হয় তখন যুক্তিযুক্ত হয়। একটি একক-স্টেশন ডাই প্রোটোটাইপ এবং কম ভলিউমের জন্য ভাল- যেখানে টুলিং খরচ প্রাধান্য পায় এবং অংশটি সহজ।
একটি বাস্তব উদাহরণ - 0.8 মিমি স্টেইনলেস কন্টাক্ট স্প্রিং
একজন জার্মান ইলেকট্রনিক্স প্রস্তুতকারকের 0.05 মিমি বুর সীমা, 0.1 মিমি সমতলতা এবং 90° ±1° একটি বাঁক কোণ সহ একটি 0.8 মিমি স্টেইনলেস কন্টাক্ট স্প্রিং প্রয়োজন। তাদের পূর্ববর্তী সরবরাহকারী 52% উপাদানের ব্যবহার সহ একটি স্ট্রিপ লেআউট ব্যবহার করেছিলেন এবং অংশগুলিকে হাত দিয়ে ডিবারড করেছিলেন — বুরের উচ্চতা 0.03 মিমি থেকে 0.08 মিমি পর্যন্ত পরিবর্তিত হয়।
আমরা ভিন্নভাবে কি করেছি:
- স্ট্রিপ লেআউটটিকে 68% উপাদান ব্যবহারে পুনরায় ডিজাইন করা হয়েছে—প্রতি অংশে কয়েলের ব্যবহার হ্রাস করা হয়েছে।
- ইন-ডাই কয়েনিং সহ একটি প্রগতিশীল ডাই ব্যবহার করা হয়েছে—নিয়ন্ত্রিত বুর দিক এবং ডাইতে সমতলতা, পরে নয়।
- 92°-এ অতিরিক্ত বাঁকিয়ে স্প্রিংব্যাকের ক্ষতিপূরণ - অংশটি 90° ±0.5° এ ফিরে এসেছে।
- প্রতি 500 টুকরোতে একটি অপটিক্যাল কম্প্যারেটর সহ বুর উচ্চতা এবং সমতলতা যাচাই করা হয়েছে।
- শূন্য বুর প্রত্যাখ্যান সহ 800,000 টুকরা পাঠানো হয়েছে। গ্রাহক হ্যান্ড ডিবারিং বাদ দিয়েছেন এবং উপাদান খরচ 18% কমিয়েছেন।
এই কিনির্ভুল ধাতু pressingsবিতরণ করা উচিত: শুধুমাত্র একটি অংশ নয় যা অঙ্কন পূরণ করে, কিন্তু একটি অংশ যার খরচ এবং ধারাবাহিকতা স্ট্রিপ লেআউট এবং ডাইতে ডিজাইন করা হয়েছে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: নির্ভুল ধাতব প্রেসিংগুলিতে আপনি কী সহনশীলতা ধরে রাখতে পারেন?
উত্তর: সাধারণ সহনশীলতা হল গর্তের অবস্থান এবং বাঁকের অবস্থানে ±0.05mm, ফর্মের উচ্চতায় ±0.1mm, এবং মুদ্রার পুরুত্বে ±0.02mm। Burr উচ্চতা 0.05mm বা তার চেয়ে ভালো নিয়ন্ত্রিত হয়। সমতলতা অংশের আকার এবং উপাদানের উপর নির্ভর করে- 0.1 মিমি ছোট বন্ধনীর জন্য অর্জনযোগ্য; বড় অংশে স্ট্রেস-রিলিফ অ্যানিলিং প্রয়োজন হতে পারে। জন্যনির্ভুল ধাতু pressings, সহনশীলতা হল ডাই কোয়ালিটি, প্রেসের স্থায়িত্ব এবং উপাদানের সামঞ্জস্যের একটি ফাংশন—একা টননেজ চাপা নয়।
প্রশ্ন 2: আপনি কি ইন-ডাই ট্যাপিং এবং ডিবারিং সহ প্রেসিং তৈরি করতে পারেন?
উঃ হ্যাঁ। প্রোগ্রেসিভ ডাইসের মধ্যে ট্যাপিং স্টেশন, ডিবারিং স্টেশন এবং কয়েনিং স্টেশন অন্তর্ভুক্ত থাকতে পারে—সেকেন্ডারি অপারেশন এবং হ্যান্ডলিং বাদ দেওয়া। ইন-ডাই ট্যাপিংয়ের জন্য একটি নির্ভরযোগ্য স্ট্রিপ ক্যারিয়ার এবং প্রেস স্ট্রোকের সাথে সিঙ্ক্রোনাইজ করা একটি ট্যাপিং ইউনিট প্রয়োজন। ইন-ডাই ডিবারিং কয়েনিং বা কাটা প্রান্ত শেভ করে সঞ্চালিত হয়। থ্রেডেড হোল বা কঠোর বুর সীমা সহ নির্ভুল ধাতব প্রেসিংয়ের জন্য, ইন-ডাই অপারেশনগুলি সামঞ্জস্য উন্নত করে এবং ইউনিট খরচ কমায়।
প্রশ্ন 3: প্রেসিং অর্ডারের সাথে কোন ডকুমেন্টেশন আসে?
উত্তর: প্রতিটি অর্ডারে একটি প্রথম নিবন্ধ পরিদর্শন প্রতিবেদন, উপাদান শংসাপত্র, এবং সমালোচনামূলক বৈশিষ্ট্যগুলির প্রকৃত পরিমাপিত মান সহ একটি মাত্রিক প্রতিবেদন অন্তর্ভুক্ত থাকে। স্বয়ংচালিত এবং নিয়ন্ত্রিত গ্রাহকদের জন্য, আমরা PPAP ডকুমেন্টেশন প্রদান করি—প্রক্রিয়া প্রবাহ, PFMEA, নিয়ন্ত্রণ পরিকল্পনা এবং সক্ষমতা অধ্যয়ন সহ। যদি আপনার নির্ভুল মেটাল প্রেসিং সরবরাহকারী PPAP বা প্রথম নিবন্ধের প্রতিবেদন সরবরাহ করতে না পারে তবে আপনি নিজেই গুণমানের ঝুঁকি বহন করছেন। Nuote Metals আমাদের ISO 9001:2015 সিস্টেমের অধীনে সম্পূর্ণ ডকুমেন্টেশন প্রদান করে।
হট ট্যাগ: যথার্থ মেটাল প্রেসিং, চীন যথার্থ প্রেসিং
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি