পণ্য
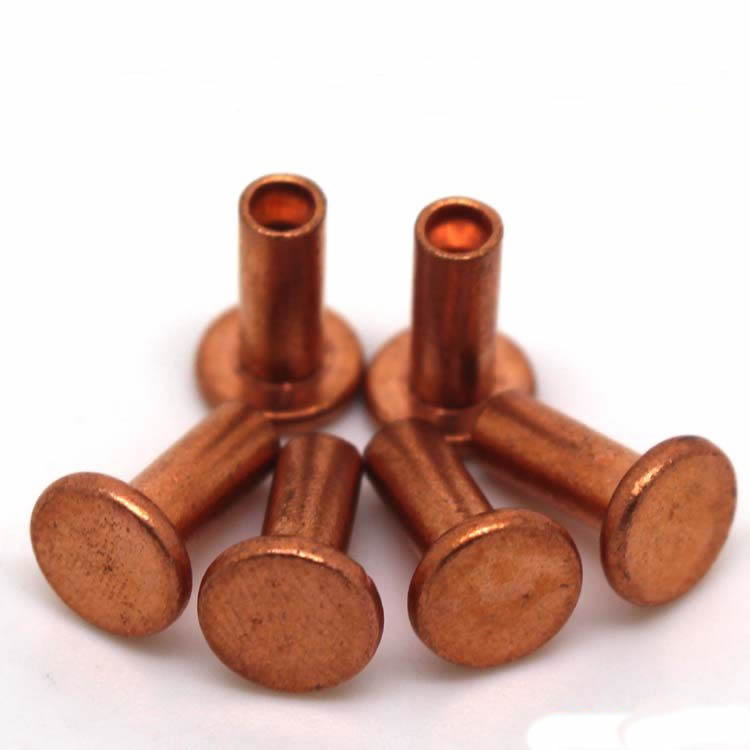
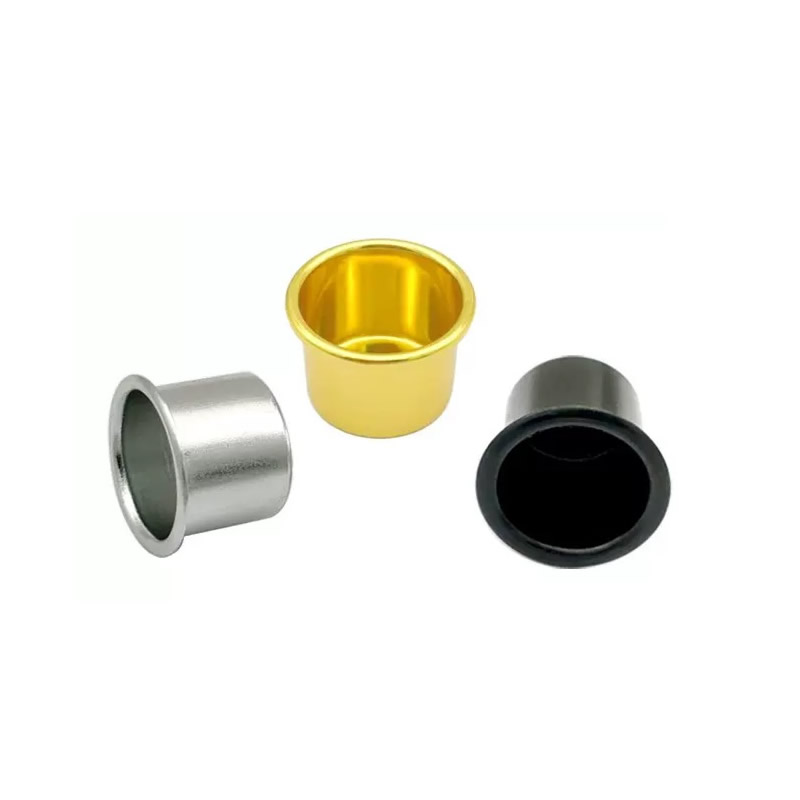
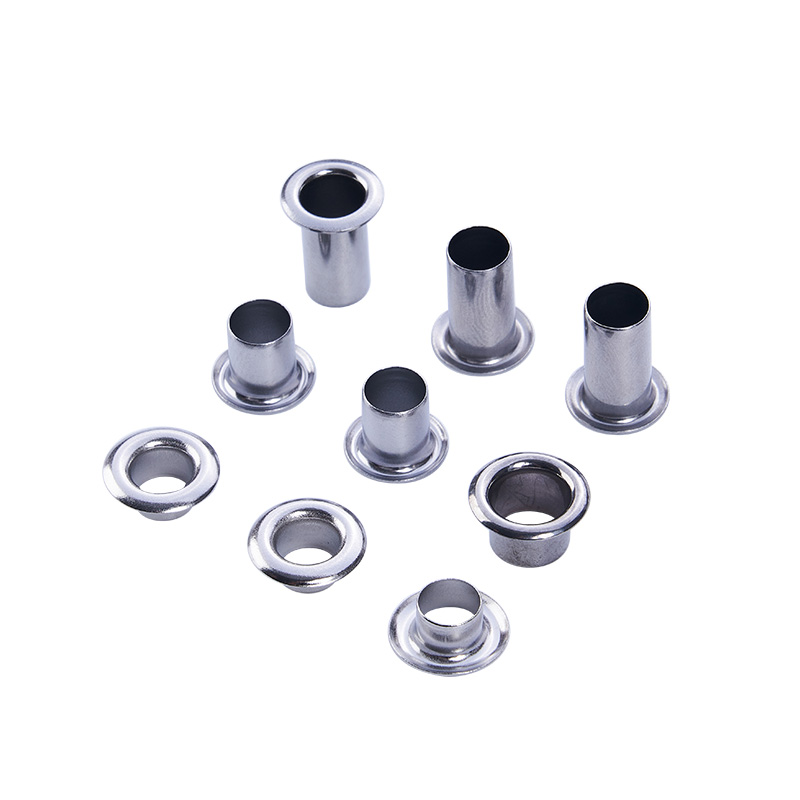
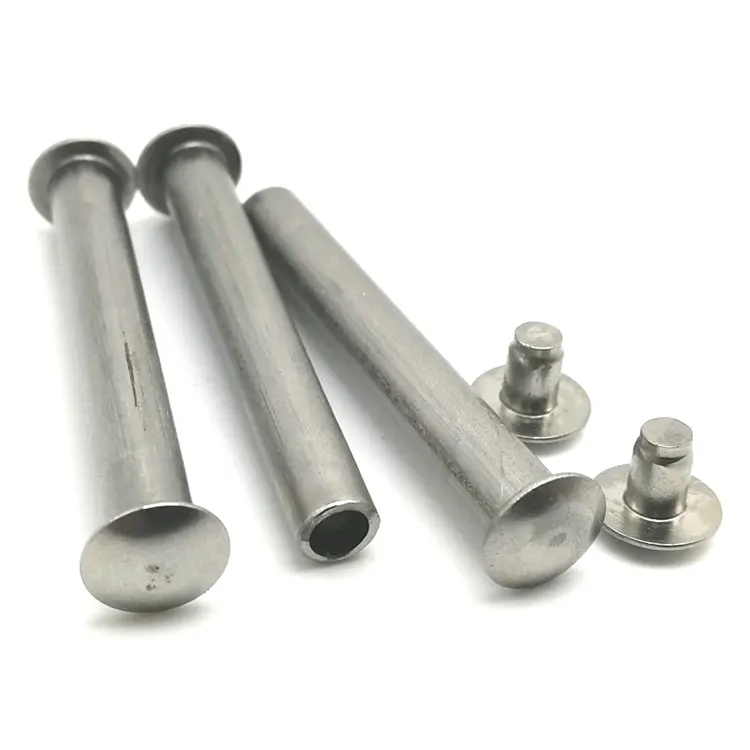
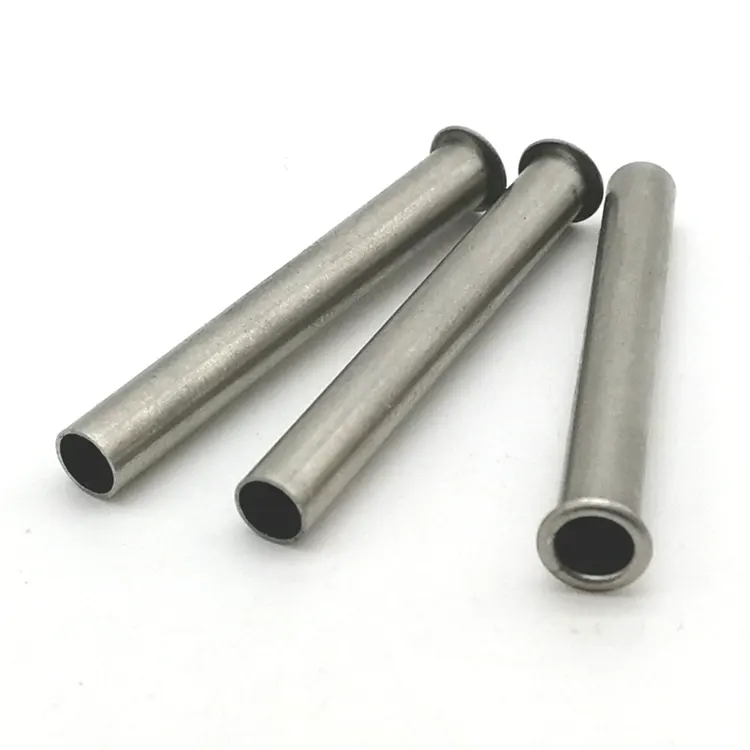

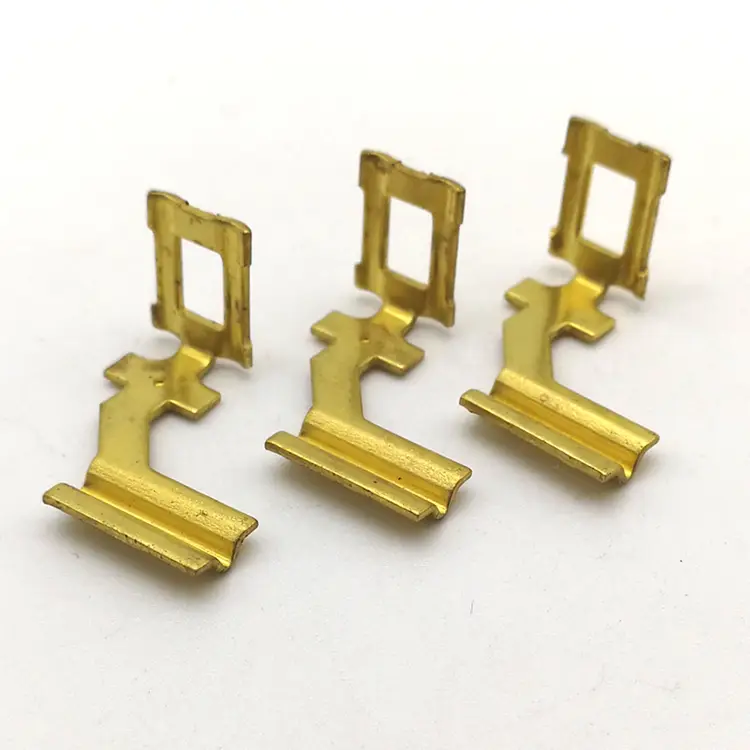
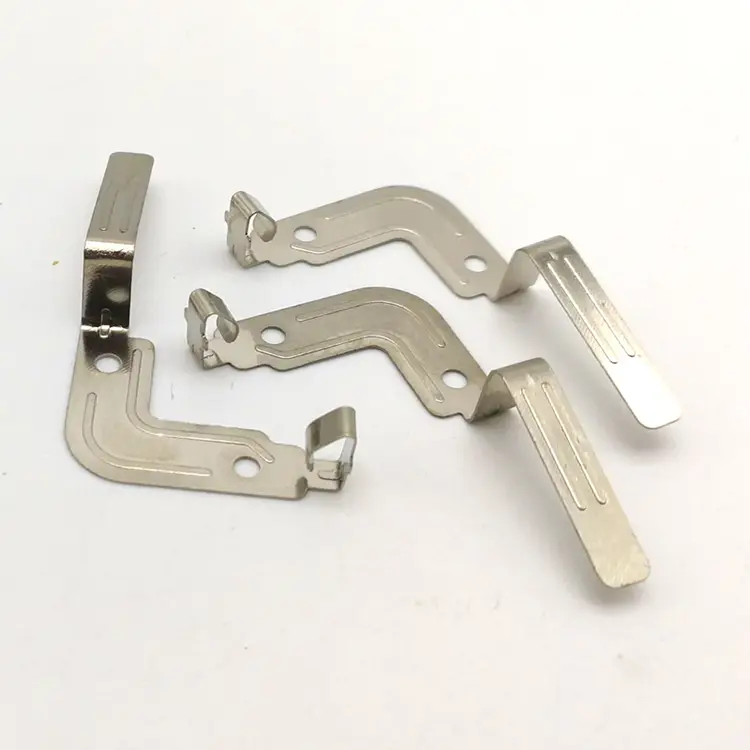
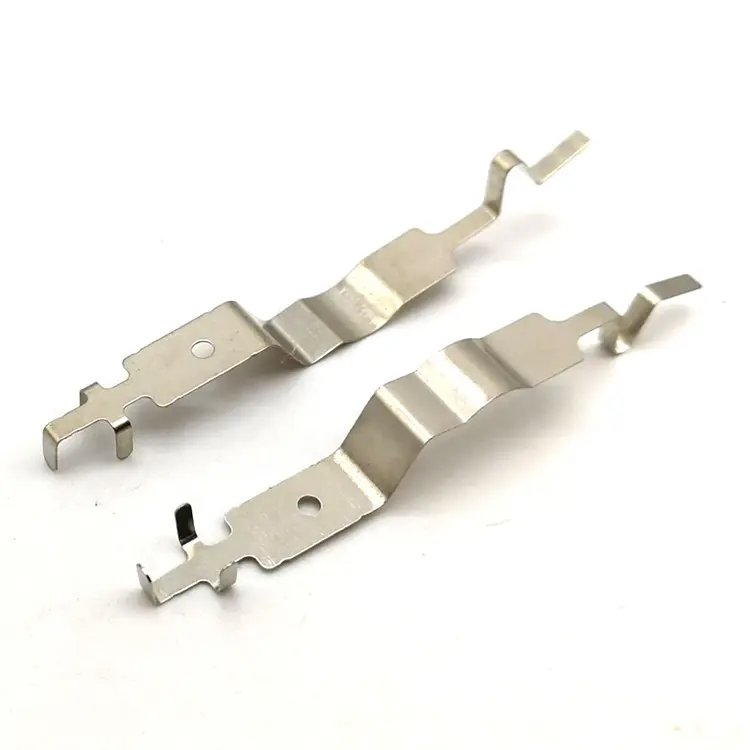
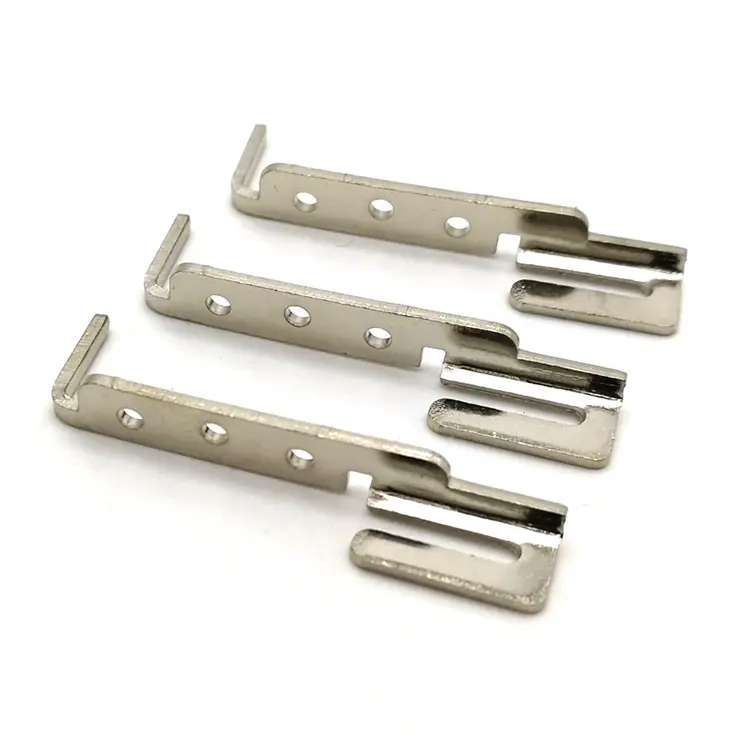
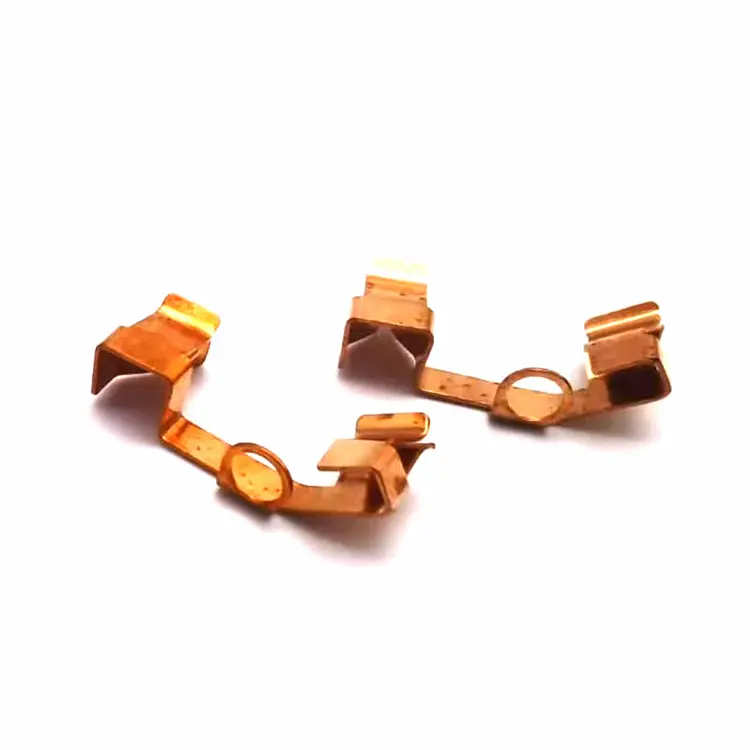
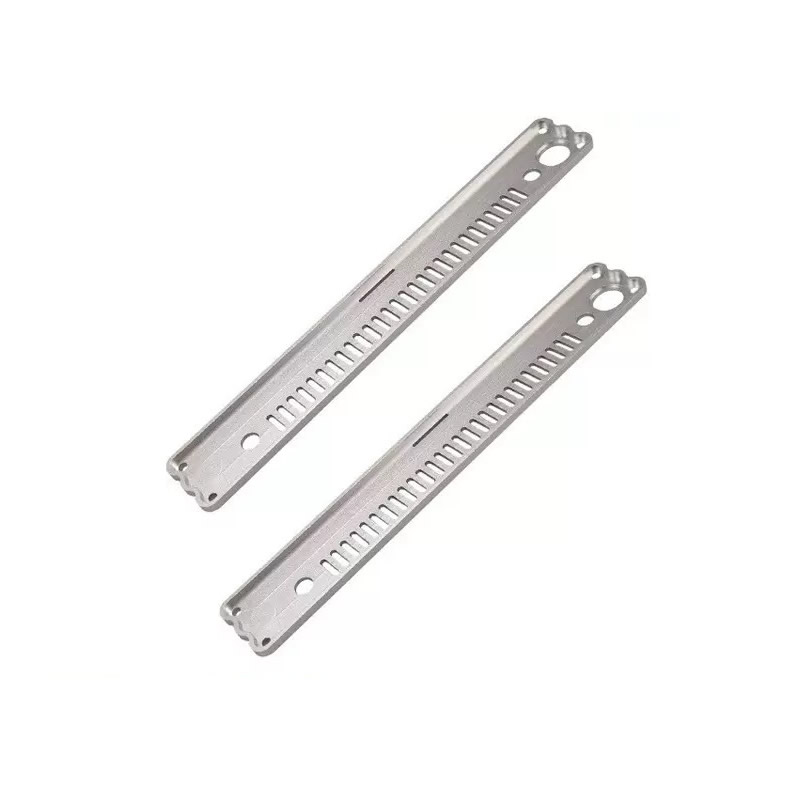
যথার্থ ধাতু মুদ্রাঙ্কন অংশ
একটি নির্ভুল স্ট্যাম্পিং ডাই একটি স্ট্যান্ডার্ড ডাই এর তিনগুণ খরচ করে-কারণ ডাই অংশ সহনশীলতার একটি ভগ্নাংশে মেশিন করা হয়, সহনশীলতার সাথে নয়। নিউট মেটালস চীনে ধীর-তারের EDM ডাই (±0.003mm), সমন্বয়-গ্রাউন্ড পাঞ্চ এবং প্রতিটি উত্পাদন চালানোর আগে স্লাইডার সমান্তরালতার জন্য যাচাই করা প্রেস সহ নির্ভুল ধাতব স্ট্যাম্পিং অংশ তৈরি করে। ±0.02 মিমি সমালোচনামূলক বৈশিষ্ট্য। PPAP এবং Cpk নথিভুক্ত।
অনুসন্ধান পাঠান
পণ্যের বর্ণনা
একটি স্ট্যান্ডার্ড স্ট্যাম্পিং ডাই অংশ সহনশীলতার জন্য মেশিন করা হয়-যদি অঙ্কনটি ±0.05 মিমি বলে, ডাইটি ±0.05 মিমি তৈরি করা হয়। একটি নির্ভুল স্ট্যাম্পিং ডাই অংশ সহনশীলতার একটি ভগ্নাংশে মেশিন করা হয়—যদি অঙ্কনটি ±0.02 মিমি বলে, ডাইটি ±0.005 মিমিতে তৈরি করা হয়। ডাই বেশি খরচ করে কারণ মেশিনের সময় বেশি, ইডিএম ধীর, এবং পরিদর্শন আরও ঘন ঘন হয়। কিন্তু ডাই প্রেস, উপাদান এবং টুল পরিধানের জন্য সহনশীলতা ছেড়ে দেয়—তাই অংশটি শুধুমাত্র প্রথম নিবন্ধে নয়, পুরো ব্যাচ জুড়ে তার সহনশীলতা ধরে রাখে।
নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলি একটি কঠোর পরিদর্শন পরিকল্পনার সাথে স্ট্যাম্পিং স্ট্যাম্পিং নয়। এগুলি একটি টুলিং সিস্টেমে উত্পাদিত অংশ যেখানে ডাই সঠিকতা, প্রেসের নির্ভুলতা এবং ইন-ডাই যাচাইকরণ সবই চূড়ান্ত সহনশীলতার সাথে মিলে যায়। একটি ডাই মেশিন ±0.05 মিমি ± 0.02 মিমি অবস্থান সহ একটি অংশ তৈরি করতে পারে না - ডাই ত্রুটি প্রেস স্ট্রোকের আগে সহনশীলতা গ্রাস করে।
Nuote Metals-এ, আমরা ডাই অ্যাক্যুরেসি, প্রেস অ্যাকুরেসি এবং ইন-ডাই ভেরিফিকেশন মেলে নির্ভুল ধাতব স্ট্যাম্পযুক্ত অংশ তৈরি করি। এই নিবন্ধটি টুলিং সিস্টেম, ট্রায়াল অ্যাডজাস্টমেন্ট যা এটিকে কাজ করে এবং একটি নির্ভুল স্ট্যাম্পিং গ্রহণ করার আগে কী যাচাই করতে হবে তা কভার করে।

ডাই অ্যাকুরেসি – স্লো-ওয়্যার ইডিএম এবং কোঅর্ডিনেট গ্রাইন্ডিং
ডাই হল নির্ভুলতার প্রথম উৎস। একটি ডাই যা ±0.01 মিমি মেশিনে ± 0.02 মিমি অবস্থানের সাথে একটি অংশ তৈরি করতে পারে না- প্রেস এমনকি স্ট্রোক করার আগে ডাই ত্রুটি অর্ধেক সহনশীলতা গ্রাস করে।
আমরা কীভাবে নির্ভুলতা তৈরি করি:
- স্লো-ওয়্যার EDM (Sodick AQ সিরিজ)ডাই সন্নিবেশ এবং ঘুষির জন্য— অবস্থান নির্ভুলতা ±0.003 মিমি, সারফেস ফিনিস Ra 0.2μm।
- পাঞ্চ এবং ডাই প্রোফাইলের জন্য সমন্বয় নাকাল—প্রোফাইলের নির্ভুলতা ±0.002 মিমি, প্রান্তের তীক্ষ্ণতা নিয়ন্ত্রিত।
- বন্ধ-লুপ তারের EDM নিয়ন্ত্রণ-তারের অবস্থান রিয়েল টাইমে সংশোধন করা হয়, তাই ডাই কনট্যুর প্রোগ্রামের সাথে মেলে, মেশিনের ড্রিফটের সাথে নয়।
- ডাই ক্লিয়ারেন্স মেলে মেটেরিয়াl—নির্দিষ্ট উপাদান এবং বেধের জন্য গণনা করা হয়, একটি আদর্শ শতাংশ নয়।
নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলির জন্য কেন এটি গুরুত্বপূর্ণ:±0.01mm-এ নির্মিত একটি ডাই প্রেস এবং উপাদানের জন্য ±0.01mm ছেড়ে যায়। ±0.003mm-এ নির্মিত একটি ডাই ±0.017mm ত্যাগ করে—প্রেস এবং উপাদানের ভিন্নতা থাকলেও অংশ সহনশীলতা ধরে রাখতে যথেষ্ট। ডাই নির্ভুলতা ন্যূনতম করার জন্য একটি খরচ নয় - এটি সহনশীলতার ভিত্তি।
প্রেস নির্ভুলতা - প্রতিটি উত্পাদন চালানোর আগে কি যাচাই করা আবশ্যক
একটি অসম্পূর্ণ প্রেসে একটি সুনির্দিষ্ট ডাই অসম্পূর্ণ অংশ তৈরি করে। প্রেসকে অবশ্যই বিছানা জুড়ে তার সমান্তরালতা ধরে রাখতে হবে, প্রতিটি স্ট্রোকে তার নীচের মৃত কেন্দ্রটি পুনরাবৃত্তি করতে হবে এবং উত্পাদনের সময় তাপ বৃদ্ধিকে প্রতিহত করতে হবে।
| প্যারামিটার টিপুন | এটা কি প্রভাবিত করে | যথার্থতা প্রয়োজন | কিভাবে আমরা যাচাই |
|---|---|---|---|
| স্লাইডার সমান্তরালতা | সমতলতা, বাঁক কোণ | ≤ 0.02 মিমি বিছানা জুড়ে | উত্পাদনের আগে হামার লেজারের প্রান্তিককরণ |
| নীচে-মৃত-কেন্দ্র পুনরাবৃত্তিযোগ্যতা | পুরুত্ব, মুদ্রার গভীরতা | ≤0.01 মিমি স্ট্রোক-টু-স্ট্রোক | স্লাইডে লিনিয়ার এনকোডার (±0.001 মিমি) |
| তাপ বৃদ্ধি | ক্লিয়ারেন্স, burr উচ্চতা | ≤ 0.01 মিমি 8 ঘন্টার বেশি | ফ্রেমে তাপমাত্রা সেন্সর |
| ফিড নির্ভুলতা | গর্ত অবস্থান | পিচ প্রতি ±0.01 মিমি | লিনিয়ার এনকোডার সহ সার্ভো ফিড |
স্লাইডার সমান্তরালতাপাঞ্চ সমানভাবে ডাই প্রবেশ করে কিনা তা নির্ধারণ করে। 0.05 মিমি কাত সহ একটি প্রেস একটি অংশ তৈরি করে যা একদিকে 0.05 মিমি পাতলা - সমতলতা এবং বাঁক কোণ একটি নির্ভুল সহনশীলতা পূরণ করতে পারে না। আমরা উৎপাদনের আগে এবং কোনো ডাই পরিবর্তনের পরে একটি লেজার অ্যালাইনমেন্ট সিস্টেমের সাথে সমান্তরালতা যাচাই করি।
নীচে-মৃত-কেন্দ্র পুনরাবৃত্তিযোগ্যতামুদ্রার গভীরতা এবং চূড়ান্ত বেধ নির্ধারণ করে। একটি প্রেস যা স্ট্রোক থেকে স্ট্রোক পর্যন্ত 0.02 মিমি পরিবর্তিত হয় এমন একটি অংশ তৈরি করে যা ব্যাচের এক প্রান্তে অন্যটির চেয়ে 0.02 মিমি পুরু। আমরা একটি লিনিয়ার এনকোডার দিয়ে স্ট্রোক নিরীক্ষণ করি - যান্ত্রিক স্টপ নয়।
তাপ বৃদ্ধিপ্রেস উষ্ণ হওয়ার সাথে সাথে ক্লিয়ারেন্স পরিবর্তন করে। একটি প্রেস যা 8-ঘণ্টার শিফটে 0.02 মিমি বৃদ্ধি পায় তা ডাই ক্লিয়ারেন্সকে 0.02 মিমি পরিবর্তন করে—এবং এর সাথে বুর উচ্চতা পরিবর্তন হয়। আমরা ফ্রেমের তাপমাত্রা নিরীক্ষণ করি এবং যখন তাপমাত্রা সেট পয়েন্টের বাইরে চলে যায় তখন ডাই ক্লিয়ারেন্স সামঞ্জস্য করি।
নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলির জন্য, প্রেস একটি পণ্য নয় - এটি একটি নির্ভুল যন্ত্র যা অবশ্যই যাচাই এবং পর্যবেক্ষণ করা উচিত।
ট্রায়াল সামঞ্জস্য - প্রথম প্রবন্ধ ব্যর্থ হলে আমরা আসলে কী পরিবর্তন করি
একটি নির্ভুলতা ডাই প্রথম স্ট্রোকের একটি নির্ভুল অংশ তৈরি করে না। ট্রায়াল স্টেজ হল যেখানে সহনশীলতা অর্জিত হয়—প্রথম নিবন্ধটি পরিমাপ করে, ত্রুটির উৎস চিহ্নিত করে এবং ডাই বা প্রেস সামঞ্জস্য করে।
একটি ±0.02 মিমি অবস্থান সহনশীলতার জন্য একটি সাধারণ পরীক্ষার ক্রম:
- প্রথম ট্রায়াল: অবস্থান পরিমাপ ±0.035 মিমি। ভুল সহনশীলতার চেয়ে বড়।
- মূল কারণ: ডাই সন্নিবেশটি ±0.003 মিমিতে মেশিন করা হয়েছিল, কিন্তু প্রেসের সমান্তরালতা ছিল 0.03 মিমি- প্রেসটি পাঞ্চটিকে কাত করছিল।
- অ্যাডজাস্টমেন্ট 1: প্রেস স্লাইডকে লেজার-সারিবদ্ধ করুন—সামান্তরিকতা 0.012 মিমিতে কমে গেছে।
- দ্বিতীয় ট্রায়াল: অবস্থান পরিমাপ ±0.025 মিমি। কাছাকাছি, কিন্তু এখনও সহ্যের বাইরে.
- মূল কারণ: ফিডের দৈর্ঘ্য প্রতি পিচ 0.008 মিমি দ্বারা পরিবর্তিত হয়- সার্ভো ফিডটি স্ট্রিপ ভরের সাথে সংযুক্ত ছিল না।
- সমন্বয় 2: সার্ভো ফিড প্রোফাইল টিউন করুন—ফিডের নির্ভুলতা ±0.003mm এ উন্নত হয়েছে।
- তৃতীয় ট্রায়াল: অবস্থান পরিমাপ ±0.015 মিমি। সহনশীলতার মধ্যে।
- উত্পাদন: ছিদ্র স্টেশনে ইন-ডাই গেজিং পিন ইনস্টল করা হয়েছে- যদি অবস্থানটি 0.015 মিমি অতিক্রম করে তবে প্রেস বন্ধ হয়ে যায়।
এটি যা দেখায়: নির্ভুলতা একা ডাই-এ নয় - এটি ট্রায়াল সামঞ্জস্যের মধ্যে যা প্রেসের সাথে ডাই এবং উপাদানের সাথে প্রেসের সাথে মেলে। নির্ভুল স্ট্যাম্পিং অংশগুলির জন্য, ট্রায়াল পর্যায়টি একটি আনুষ্ঠানিকতা নয়-এটি যেখানে প্রকৃতপক্ষে সহনশীলতা অর্জন করা হয়।
ইন-ডাই ভেরিফিকেশন - কেটে ফেলার আগে অংশটি পরিমাপ করা
একটি নির্ভুল স্ট্যাম্পিং সত্য হওয়ার পরে যাচাই করা যায় না - অংশটি পরিমাপ করার সময়, ডাই ইতিমধ্যে হাজার হাজার অংশ তৈরি করেছে। অংশটি কেটে ফেলার আগে যাচাইটি অবশ্যই ডাই-এ ঘটতে হবে।
আমরা ইন-ডাই যা ব্যবহার করি:
- ইন-ডাই গেজিং পিন - একটি পিন একটি নির্দিষ্ট স্টেশনে ছিদ্র করা গর্তকে নিযুক্ত করে; যদি গর্তটি অবস্থানের বাইরে থাকে তবে পিনটি প্রবেশ করে না এবং প্রেসটি বন্ধ হয়ে যায়।
- টনেজ মনিটরিং - ডাই-এ একটি লোড সেন্সর একটি অনুপস্থিত অংশ, একটি ডবল ফাঁকা, বা একটি জীর্ণ পাঞ্চ সনাক্ত করে; ডাই ক্ষতিগ্রস্ত হওয়ার আগেই প্রেস বন্ধ হয়ে যায়।
- শেষ স্টেশনে দৃষ্টি পরিদর্শন - একটি ক্যামেরা অংশটি নেমে যাওয়ার আগে গুরুত্বপূর্ণ বৈশিষ্ট্যগুলি পরিমাপ করে; স্পেক-এর বাইরের অংশগুলি একটি বায়ু বিস্ফোরণ দ্বারা প্রত্যাখ্যান করা হয়।
নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলির জন্য কেন ইন-ডাই যাচাইকরণ গুরুত্বপূর্ণ: প্রতি মিনিটে 200-600 স্ট্রোক, একটি টুল পরিধান ইভেন্ট পরবর্তী নমুনা পরিমাপ করার আগে শত শত অনির্দিষ্ট অংশ তৈরি করতে পারে। ইন-ডাই ভেরিফিকেশন স্ট্রোক যেখানে এটি ঘটে সেখানে ড্রিফ্ট ক্যাচ করে—ব্যাচের শেষে নয়।
একটি বাস্তব উদাহরণ - ±0.02 মিমি অবস্থান সহ 0.5 মিমি স্টেইনলেস সার্জিক্যাল ক্লিপ
একটি মার্কিন মেডিকেল ডিভাইস প্রস্তুতকারকের একটি 0.5 মিমি স্টেইনলেস সার্জিক্যাল ক্লিপ প্রয়োজন যার একটি ±0.02 মিমি গর্ত অবস্থান, একটি 0.03 মিমি সমতলতা এবং একটি 0.02 মিমি বুর সীমা। তাদের পূর্ববর্তী সরবরাহকারী ডাইটিকে ±0.02mm-এ মেশিয়েছিলেন এবং এটি একটি স্ট্যান্ডার্ড প্রেসে চালাতেন—পজিশন ±0.04mm দ্বারা পরিবর্তিত হয় এবং 8% অংশের সমাবেশ ব্যর্থ হয়।
আমরা ভিন্নভাবে কি করেছি:
- স্লো-ওয়্যার EDM-অবস্থান নির্ভুলতা ±0.003mm সহ ডাই সন্নিবেশগুলিকে পুনরায় মেশিন করা হয়েছে।
- উৎপাদনের আগে প্রেসটিকে লেজার-সারিবদ্ধ করা হয়েছে—বিছানা জুড়ে 0.015 মিমি স্লাইডার সমান্তরাল।
- 0.5mm স্টেইনলেস স্ট্রিপে সার্ভো ফিড টিউন করা হয়েছে—ফিডের সঠিকতা ±0.003mm।
- পিয়ার্সিং স্টেশনে ইন-ডাই গেজিং পিন ইনস্টল করা হয়েছে— যখন অবস্থানটি 0.015 মিমি অতিক্রম করে তখন প্রেস বন্ধ হয়ে যায়।
- প্রতি 200 টুকরা - 0.015 মিমি বা তার চেয়ে ভাল একটি অপটিক্যাল তুলনাকারীর সাথে যাচাইকৃত বুর উচ্চতা।
- সীমাবদ্ধতা: এই পদ্ধতির উপাদান বেধ ≥0.3 মিমি জন্য বৈধ করা হয়. পাতলা গেজের জন্য, স্ট্রিপটি গেজিং পিন ফোর্সের অধীনে বিচ্যুত হয় এবং ইন-ডাই ভেরিফিকেশন অবিশ্বস্ত হয়ে পড়ে—এই অংশগুলির প্রস্থানের সময় অপটিক্যাল পরিদর্শন প্রয়োজন, ইন-ডাই গেজিং নয়।
- শূন্য সমাবেশ ব্যর্থতার সাথে 1.2 মিলিয়ন টুকরা পাঠানো হয়েছে। গ্রাহক অবস্থান এবং সমতলতার জন্য ইনকামিং পরিদর্শন বাদ দিয়েছেন।
নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলিকে এটি প্রদান করা উচিত: প্রথম নিবন্ধে সঠিকভাবে পরিমাপ করা শুধুমাত্র একটি অংশ নয়, তবে একটি অংশ যা ব্যাচ জুড়ে তার সহনশীলতা ধরে রাখে—কারণ ডাই, প্রেস এবং ইন-ডাই যাচাইকরণ সহনশীলতার সাথে মিলে গেছে, অঙ্কন নয়।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
প্রশ্ন 1: নির্ভুল স্ট্যাম্পিং অংশগুলিতে আপনি সবচেয়ে শক্ত সহনশীলতা কী ধরে রাখতে পারেন?
উত্তর: আমাদের স্ট্যান্ডার্ড নির্ভুলতা সহনশীলতা হল ±0.02মিমি গর্তের অবস্থানে, ±0.03মিমি সমতলতা এবং ±0.3° মোড়ের কোণে। কঠোর সহনশীলতা- ±0.01 মিমি অবস্থানে- ইন-ডাই গেজিং, একটি ডাই মেশিন ±0.003 মিমি এবং সমান্তরালতার জন্য যাচাই করা একটি প্রেসের মাধ্যমে অর্জনযোগ্য। যাইহোক, কঠোর সহনশীলতা মানে উচ্চ খরচ: ডাই মেশিনে বেশি সময় নেয়, প্রেস ধীর গতিতে চলে এবং পরিদর্শন আরও ঘন ঘন হয়। নির্ভুল ধাতু স্ট্যাম্পযুক্ত অংশগুলির জন্য, আমরা উদ্ধৃত করার আগে সহনশীলতা এবং ভলিউম পর্যালোচনা করি - প্রথম নিবন্ধটি ব্যর্থ হওয়ার পরে নয়।
প্রশ্ন 2: আমার সহনশীলতা ± 0.02 মিমি এর চেয়ে বেশি হলে কি হবে?
উত্তর: উদ্ধৃত করার আগে আমরা সহনশীলতা এবং বৈশিষ্ট্য পর্যালোচনা করি। যদি সহনশীলতা আমাদের স্ট্যান্ডার্ড নির্ভুলতা ক্ষমতার চেয়ে কঠোর হয়, আমাদের কাছে তিনটি বিকল্প রয়েছে: (1) ইন-ডাই গেজিং - অংশটি কেটে ফেলার আগে ডাই বৈশিষ্ট্যটি পরিমাপ করে এবং এটি প্রবাহিত হলে প্রেস বন্ধ হয়ে যায়। (2) সেকেন্ডারি অপারেশন- বৈশিষ্ট্যটি স্ট্যাম্পিংয়ের পরে মেশিন করা হয়, যা খরচ যোগ করে কিন্তু কঠোর সহনশীলতা রাখে। (3) DFM সুপারিশ—আমরা একটি নকশা পরিবর্তনের পরামর্শ দিই যা কার্যকারিতাকে প্রভাবিত না করে সহনশীলতাকে শিথিল করে। নির্ভুল স্ট্যাম্পিং অংশগুলির জন্য, আমরা এমন সহনশীলতার প্রতিশ্রুতি দিই না যা আমরা ধরে রাখতে পারি না—আপনি অর্ডার দেওয়ার আগে আমরা আপনাকে বলি কোন বিকল্পটি কার্যকর।
প্রশ্ন 3: নির্ভুল ধাতু স্ট্যাম্পিং অংশগুলির খরচ কী চালায়?
উত্তর: তিনটি বিষয়: ডাই অ্যাকুরেসি, প্রেস টাইম এবং ইন-ডাই ভেরিফিকেশন। স্লো-ওয়্যার ইডিএম এবং কোঅর্ডিনেট গ্রাইন্ডিং সহ একটি ডাই মেশিনের জন্য একটি স্ট্যান্ডার্ড ডাই থেকে বেশি খরচ হয়—কিন্তু এটি প্রেস এবং উপাদানের জন্য সহনশীলতা ছেড়ে দেয়। ইন-ডাই গেজিং টুলিং খরচ যোগ করে কিন্তু একটি ড্রিফট থেকে স্ক্র্যাপ সরিয়ে দেয় যা পরবর্তী নমুনা পর্যন্ত ধরা পড়ে না। নির্ভুল ধাতু স্ট্যাম্প করা অংশগুলির জন্য, খরচ টুলিং সিস্টেম দ্বারা চালিত হয় - একা উপাদান নয়। আমরা উদ্ধৃতি সহ একটি খরচ ব্রেকডাউন প্রদান করি—তাই আপনি দেখতে পারেন যে কোন উপাদানটি দাম চালাচ্ছে।
প্রশ্ন 4: আমি একটি অর্ডার দেওয়ার আগে আপনি কি DFM প্রতিক্রিয়া প্রদান করতে পারেন?
উঃ হ্যাঁ। উপাদান, বেধ, সহনশীলতা এবং ভলিউম সহ আমাদের একটি অঙ্কন পাঠান। আমাদের ইঞ্জিনিয়ারিং টিম ডাই ফিজিবিলিটির জন্য অংশটি পর্যালোচনা করে—অবস্থান সহনশীলতা, সমতলতা, বুর উচ্চতা এবং বৈশিষ্ট্যের আকার—এবং উদ্ধৃতি সহ একটি লিখিত DFM রিপোর্ট প্রদান করে। ±0.02 মিমি-এর চেয়ে শক্ত সহনশীলতা সহ নির্ভুল ধাতব স্ট্যাম্পিং অংশগুলির জন্য, আমরা উত্পাদন টুলিং করার আগে একটি প্রথম নিবন্ধ বা একটি ট্রায়াল চালানোর সুপারিশ করতে পারি। এটি সবচেয়ে সাধারণ খরচের আশ্চর্যকে বাধা দেয় - একটি ডাই যা তৈরি করা হয় এবং তারপরে পরিবর্তন করা হয় কারণ সহনশীলতা অর্জনযোগ্য ছিল না।
হট ট্যাগ: যথার্থ মেটাল স্ট্যাম্পিং পার্টস, চায়না মেটাল স্ট্যাম্পিং পার্টস, প্রিসিশন স্ট্যাম্পিং পার্টস ফ্যাক্টরি
অনুসন্ধান পাঠান
নীচের ফর্মে আপনার তদন্ত দিতে নির্দ্বিধায় দয়া করে. আমরা আপনাকে 24 ঘন্টার মধ্যে উত্তর দেব।
X
আমরা আপনাকে একটি ভাল ব্রাউজিং অভিজ্ঞতা দিতে, সাইটের ট্র্যাফিক বিশ্লেষণ করতে এবং সামগ্রী ব্যক্তিগতকৃত করতে কুকিজ ব্যবহার করি। এই সাইটটি ব্যবহার করে, আপনি আমাদের কুকিজ ব্যবহারে সম্মত হন।
গোপনীয়তা নীতি